商机详情 -
无锡硫化机哪家好
硫化机在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型硫化机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,很大限度地保证部件配合尺寸,满足设备的生产运行要求。模块化硫化机可增减单元模块,灵活适配 600mm 至 2200mm 区间各类输送带宽度。无锡硫化机哪家好

输送带硫化机的热板温度均匀,该机采用轻质铝合金材料制造,体积小,单件重量轻,普通三相电源供电,热板温度均匀,配有灵巧的,全自动的液晶显示温控箱,温控箱与主机的连接呢,又是由一体化的插件及多芯电缆而成,工作可靠。同时又具有升温快,温度均匀,热效率好等等的特点,是一种输送机械橡胶带接头的理想胶接设备。胶带接头的质量,直接影响到胶带的工作效力、使用寿命,尤其是目前长距离、很强度运输带更为重要,是目前胶带运输机械中的辅助设备。苏州接头硫化机多少钱低压硫化机压力柔和均匀,适合薄壁硅胶件、软质橡胶件加工,避免产品受压变形,保障成型外观完整。
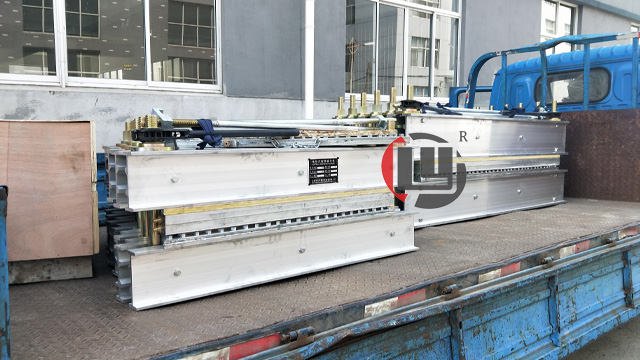
每次使用结束后,应当将平板硫化机水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。正确的放水方式是,在平板硫化机保温结束后,平板硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。如果平板硫化机工作环境潮湿、多水,在拆卸搬运平板硫化机时,应在地面用物品垫高,不要让平板硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。
输送带出现整幅断裂故障时,组合式硫化机是修复推荐设备,龙宇 LYLHJ-3 多单元拼接机型可匹配皮带完整宽度,一次性完成整条接头热硫化粘接,无需分段多次修补。修复前使用剥皮机剥离皮带两端表层胶层,对齐芯材纹路铺设对应胶料,拼接硫化机单元完整覆盖接头区域,加压升温至标准参数完成硫化,成型后整条接头受力均匀,不会出现分段修复带来的局部薄弱点位。设备铝合金大梁多段支撑,整块加热板同步升温加压,接头表面平整顺滑,输送带运行时不会刮擦输送机配套部件,减少后续设备磨损。水冷款组合硫化机完成保温后快速冷却,短时间内拆除设备恢复输送,降低厂区物料停滞堆积风险。多数矿山、港口宽幅输送带整幅断裂故障频发,批量采购组合硫化机配套剥皮机,形成完整整幅接头修复方案,标准化操作后接头使用周期接近皮带本体,大幅减少频繁断裂停机维修的频次,长期降低输送带更换、维修综合投入。厂家可根据厂区主流皮带宽度推荐标准单元组合方案,也支持定制加长、加宽单元适配特殊宽幅输送带。小型硫化机占地面积小,功能齐全,控压准确,适合实验室试样加工与小型加工厂橡胶制品批量硫化作业。
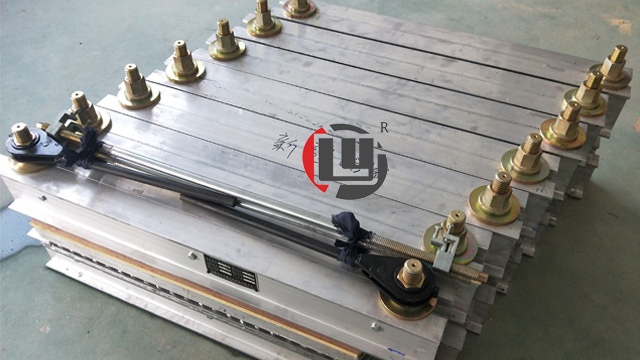
硫化机组装流程标准化,龙宇在设备手册内分步拆解组装步骤,搭配示意图讲解,零基础工作人员按照指引即可完成拼接固定。组装第一步摆放上下隔热板,对齐放置加热板单元,多块加热板拼接时缝隙保持均匀;第二步穿插铝合金大梁拉杆,套入螺母初步固定,调整所有单元保持水平对齐;第三步连接水压泵高压软管,拧紧快接接头检查密封;第四步插接温控箱体线缆,确认插头完全卡紧无松动;第五步通水(水冷机型)、接电完成设备调试,空载升温测试温度是否均匀。组装全程无需专属大型工具,只配套普通扳手即可拧紧拉杆螺母,单人配合辅助人员十分钟内完成中型组合硫化机组装。拆卸流程反向操作,先断电断水,排空水压泵、水冷管路积水,松开拉杆螺母拆分大梁单元,管线分类收纳。厂家线上可发送组装实操视频,文字手册搭配视频双重讲解,客户现场组装遇到卡顿可实时沟通工作人员获取指导。规范组装能够保证加热板贴合平整,加压受力均匀,避免因拼接错位导致硫化接头局部粘接失效,提升单次硫化作业成型质量,减少返工重复维修。线修补器属于硫化配套设备,配合主机处理输送带纵向撕裂类破损位置修复。河北卧式硫化机型号
龙宇生产的硫化机拥有多款成型型号,可匹配帆布带、钢丝绳带等不同输送带材质。无锡硫化机哪家好
硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。无锡硫化机哪家好