商机详情 -
江阴胶带硫化机
皮带侧边磨损、胶皮脱落故障占厂区维修量较大比例,龙宇 LYXBJ-2 侧边修补硫化机针对性解决该类问题,设备贴合皮带侧边弧度设计加热区域,完整包裹破损侧边加压加热,修复后侧边胶皮与皮带主体紧密融合,阻挡磨损持续向内延伸。设备支架高度可调,适配不同厚度输送带侧边,固定后不会挤压皮带中部芯材,只对破损侧边施加标准硫化压力;配套小型手动水压泵,无需大功率供电,流水线侧边破损抢修快速部署。轻工、矿山、港口输送带长期与托辊、挡板摩擦,侧边损耗高发,搭配侧边修补器日常维护,能够避免侧边破损扩大至皮带整体报废,延长输送带整体使用周期。修补器温控组件与大型硫化主机互通,一套参数调节逻辑,运维人员操作无学习门槛,收纳体积小巧,巡回维修携带便捷。厂家可将侧边修补器与点修补、纵向修补器成套打包供给,三款修补器覆盖皮带全部局部破损类型,搭配组合硫化主机形成完整皮带修复体系,厂区各类皮带故障均可对应匹配设备处理,一站式配齐全部硫化修复器械。温控箱体与硫化主机采用快插接头连接,拆装线路无需耗费过多操作时间。江阴胶带硫化机

硫化机在长期运行过程中,因为受振动、磨损、压力、温度以及反复拆装等影响,各结合面的静密封部位漏油现象非常普遍,常见的有硫化机热板焊缝渗漏等。既造成油品的大量浪费,又影响企业的现场管理。传统治理方法要拆卸并打开硫化机后,更换密封垫片或涂抹密封胶,不光费时费力,而且难以确保密封效果,在运行中还会再次出现泄漏。技术现场治理渗漏,不用拆卸,其具备好的粘着力、耐油性及350%的拉伸度,不光可以停车堵漏、密封,而且可以在不影响生产进行的前提下在线待机治理渗漏部位,达到重新密封的目的,经济效益明显。江阴胶带硫化机硫化机加热板内部排布均匀发热元件,整块板面温度差值控制在较小范围之内。
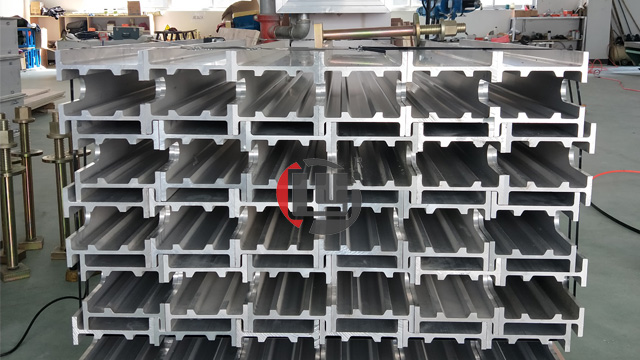
硫化机铝合金大梁一体挤压成型工艺优势突出,龙宇全部大梁型材采用该工艺生产,对比焊接大梁结构整体性更强,承压过程不会出现焊缝开裂隐患。焊接大梁存在焊缝应力集中,长期高压作业焊缝容易变形渗漏,一体挤压型材无拼接缝隙,受力均匀,反复加压升温结构保持稳定,使用寿命更长;型材截面经过力学测算,同等承压能力下自重更轻,现场转运、组装人力消耗更少;型材内部预留管线卡槽,温控线缆、冷却管路可内嵌收纳,设备外观整洁,管线不易磕碰损坏。型材表面喷涂耐高温防腐涂层,高温硫化、潮湿存放环境下不易氧化锈蚀,减少大梁损耗更换频次。不同系列硫化机大梁截面规格区分,修补器窄幅大梁适配局部加压,组合硫化机宽幅大梁适配整幅皮带接头,全部一体挤压成型,统一工艺标准。大梁作为设备主要承重构件,更换成本偏高,一体挤压结构降低更换频率,厂区长期使用能够节约设备更新资金,厂家大梁库存充足,若出现外力撞击形变可单独采购同规格型材替换,无需更换整套设备。
硫化机存放库房需要满足干燥、遮雨、地面平整三项基础条件,龙宇在设备养护文档内标注库房布置参考,减少存放损耗。库房地面铺设木方垫高设备,隔绝地面潮气腐蚀金属大梁、加热板;库房门窗做好防雨密封,避免雨水飘淋设备电控箱体、水冷管路;划分单独存放区域,硫化主机、修补器、剥皮机分类摆放,设备之间预留通道,避免堆叠挤压变形。电控箱体、温控线缆单独收纳在干燥工具箱内,不与金属大梁、加热板直接接触摩擦,防止线路外皮破损;水冷硫化机存放前必须排空全部管路积水,管路两端加盖防尘堵头,阻挡粉尘进入水路堵塞通道。长期闲置超过六十天,每月开启设备空载升温一次,维持电子元件活性,同时检查金属构件有无锈蚀,螺纹部位补涂防护油脂。规范库房存放能够大幅延长设备使用年限,减少加热板锈蚀、管路漏水、温控失灵等存放衍生故障,厂区无需频繁采购替换配件,降低设备长期使用的资金支出,保障皮带硫化作业随时可正常开展。快速硫化机优化加热与压力系统,缩短硫化周期,大幅提升产能,适合电商配件、日用品批量生产加工。
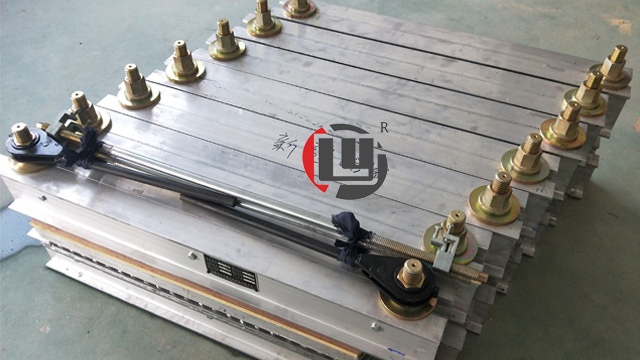
橡胶硫化机预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动;检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑;将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具;在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚;橡胶硫化机机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆橡胶硫化机各部件。压坏模具,严禁私自处理;橡胶硫化机使用结束后切断电源,打扫卫生,经指导老师检查后填写使用记录。输送带硫化机适配工业皮带接头硫化,压力稳定贴合度好,让皮带接头牢固耐用,延长输送带整体使用寿命。河北橡胶硫化机生产厂家
硫化机加热板表面平整无凸起,硫化后胶带接头表面顺滑,减少滚筒磨损。江阴胶带硫化机
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。江阴胶带硫化机