商机详情 -
苏州硫化机价格
硫化机温控箱温度传感元件是测温主要部件,龙宇选用响应速度稳定的传感探头,贴合加热板面实时传递温度数据,面板显示数值与板面实际温度差值小,保障硫化反应温度精确可控。探头固定卡扣贴合板面,作业加压过程不会移位,避免测温偏差造成保温时长设置失误;探头外层耐高温防护套,长期接触高温板面不会快速老化破损,延长传感元件使用周期。设备出厂前逐台校准探头测温数值,统一标准后再打包交付,客户收货后无需二次校准,直接投入硫化作业。探头属于易损耗小件,厂区可常备少量库存,出现测温不准、数值无变化时现场快速更换,断开电源冷却后拆装卡扣即可替换,操作无需专业工具。厂家传感探头长期现货供给,可与所有系列硫化机、修补器温控箱体通用,备件无需区分设备型号,简化库存管理。规范养护下探头使用周期较长,每次作业后避免硬物撞击探头位置,定期清理探头表面残留胶料,维持测温精确度,从温控源头保障硫化接头成型质量稳定。硫化机加热板采用良好材质,导热均匀无死角,有效避免橡胶件局部欠硫或过硫,提升产品整体合格率。苏州硫化机价格
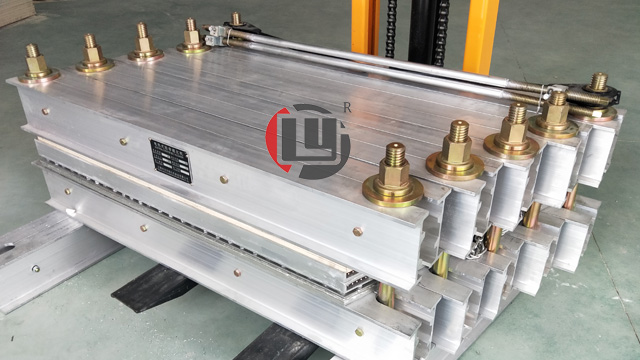
硫化机的修复方法包括表面处理,热喷涂,刷涂等,但是有几种方法存在某些缺点:表面处理会使零件表面达到很高的温度,导致零件变形或破裂,影响尺寸精度和正常使用。在严重的情况下,会导致破裂;尽管刷交叉没有热作用,但是交叉层的厚度不应太厚,污染严重,并且应用也受到很大限制。硫化机温度控制说明:在工作过程中,当模具温度和机器温度为双闭环控制时,模具温度始终处于高精度控制下,以确保生产过程的实现,闭环将被释放在工作周期之外。其次,硫化机模具的温度上升过程为红色,当工作温度达到时,警报灯变为绿色。如果在硫化机的生产过程中模具温度发生变化,则将发出声光警报,机器将自动释放压力。在硫化过程中,由智能控制器对上,中,下三个加热板的温度进行硫化机的温度控制,显示面板用于显示加热板温度和设定温度的检测结果值。苏州硫化机价格非标硫化机可按照客户工况定制尺寸与参数,解决特殊工件硫化难题,适配小众行业橡胶制品加工需求。
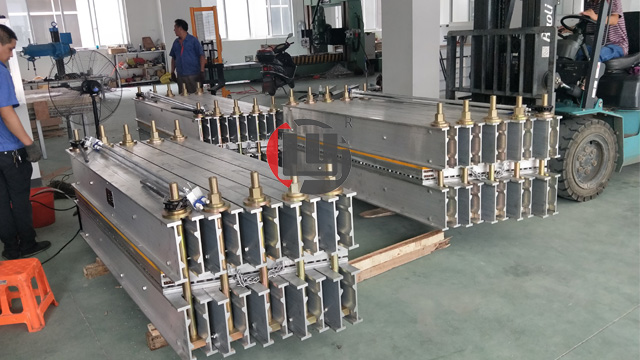
硫化机的维护保养时应注意的问题:如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;正确的放水方式是,在硫化保温结束后,硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。
硫化机的注意事项:1、使用电磁阀操纵的机台,操纵人不得乱动电磁阀,发生故障时,必须找电气和仪表人员检修,检修前,必须切断电源。2、开动拉出机和夹板时,先鸣铃、喊号联系,未得到回讯,不得开动。操作中,不得将手伸进夹板内。非本机人员,不得任意上夹板或按电钮。前后拉出机开动时,操作人距辊筒0.5米以外。3、换垫铁时,要稳、准,不得用力过猛,串换垫铁之前,必须通知锅头周围人员闪开,防止伤人。4、捡顶铁时,必须待中热板和上热板完全脱离后进行。顶铁全部捡完后,方可放下铁板。5、下锅翻铁板时,手严禁伸入锅内,上锅时,上下热板距离10厘米之内,不准将手伸进热板之间,发现问题,应停机处理。多工位硫化机可同时加工多组橡胶件,提升单位时间产能,适合大批量标准化橡胶制品的流水线生产作业。

定型硫化机液压系统的一些改进方向:目前在用的液压系统:在以前不太重视能耗和效率的情形里,再加上成本上的压力,恒压变量泵系统就成为轮胎硫化机液压系统的主要技术基础。在这个恒压变量系统里,通常会选取10-16MPa作为系统压力,向下通过减压阀来匹配装胎、卸胎、中心机构等回路的压力需求,向上通过增压系统(增压阀、增压泵)来匹配加力回路的压力要求;流量上都是通过节流阀来调节。在这种设计下,液压系统在能耗、发热和噪音上都存在很大问题,并由于发热过快带来了油液容易乳化的问题,进而导致一些压力控制阀的故障。化工行业选用的硫化机表层做防护处理,适配酸碱物料输送皮带维修工况。苏州皮带硫化机厂家推荐
硫化机铝合金大梁采用一体挤压成型工艺,结构稳固,承受压力能力表现平稳。苏州硫化机价格
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。苏州硫化机价格