商机详情 -
南京输送带热硫化机生产厂家
硫化机是输送系统运维环节的常用设备,主要作用是通过电热升温搭配均匀加压,让破损或断开的输送带完成热硫化粘接,以此恢复皮带整体输送性能。整套设备主要分为加热构件、加压构件、温控箱体与支撑大梁四个部分,各部件协同完成硫化反应所需温度、压力条件。市面上硫化机分为一体式与组合式两类,一体式结构紧凑,适合小范围局部修补;组合式由多个单元拼接而成,可按需增减长度,适配宽幅输送带整体接头作业。设备加热板多选用铝合金材质,这类材料导热性能平稳,板面各处温度差值较小,能避免局部硫化不到位、接头起泡分层等问题。水压系统为设备提供作业压力,分为手动泵与电动泵两种,无稳定供电的野外场景可选用手动款式,厂区固定作业点优先电动泵提升效率。硫化作业存在标准化流程,需要先清理皮带粘接区域杂质,放置对应胶料后固定设备,升温至标准温度并维持规定时长,冷却完成后方可拆除设备,规范操作能够提升接头的贴合状态,减少后续皮带故障频次。江阴地区制造硫化机的企业深耕该品类多年,依托本地加工配套资源,完成型材加工、整机装配、参数检测全流程生产,产出设备适配矿山、港口、电厂、化工等多个行业输送工况。矿山主要硫化机耐磨抗压,防护等级高,适配矿山恶劣环境,用于皮带硫化、橡胶缓冲件加工稳定可靠。南京输送带热硫化机生产厂家
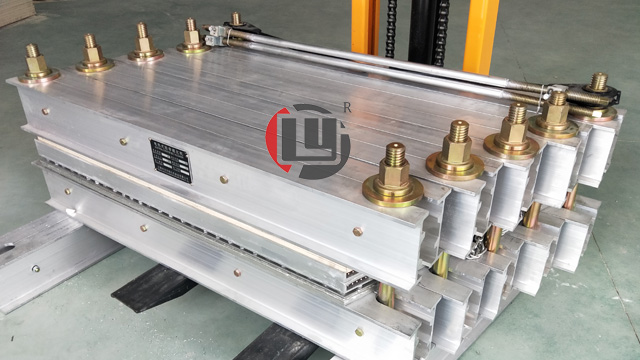
胶带硫化机硫化压力:硫化压力就是了胶带硫化胶接的一个重要条件。因为压力是在硫化过程中可起到如下作用:①提高芯层与胶料密实性和粘着性,排出接头内部的气体,消除气泡;②促进胶料的流动,并迅速填充芯层的粘合面;③提高胶带接头粘合面的附着强度和胶带的耐屈扰性能。硫化压力大小,要根据胶料的性能(主要是可塑性),产品结构、工艺条件而定。胶料流动小,硫化压力应大些;反之,压力要小些。胶带较厚,胶布层多(芯层),结构复杂,钢丝绳为芯层的,则应需要较大的硫化压力。硫化压力对硫化速度的影响很小,一般可不考虑。现场硫化胶接时,对帆布、尼龙芯层胶带,硫化压力为0.8-1.2MPa;。胶带较薄,应选用下限,胶带较厚应选用上限。南京输送带热硫化机生产厂家半自动硫化机兼顾手动与自动模式,参数调节灵活,适合多规格橡胶件切换生产,设备适配性更强。
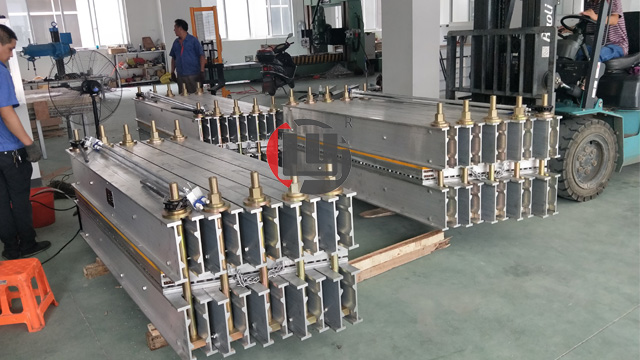
LYLHJ型皮带硫化机有主机(机架、螺杆、螺母、垫圈、隔热板、上加热板、下加热板、水压板),高压软管、试压泵、一次电缆、二次电缆、电控箱组成。硫化机构件轻巧,一般人工均能搬动,安装前要考虑到电源的方便,操作空间,在运输机上施工时,用枕木搭一个平台,其要求根据硫化胶带的位置,硫化机同时使用的台数而定,施工前请准备好处理胶带的工具、胶料、0~200℃**温度计等备件。在使用搬运过程中应轻拿轻放,文明操作。若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。
定型硫化机液压系统的一些改进方向:长期内的改进方向:集约化和智能化将是一个必然的改进方向。随着硫化机结构的不断改进,因为新厂房空间和产量的压力,就会要求硫化机越小越好,传统液压站将没有安放的位置,所以液压站必须要进行集约化设计,尺寸要越来越小。另一方面,智能制造和大数据在轮胎企业的逐步应用也会将液压站纳入整个监控和管理系统。较后,从机械式硫化机到液压式硫化机的产品更迭过程中,液压系统得到的普遍应用,成为了中心动力系统,占据了很大一部分的成本,也影响着硫化机的运行和轮胎的质量。伴随着下一代硫化机产品的出现,更加可靠和简便的驱动系统将会被应用在硫化机上,液压系统在硫化机上的比重将会降低,甚至退出这个产品应用。硫化机加压拉杆搭配加厚螺母,长时间高压作业不会出现松动泄压的状况。
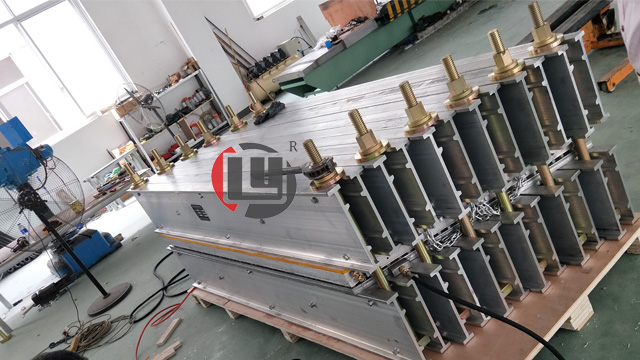
组合式硫化机与一体式修补硫化机存在明显功能区分,适配不同输送带维修场景,龙宇同步量产两类设备,方便客户按需选购。一体式修补硫化机整体不可拆分,加热区域面积偏小,整机重量轻便,适合流水线、小型厂区局部孔洞、侧边破损快速修补,单人携带至破损位置即可作业,拆装流程简单,耗时较短;组合式硫化机由多段单独大梁、加热单元拼接而成,可拼接出大面积加热区域,针对整条输送带断开、宽幅皮带整体接头施工,多人配合完成组装,成型后的接头完整贴合皮带全幅宽度,受力分布均匀。两类设备温控系统可互通,水压加压配件能够通用,客户采购两类设备无需储备两套备件,降低库存成本。一体式设备多用于日常零散小故障抢修,组合机型用于定期大型皮带维护作业,多数工矿企业会同时配备两类设备,形成大小故障分层处理的运维方案。厂家会根据客户厂区皮带故障类型占比,推荐两类设备的采购配比,同时成套打包提供价格配套方案,降低客户整体采购支出,设备交付时分别配套对应操作、养护文档,区分大小机型操作要点,避免混用操作带来的硫化质量问题。定制款硫化机可根据工件尺寸调整工作台面,适配异形件、非标件硫化,满足特殊行业橡胶制品加工需求。成都全自动硫化机报价
卧式硫化机开合模空间大,便于放置大型工件,压力输出平稳,适用于长条状橡胶配件的连续硫化加工。南京输送带热硫化机生产厂家
硫化机的修复及温度控制说明:修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在一定弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。一、工作过程上,当模具温度与机床温度是进行双闭环控制的,模具温度始终处于高精度的控制中,以此保障生产工艺完善实现,在工作循环外闭环会解除。二、硫化机模具温度升温过程上是红灯亮起,当达至工作温度则报警灯变为绿色亮。若硫化机生产过程上模具温度有变化任一处不符于设定温度的时候,声光报警会启动、同时机床自动卸压。三、硫化机的温度控制是由智能控制器在完成硫化过程中对上中下三层加热板的温度,以显示面板来展示加热板温度的检测结果及设定温度值。南京输送带热硫化机生产厂家