商机详情 -
新疆卧式硫化机
机械硫化机存在以下问题:1.平行度,上下加热板的同心度,操纵器爪的圆度以及下部加热板的内孔的同轴度的准确度较低,尤其是重复性较低;2.连杆,曲柄齿轮等主要受力部分上的动副是由铜套组成的滑动轴承,易磨损,对精度的影响很大.3.上下模具的夹紧力不均匀.对于双模轮胎成型硫化机,两侧的力要大于内侧的力;4.夹紧力由曲柄销到达下止点时每个受力构件的弹性变形确定,并且温度改变了受力构件的尺寸,并且夹持力也发生了变化.因此,生产过程中的温度波动会引起夹紧力的波动。减震橡胶硫化机针对性调节压力与时间,成型后减震性能优异,普遍用于工程机械、设备底座减震配件。新疆卧式硫化机
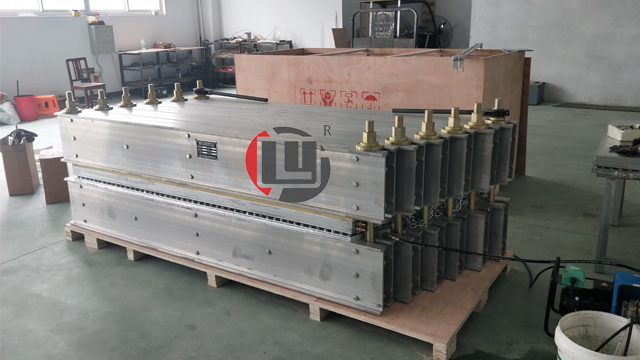
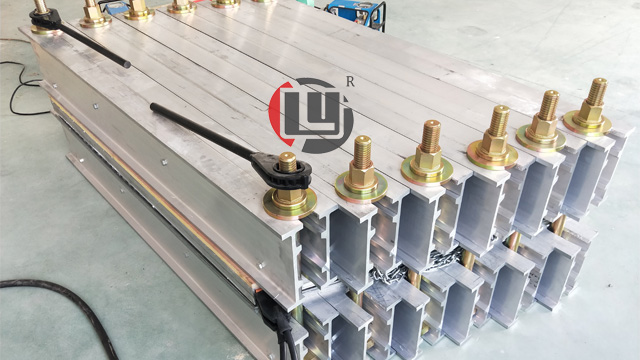
硫化机组装流程标准化,龙宇在设备手册内分步拆解组装步骤,搭配示意图讲解,零基础工作人员按照指引即可完成拼接固定。组装第一步摆放上下隔热板,对齐放置加热板单元,多块加热板拼接时缝隙保持均匀;第二步穿插铝合金大梁拉杆,套入螺母初步固定,调整所有单元保持水平对齐;第三步连接水压泵高压软管,拧紧快接接头检查密封;第四步插接温控箱体线缆,确认插头完全卡紧无松动;第五步通水(水冷机型)、接电完成设备调试,空载升温测试温度是否均匀。组装全程无需专属大型工具,只配套普通扳手即可拧紧拉杆螺母,单人配合辅助人员十分钟内完成中型组合硫化机组装。拆卸流程反向操作,先断电断水,排空水压泵、水冷管路积水,松开拉杆螺母拆分大梁单元,管线分类收纳。厂家线上可发送组装实操视频,文字手册搭配视频双重讲解,客户现场组装遇到卡顿可实时沟通工作人员获取指导。规范组装能够保证加热板贴合平整,加压受力均匀,避免因拼接错位导致硫化接头局部粘接失效,提升单次硫化作业成型质量,减少返工重复维修。河北硫化机多少钱一台厂家可根据客户现场输送带宽尺寸,调整硫化机加热板长宽规格进行适配。
定型硫化机液压系统的一些改进方向:短期内的改进方向:从泵站上,需要降低装机功率,需要把传统的节流调速系统变成容积调速系统,恒功率系统,比例泵系统或低配置的伺服系统都是可以选择的技术路线。从控制阀组上,特别是开合模油缸,需要把普通换向回路变成差动控制回路,降低对系统流量的需求,进而降低的液压站的装机功率。油缸也需要选择好较佳的缸径和杆径。从硫化机结构上,通过对硫化工艺动作的追踪和分解,有些动作完全可以由其他的驱动方式来代替,减少液压回路的使用,如装、卸胎升降,完全可以由电动或气动来代替。从智能制造上,闭环控制将是一个方向,主要体现在实时监控和数字化管理。液压系统的流量和压力都能进行实时监控,油液的状态也能进行实时监控,关键中心元器件和油液的使用情况可以进行数字化管理。所有的这些数据都可以上传至工厂级MES系统,实现较低成本的备件和备品的仓储、运输和维护更换。
双向拉绳开关、料流检测器等输送机保护装置,可与硫化机配套采购,构成完整输送带运维设备组合,龙宇同步生产全系列配套器械,方便客户统一采购管理。硫化机负责皮带破损、接头修复,保护装置实时监测输送带运行状态,提前预警跑偏、物料堵塞、皮带撕裂等故障,运维人员收到预警后及时使用硫化设备修复,避免小故障扩大造成整条皮带损毁。料流检测器监测物料输送流量,无物料空转、物料堆积时发出信号;双向拉绳开关沿输送带两侧布置,紧急情况下拉动即可停机,保障维修人员操作安全。所有保护装置适配矿山、电厂、港口等多类输送场景,金属外壳做防尘防水处理,适配复杂厂区环境,设备接线规格统一,可接入厂区现有输送控制系统。客户采购硫化主机时,可同步规划配套保护装置数量,厂家成套打包发货,统一提供操作、养护资料,售后对接单一渠道,减少多方采购的沟通成本。保护装置配件与硫化设备配件分库存放,均可长期单独供给,厂区输送带运维所需器械一站式配齐,简化采购、备件储备、售后全流程。龙宇硫化机经过多道出厂检测流程,温度、压力等各项参数达标后再出库交付。
橡胶硫化机液压故障与维修:加温不显示。可能原因是电流表坏了;可能是加热管有损坏。异常噪声。管路内有大量空气;滤油器堵塞;油箱内油位过低,空气呼入管道;油泵损坏;使压机上下数次排出空气、拆出清洗、添加油液、拆出修理或更换。不会升压或升压很慢。高压泵故障;高压溢流阀未关住;管道上有泄漏;压力表失灵拆出检查修复拆出清洗后正确调压,查出漏点并清理更换压力表。温控失灵。控温仪失灵或控制线路断;电热熔断器断路或接线断路;可把控温仪表芯拆下,用交换法比较,对损坏表调换。热压硫化机升温迅速,热传导均匀,缩短硫化成型时间,提升橡胶制品生产效率,适配多品类产品加工。无锡超轻硫化机价格
电厂输煤皮带维修常使用组合硫化机,保障长距离输送带接头连接稳定可靠。新疆卧式硫化机
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。新疆卧式硫化机