商机详情 -
成都电热式胶带硫化机生产厂家
硫化机的修复及温度控制说明:修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在一定弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。一、工作过程上,当模具温度与机床温度是进行双闭环控制的,模具温度始终处于高精度的控制中,以此保障生产工艺完善实现,在工作循环外闭环会解除。二、硫化机模具温度升温过程上是红灯亮起,当达至工作温度则报警灯变为绿色亮。若硫化机生产过程上模具温度有变化任一处不符于设定温度的时候,声光报警会启动、同时机床自动卸压。三、硫化机的温度控制是由智能控制器在完成硫化过程中对上中下三层加热板的温度,以显示面板来展示加热板温度的检测结果及设定温度值。快速硫化机优化加热与压力系统,缩短硫化周期,大幅提升产能,适合电商配件、日用品批量生产加工。成都电热式胶带硫化机生产厂家
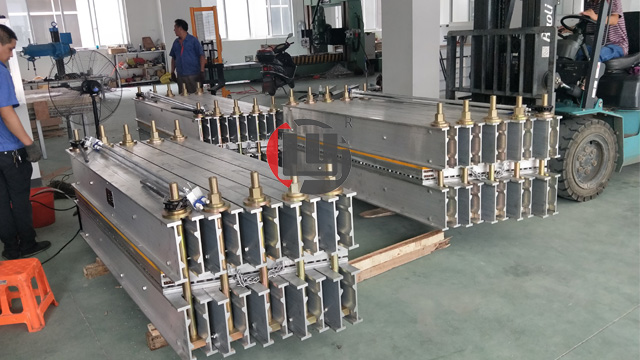
硫化机的注意事项:1、使用电磁阀操纵的机台,操纵人不得乱动电磁阀,发生故障时,必须找电气和仪表人员检修,检修前,必须切断电源。2、开动拉出机和夹板时,先鸣铃、喊号联系,未得到回讯,不得开动。操作中,不得将手伸进夹板内。非本机人员,不得任意上夹板或按电钮。前后拉出机开动时,操作人距辊筒0.5米以外。3、换垫铁时,要稳、准,不得用力过猛,串换垫铁之前,必须通知锅头周围人员闪开,防止伤人。4、捡顶铁时,必须待中热板和上热板完全脱离后进行。顶铁全部捡完后,方可放下铁板。5、下锅翻铁板时,手严禁伸入锅内,上锅时,上下热板距离10厘米之内,不准将手伸进热板之间,发现问题,应停机处理。沈阳硫化机输送带硫化机适配工业皮带接头硫化,压力稳定贴合度好,让皮带接头牢固耐用,延长输送带整体使用寿命。

硫化机存放库房需要满足干燥、遮雨、地面平整三项基础条件,龙宇在设备养护文档内标注库房布置参考,减少存放损耗。库房地面铺设木方垫高设备,隔绝地面潮气腐蚀金属大梁、加热板;库房门窗做好防雨密封,避免雨水飘淋设备电控箱体、水冷管路;划分单独存放区域,硫化主机、修补器、剥皮机分类摆放,设备之间预留通道,避免堆叠挤压变形。电控箱体、温控线缆单独收纳在干燥工具箱内,不与金属大梁、加热板直接接触摩擦,防止线路外皮破损;水冷硫化机存放前必须排空全部管路积水,管路两端加盖防尘堵头,阻挡粉尘进入水路堵塞通道。长期闲置超过六十天,每月开启设备空载升温一次,维持电子元件活性,同时检查金属构件有无锈蚀,螺纹部位补涂防护油脂。规范库房存放能够大幅延长设备使用年限,减少加热板锈蚀、管路漏水、温控失灵等存放衍生故障,厂区无需频繁采购替换配件,降低设备长期使用的资金支出,保障皮带硫化作业随时可正常开展。
龙宇胶带硫化机常见问题及处理方法:1、温控箱读数不准,出现乱码(如600多度)。解决办法:可能接触不良,拔插接插件;可能接口氧化,需要更换插件;可能电缆断了,需要换电缆;测温元件损坏,需更换元件。2、升温阶段,到一定温度后,温度升不上去。解决办法:可能没放隔热板;可能把硫化时间打开了,需把硫化时间关闭。3、压力打不上去。解决办法:可能机架压太紧把水咀压住,把机架螺栓稍松一下;可能水压泵有空气需排气;可能水压泵漏气,各接口没有柠紧需重新拧紧,或需更换垫圈。大型平板硫化机可加工宽幅橡胶板材,压力分布均匀,成型平整度高,适配输送带、橡胶垫板等工业产品。
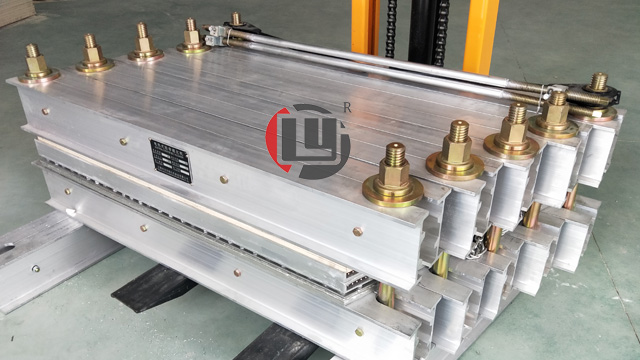
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。厂家技术人员可远程讲解硫化机组装步骤,协助客户快速上手设备操作流程。成都输送带接头硫化机销售
精密硫化机精度高,压力波动小,适合微型橡胶配件、电子硅胶件加工,保障小件产品尺寸准确无偏差。成都电热式胶带硫化机生产厂家
LYLHJ型电热式胶带硫化机,体积小、重量轻,普通三相电源供电,热板温度均匀,水压系统供给(1.0~2.0MPa)均匀压力,配有轻型全自动电控箱。电控箱与主机的连接由一体化插件及多芯电缆完成,操作方便、工作可靠。目前普遍应用于冶金、矿山、电厂、港口、建材、化工等周围无炸开性气体和足以腐蚀金属的有害性气体场合的帆布、尼龙、钢绳芯运输胶带的现场硫化胶接。亦适用于防腐、耐热等特殊性能胶带的硫化接头。胶带接头的质量,直接影响到胶带的工作效力、使用寿命,尤其是目前长距离,很强度运输带更为重要,故LYLHJ型电热式胶带硫化机是目前胶带运输机械中不可少的辅助设备。成都电热式胶带硫化机生产厂家