商机详情 -
江苏省胶带硫化机
硫化机的常见故障及解决方法:底板腐蚀:硫化机底板多为普通碳钢,轮胎靠高温蒸汽进行硫化,此过程中冷凝的部分水渗透到底板表面,造成底板表面局部腐蚀后凹凸不平。由于底板表面腐蚀严重,与隔热板表面不能保证严密配合,在较大压力下极易造成隔热板破损。传统方法多堆焊后重新机加工或者更换新设备为主,目前则可以采用高分子复合材料进行现场修复。由于材料具有极好的粘着力、良好抗腐蚀性,良好抗压强度,可有效的解决硫化机底板在运行过程中冷凝水对底板腐蚀造成凹凸不平,从而避免隔热板的破坏,为用户设备正常运行、安全生产提供了良好的保障。防爆型硫化机采用安全防护结构,适配化工、矿山等特殊工况,保障易燃易爆环境下橡胶件硫化作业安全。江苏省胶带硫化机
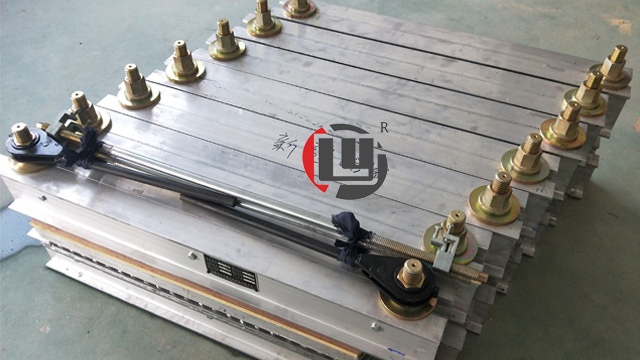
LYLHJ型皮带硫化机有主机(机架、螺杆、螺母、垫圈、隔热板、上加热板、下加热板、水压板),高压软管、试压泵、一次电缆、二次电缆、电控箱组成。硫化机构件轻巧,一般人工均能搬动,安装前要考虑到电源的方便,操作空间,在运输机上施工时,用枕木搭一个平台,其要求根据硫化胶带的位置,硫化机同时使用的台数而定,施工前请准备好处理胶带的工具、胶料、0~200℃**温度计等备件。在使用搬运过程中应轻拿轻放,文明操作。若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。接头硫化机供应商建材厂区砂石输送皮带磨损较快,常备硫化机及时修复减少停机损耗时长。
钢丝绳芯输送带硫化存在专属工艺要求,龙宇硫化机手册单独整理钢丝绳皮带完整操作规范,配套设备结构适配钢丝绳芯粘接需求。预处理阶段需要使用 BPJ 剥皮机剥离表层胶皮,完整露出内部钢丝绳,清理钢丝表面杂质后铺设专属芯胶,胶料填充钢丝缝隙,保证硫化后钢丝与胶皮紧密结合;硫化压力区间调整至 1.5 至 1.8MPa,高于帆布皮带标准压力,温控维持 145℃标准温度,保温时长根据皮带厚度延长;设备大梁承压结构经过强化,能够稳定输出高压,加热板面积完整覆盖钢丝接头区域,整块区域压力均匀,钢丝不会出现局部受力分离。组合式硫化机多单元拼接,适配宽幅钢丝绳输送带完整接头,水冷机型快速冷却,矿山、港口钢丝绳皮带批量维修效率提升。厂家可配套钢丝绳专属剥皮机、修补器成套供给,整套设备参数相互匹配,同步发放钢丝绳皮带专属胶料选用指引,区分普通芯胶与钢丝绳芯胶的使用场景。严格按照规范使用设备完成的钢丝绳皮带接头,钢丝与橡胶融合紧密,重载输送时不易出现钢丝脱胶、接头撕裂,延长钢丝绳输送带整体使用周期,降低皮带更换采购支出。
机械硫化机存在以下问题:1.平行度,上下加热板的同心度,操纵器爪的圆度以及下部加热板的内孔的同轴度的准确度较低,尤其是重复性较低;2.连杆,曲柄齿轮等主要受力部分上的动副是由铜套组成的滑动轴承,易磨损,对精度的影响很大.3.上下模具的夹紧力不均匀.对于双模轮胎成型硫化机,两侧的力要大于内侧的力;4.夹紧力由曲柄销到达下止点时每个受力构件的弹性变形确定,并且温度改变了受力构件的尺寸,并且夹持力也发生了变化.因此,生产过程中的温度波动会引起夹紧力的波动。减震橡胶硫化机针对性调节压力与时间,成型后减震性能优异,普遍用于工程机械、设备底座减震配件。

硫化机的修复及温度控制说明:修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在一定弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。一、工作过程上,当模具温度与机床温度是进行双闭环控制的,模具温度始终处于高精度的控制中,以此保障生产工艺完善实现,在工作循环外闭环会解除。二、硫化机模具温度升温过程上是红灯亮起,当达至工作温度则报警灯变为绿色亮。若硫化机生产过程上模具温度有变化任一处不符于设定温度的时候,声光报警会启动、同时机床自动卸压。三、硫化机的温度控制是由智能控制器在完成硫化过程中对上中下三层加热板的温度,以显示面板来展示加热板温度的检测结果及设定温度值。铝合金材质硫化机整机自重适中,单人配合工具即可完成现场组装与拆卸工作。淮安组合式硫化机
龙宇生产的硫化机拥有多款成型型号,可匹配帆布带、钢丝绳带等不同输送带材质。江苏省胶带硫化机
胶带硫化机硫化压力:硫化压力就是了胶带硫化胶接的一个重要条件。因为压力是在硫化过程中可起到如下作用:①提高芯层与胶料密实性和粘着性,排出接头内部的气体,消除气泡;②促进胶料的流动,并迅速填充芯层的粘合面;③提高胶带接头粘合面的附着强度和胶带的耐屈扰性能。硫化压力大小,要根据胶料的性能(主要是可塑性),产品结构、工艺条件而定。胶料流动小,硫化压力应大些;反之,压力要小些。胶带较厚,胶布层多(芯层),结构复杂,钢丝绳为芯层的,则应需要较大的硫化压力。硫化压力对硫化速度的影响很小,一般可不考虑。现场硫化胶接时,对帆布、尼龙芯层胶带,硫化压力为0.8-1.2MPa;。胶带较薄,应选用下限,胶带较厚应选用上限。江苏省胶带硫化机