商机详情 -
南京橡胶硫化机厂家电话
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。模块化硫化机可增减单元模块,灵活适配 600mm 至 2200mm 区间各类输送带宽度。南京橡胶硫化机厂家电话
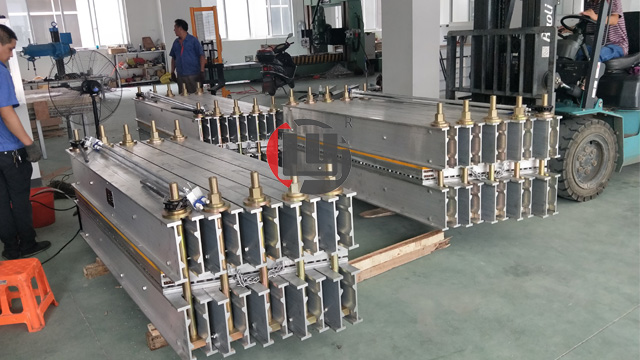
橡胶硫化机预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动;检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑;将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具;在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚;橡胶硫化机机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆橡胶硫化机各部件。压坏模具,严禁私自处理;橡胶硫化机使用结束后切断电源,打扫卫生,经指导老师检查后填写使用记录。南京橡胶硫化机厂家电话温控箱体与硫化主机采用快插接头连接,拆装线路无需耗费过多操作时间。

江阴市龙宇硫化机制造有限公司主营各类适配输送带维护的硫化设备,同时配套生产修补器、剥皮机、输送机保护装置等辅助器械,形成完整的皮带运维设备供给体系。企业搭建自有生产车间,配备型材加工机床、整机装配工位与出厂检测区域,从铝合金大梁原料裁切,到加热板发热元件装配,全部工序自主完成,无需外部代工环节。企业内部组建熟悉硫化设备实操与研发的工作人员队伍,结合各地客户现场使用反馈调整设备结构,持续优化温控系统、加压大梁等主要构件设计,降低设备操作门槛。旗下硫化机包含 LYLHJ 组合系列、水冷电热系列、小型点修补系列等多款品类,不同型号对应不同皮带损伤场景:大型组合机型用于输送带整幅接头对接,水冷机型适配高温厂区持续作业,小型修补设备处理孔洞、侧边撕裂等局部破损。所有机型大梁统一选用挤压成型铝合金,自重适中便于人工转运,同时结构承载力稳定,长期加压作业不易发生形变。企业遵循标准化质量管控流程,每台设备出厂前会模拟现场硫化工况,检测温度稳定性、压力均匀度等指标,参数达标后再完成打包交付,客户收到设备可直接投入皮带维修作业。
硫化机组装流程标准化,龙宇在设备手册内分步拆解组装步骤,搭配示意图讲解,零基础工作人员按照指引即可完成拼接固定。组装第一步摆放上下隔热板,对齐放置加热板单元,多块加热板拼接时缝隙保持均匀;第二步穿插铝合金大梁拉杆,套入螺母初步固定,调整所有单元保持水平对齐;第三步连接水压泵高压软管,拧紧快接接头检查密封;第四步插接温控箱体线缆,确认插头完全卡紧无松动;第五步通水(水冷机型)、接电完成设备调试,空载升温测试温度是否均匀。组装全程无需专属大型工具,只配套普通扳手即可拧紧拉杆螺母,单人配合辅助人员十分钟内完成中型组合硫化机组装。拆卸流程反向操作,先断电断水,排空水压泵、水冷管路积水,松开拉杆螺母拆分大梁单元,管线分类收纳。厂家线上可发送组装实操视频,文字手册搭配视频双重讲解,客户现场组装遇到卡顿可实时沟通工作人员获取指导。规范组装能够保证加热板贴合平整,加压受力均匀,避免因拼接错位导致硫化接头局部粘接失效,提升单次硫化作业成型质量,减少返工重复维修。手动硫化机结构简单,维修便捷,成本较低,适合小批量橡胶件加工,是个体加工坊常用的硫化成型设备。
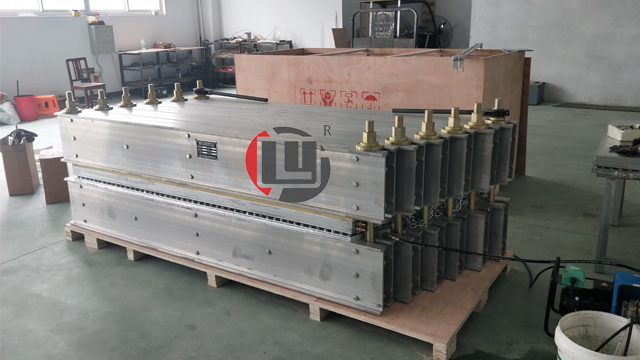
硫化机是输送系统运维环节的常用设备,主要作用是通过电热升温搭配均匀加压,让破损或断开的输送带完成热硫化粘接,以此恢复皮带整体输送性能。整套设备主要分为加热构件、加压构件、温控箱体与支撑大梁四个部分,各部件协同完成硫化反应所需温度、压力条件。市面上硫化机分为一体式与组合式两类,一体式结构紧凑,适合小范围局部修补;组合式由多个单元拼接而成,可按需增减长度,适配宽幅输送带整体接头作业。设备加热板多选用铝合金材质,这类材料导热性能平稳,板面各处温度差值较小,能避免局部硫化不到位、接头起泡分层等问题。水压系统为设备提供作业压力,分为手动泵与电动泵两种,无稳定供电的野外场景可选用手动款式,厂区固定作业点优先电动泵提升效率。硫化作业存在标准化流程,需要先清理皮带粘接区域杂质,放置对应胶料后固定设备,升温至标准温度并维持规定时长,冷却完成后方可拆除设备,规范操作能够提升接头的贴合状态,减少后续皮带故障频次。江阴地区制造硫化机的企业深耕该品类多年,依托本地加工配套资源,完成型材加工、整机装配、参数检测全流程生产,产出设备适配矿山、港口、电厂、化工等多个行业输送工况。硫化机铝合金大梁采用一体挤压成型工艺,结构稳固,承受压力能力表现平稳。南京橡胶硫化机厂家电话
港口装卸输送带高频损耗,使用硫化机热粘接可延长皮带整体使用周期。南京橡胶硫化机厂家电话
硫化机日常养护工作会直接影响设备使用年限,龙宇在设备交付时同步配套完整养护指引,分日常作业后养护、长期存放养护两类规范,清晰标注各部件维护要点。单次硫化作业完成后,需等待设备完全冷却,清理加热板面残留橡胶胶料,使用软质工具擦拭,避免硬物刮伤板面导热层;水压泵排空内部积水,擦拭泵体表面水渍,防止内部金属锈蚀;整理温控线缆、冷却水管,规整收纳避免弯折破损。短期停机存放,将整套设备放置在遮雨、通风区域,覆盖防尘布阻挡粉尘堆积;超过三十天长期存放,需拆解拉杆、水压管路,在金属螺纹部位涂抹防护油脂,加热板单独平放避免重压变形。养护过程中重点检查温控插头、水压管路密封垫,出现老化、开裂及时更换配件,防止作业时漏水、线路接触不良。厂家长期供给各类养护替换配件,密封垫、发热元件、线缆、拉杆等均可单独采购,同时线上为客户解答养护过程遇到的疑问,指导工作人员规范完成设备保养。坚持定期养护的硫化机,温控、加压性能能够长期维持出厂标准,减少因设备损耗带来的硫化接头质量下降问题。南京橡胶硫化机厂家电话