商机详情 -
山西硫化机厂家电话
厂区批量采购硫化设备可享受成套配套方案,龙宇针对多产线、多矿区大型客户推出打包采购服务,包含组合硫化主机、全系列修补器、剥皮机、输送机保护装置整套运维器械,统一规划配置数量,匹配厂区多条输送线维修需求。成套采购简化采购流程,一次沟通敲定全部设备规格、交付周期,统一打包物流发货,减少多次下单、多次对接的沟通成本;成套设备配件互通共用,温控箱体、水压泵、密封件跨机型通用,备件库存品类缩减,厂区物资管理更简便;同步发放整套分设备操作、养护文档,统一运维操作标准,多条产线工作人员通用一套作业规范,培训成本降低。成套交付后售后统一对接,全部设备故障、备件需求单一渠道处理,无需分设备联系不同对接人员,问题响应效率提升。厂家可上门线上成套操作教学,分硫化主机、修补器、剥皮机、保护装置分步讲解,覆盖厂区全部运维器械使用要点。大型矿山、集团港口、连锁建材厂区多选用成套采购模式,一次性配齐输送带运维全部设备,长期稳定支撑多条输送线皮带维修作业,统筹降低厂区设备采购、管理、售后综合成本。长期闲置硫化机需排空水压泵内部积水,防止低温环境下积水冻裂泵体构件。山西硫化机厂家电话

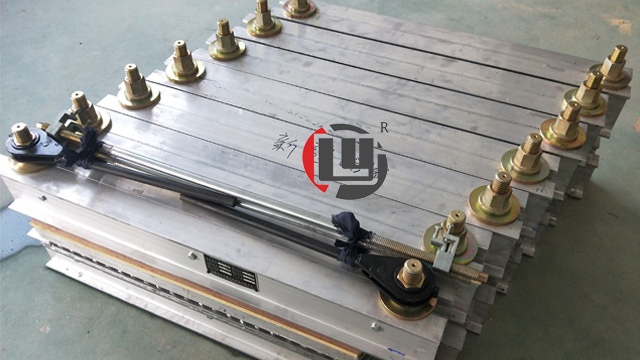
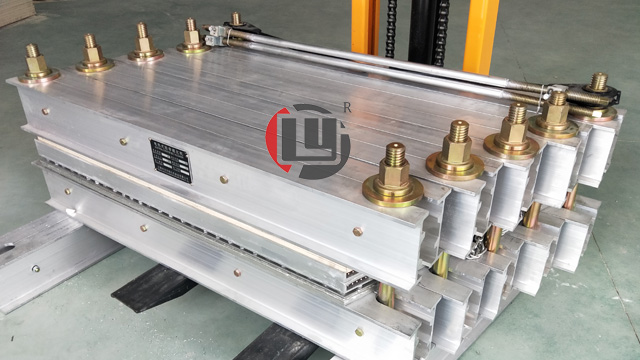
LYLHJ-2 型电热式水冷却硫化机是龙宇成熟量产机型,整合铝合金大梁、均匀加热板、电动稳压水压系统、水冷循环管路、智能温控箱体五大主要部件,兼顾大型接头硫化与快速冷却需求,适配各类宽幅重型输送带维修作业。设备单元拼接灵活,可组装 1 米至 2.2 米不同宽度加热区域,钢丝绳芯、整芯阻燃、帆布输送带均可适配,硫化作业压力稳定可控,温控误差控制在较小区间,成型接头粘接均匀,无空鼓分层问题。水冷管路一体化预埋在加热板内部,无外置拼接管路,减少漏水故障点,供水接口标准化,厂区常规自来水管即可接入完成冷却流程。电控箱体设置多重防护,粉尘、水汽难以侵入内部电路,井下 660V、厂区 380V 两种供电规格均可定制,满足不同场地电力条件。设备出厂完成连续硫化模拟测试,温控、加压、冷却功能全部核验合格后交付,配套完整分规格参数手册,记录不同皮带对应的温度、压力、保温、冷却时间参考。矿山、港口、化工企业采购该机型较多,批量处理输送带接头时冷却效率优势明显,能够有效缩短输送系统停机维修时长,维持厂区物料连续运转,设备大梁、加热板等主要构件常备库存,配件更换响应速度快。无锡电热式胶带硫化机销售价格食品级硅胶硫化机材质符合安全标准,无有害物质析出,适合食品密封圈、硅胶厨具配件的硫化成型。
橡胶硫化机在什么时候换油:目测换油法。它是了凭维修人员的经验,根据目测到的一些油液常规状态变化——如油液变黑、发臭、变成乳白色等,决定是否换油。这一方法取决于实际操作人员的经验积累了。取样化验法。定期对硫化机中的油液进行取样化验,测定的项目(如黏度、酸值、水分、颗粒大小和含量以及腐蚀等等)和指标,按油质的实际测量值与规定的油液劣化标准进行对比,确定了油液该不该换。取样时间:对一般工程机械的液压系统应在换油周期前一周进行,关键设备,如:全断面掘进机等的液压系统应每隔500小时进行一次取样化验,化验结果应填入设备技术档案。取样化验法适用于关键设备和大型液压设备。定期换油法。根据设备所在场地的环境条件、工作条件和所用油品的换油周期,到期就进行更换。这种方法对液压设备较多的企业很适用。
硫化机在长期运行过程中,因为受振动、磨损、压力、温度以及反复拆装等影响,各结合面的静密封部位漏油现象非常普遍,常见的有硫化机热板焊缝渗漏等。既造成油品的大量浪费,又影响企业的现场管理。传统治理方法要拆卸并打开硫化机后,更换密封垫片或涂抹密封胶,不光费时费力,而且难以确保密封效果,在运行中还会再次出现泄漏。技术现场治理渗漏,不用拆卸,其具备好的粘着力、耐油性及350%的拉伸度,不光可以停车堵漏、密封,而且可以在不影响生产进行的前提下在线待机治理渗漏部位,达到重新密封的目的,经济效益明显。矿山井下作业硫化机适配 660V 供电规格,匹配矿区常规电力供给标准要求。
硫化机在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型硫化机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,很大限度地保证部件配合尺寸,满足设备的生产运行要求。橡胶密封件硫化机针对性优化参数,可准确完成各类密封圈、油封件的硫化,成型后密封性与韧性更佳。无锡电热式胶带硫化机销售价格
双边修补硫化机专门处理输送带侧边磨损、开裂,恢复皮带侧边完整形态。山西硫化机厂家电话
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。山西硫化机厂家电话