商机详情 -
南通超轻硫化机
输送带硫化机哪种接头方法好:输送带硫化机哪种接头方法好,输送带在使用过程中难免出现损坏,这就需要重新做皮带接头。常用的输送带粘接方法如下:较为简单的方法就是用钉扣机钉皮带扣。这种接头方法很便捷,价格低,对技术要求也较低,但是接头的性价比较低,容易损坏,对输送带产品的使用寿命有影响,而且容易漏料和损伤滚筒,现在一般已很少采用。另外一种方法是采用输送带粘接剂做输送带冷粘接头,这种接头方法比皮带扣接头的效率高,也很经济,能够有比较好的接头效果。适用于长度和宽度比较小的输送带粘接。第三种就是使用电热式胶带硫化机热硫化胶结,效果做好,接头效果可达到原输送带强度的90%以上。热压硫化机升温迅速,热传导均匀,缩短硫化成型时间,提升橡胶制品生产效率,适配多品类产品加工。南通超轻硫化机

硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。江阴输送带硫化机销售环保型硫化机优化散热与排气结构,作业过程安全低噪,无有害气体外泄,符合工厂安全生产使用标准。
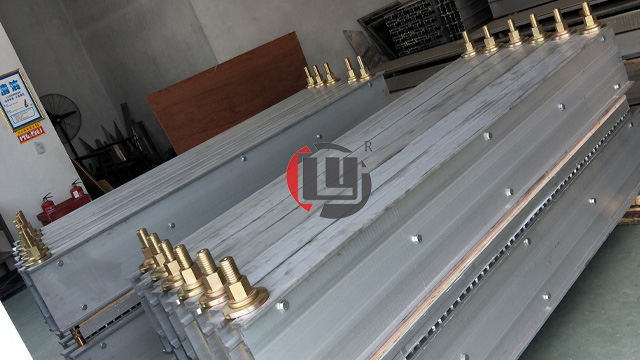
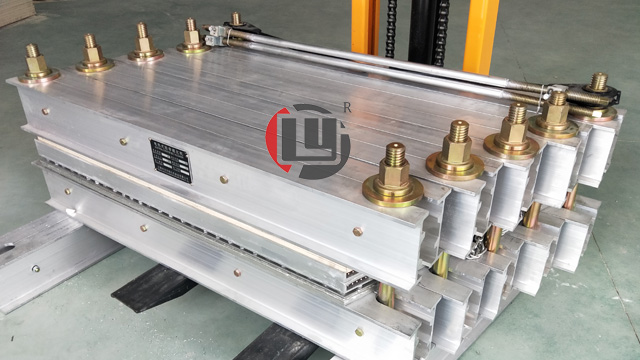
LYLHJ型皮带硫化机有主机(机架、螺杆、螺母、垫圈、隔热板、上加热板、下加热板、水压板),高压软管、试压泵、一次电缆、二次电缆、电控箱组成。硫化机构件轻巧,一般人工均能搬动,安装前要考虑到电源的方便,操作空间,在运输机上施工时,用枕木搭一个平台,其要求根据硫化胶带的位置,硫化机同时使用的台数而定,施工前请准备好处理胶带的工具、胶料、0~200℃**温度计等备件。在使用搬运过程中应轻拿轻放,文明操作。若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。
橡胶硫化机液压故障与维修:加温不显示。可能原因是电流表坏了;可能是加热管有损坏。异常噪声。管路内有大量空气;滤油器堵塞;油箱内油位过低,空气呼入管道;油泵损坏;使压机上下数次排出空气、拆出清洗、添加油液、拆出修理或更换。不会升压或升压很慢。高压泵故障;高压溢流阀未关住;管道上有泄漏;压力表失灵拆出检查修复拆出清洗后正确调压,查出漏点并清理更换压力表。温控失灵。控温仪失灵或控制线路断;电热熔断器断路或接线断路;可把控温仪表芯拆下,用交换法比较,对损坏表调换。节能型硫化机优化加热结构,降低能耗损耗,升温速度快,长时间连续作业依旧能保持稳定硫化效果。
橡胶硫化机预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动;检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑;将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具;在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚;橡胶硫化机机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆橡胶硫化机各部件。压坏模具,严禁私自处理;橡胶硫化机使用结束后切断电源,打扫卫生,经指导老师检查后填写使用记录。立式四柱硫化机开合平稳,工作台面稳固,适配各类中大型橡胶制品,是工业橡胶加工的主流成型设备。南京皮带接头硫化机厂家
东台硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。南通超轻硫化机
硫化机蒸汽疏水阀如何选择:1.疏水阀的背压率也是影响疏水阀工作的重要指标。背压率高,可以在回收凝结水时在背压较高的情况下仍可以正常工作。2.疏水阀具有止回功能,可使单台的硫化机停止工作时防止冷凝水倒流对硫化机造成不利影响,造成故障,影响使用寿命。3.选择可用于过热蒸汽的疏水阀。4.能够连续排水,且排水量大、使用寿命长的疏水阀。选好蒸汽疏水阀可节约大量能源和资金,当然也许一次性投资大一些,但从长远来看是合算的,既可以保证产品质量,又可以很大提高工作效率。南通超轻硫化机