商机详情 -
山东硫化机型号
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。常州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。山东硫化机型号

硫化机要想正常的在生产中运转就要加强减震措施,加强减震措施两种:1、在工作台上加厚垫板:在硫化机工作台与下模间加一定厚度的垫板,使动梁工作行程上移,从而减少了突然失载时工作缸上腔的容积,相应减少了所储存的液体弹性能量。2、在硫化机上加可动垫块。在硫化机工作缸活塞和动梁间加装一个可动垫块,使材料断裂时工作缸上腔的容积减少,所储存的弹性能量也相应减少。硫化机常用的三种密封材料为聚胺脂橡胶和耐油橡胶和聚四氟乙烯三种。1、聚胺脂橡胶是目前普遍应用于各种液压缸中的一种新型橡胶材料,具有优良的物理性能和化学稳定性,强度、弹性及耐油性均很好,还具有极好的耐磨性。能耐高压。2、耐油橡胶及夹布橡胶:以丁腈橡胶用得多,有良好的弹性。3、聚四氟乙烯(塑料):特点是耐热性高,耐腐蚀性好。山东硫化机型号江苏硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。

硫化机底板多为普通碳钢,轮胎靠高温蒸汽进行硫化,此过程中冷凝的部分水渗透到底板表面,造成底板表面局部腐蚀后凹凸不平。由于底板表面腐蚀严重,与隔热板表面不能保证严密配合,在较大压力下极易造成隔热板破损。传统方法多堆焊后重新机加工或者更换新设备为主,目前则可以采用高分子复合材料进行现场修复。由于材料具有的粘着力、良好抗腐蚀性,良好抗压强度,可的解决硫化机底板在运行过程中冷凝水对底板腐蚀造成凹凸不平,从而避免隔热板的破坏,为用户设备正常运行、生产提供了良好的保障。
硫化机的操作流程:试验前,查看油箱里是否达到所需刻度,然后开机查看各部件是否作业正常,立柱(框板)是否光滑。预热时留意热板温度,如达不到要求,须在指导教师德指导下进行调理,禁止私自乱动。将模具放置热板间时应避免烫伤或压伤事故,不行在热板上升时放入模具。如果在运用过程中,因操作不当导致加热板进水,应首要联络厂家进行维修。如果需求进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联络出产厂家,进行线路的整体更换。在模具装料后应置平板中间,人要站在操作台中心。合模后达到要求压力时,封闭电机,达不到要求须请指导教师调理,不行私自乱动。取模具要用铁钩,避免压伤手。开模遇有制品粘模具,敲击开模东西当心敲手,避免模具落地或砸伤脚。机台呈现故障,有必要当即切断电源,并向教师陈述,禁止私自拆各部件。压坏模具,禁止私自处理。试验完毕后切断电源,打扫卫生,经指导教师查看后填写运用记载。上海硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。
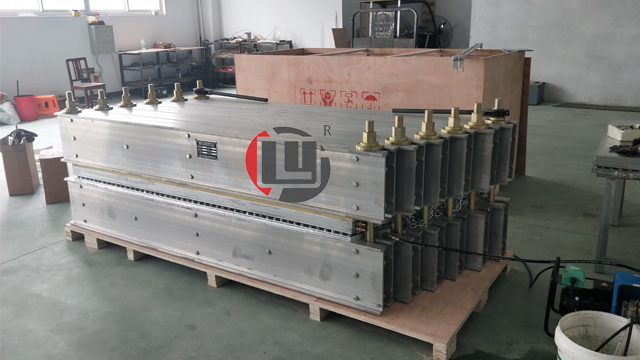
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。浙江硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。苏州胶带接头硫化机销售厂家
苏州硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。山东硫化机型号
每次使用结束后,应当将平板硫化机水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。正确的放水方式是,在平板硫化机保温结束后,平板硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。如果平板硫化机工作环境潮湿、多水,在拆卸搬运平板硫化机时,应在地面用物品垫高,不要让平板硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。山东硫化机型号