商机详情 -
苏州卧式硫化机厂家推荐
硫化机的注意事项:1、拿成品卷取用的铁棍时,要拿稳、拿牢。行走时,注意地下障碍物,并注意轻放,避免砸伤手脚。2、开动包装机时,前后进行检查,以防伤人,引带头时,两人必须距辊筒0.5米。互相配合好,点车引头后,再开车。3、吊成品时,先检查钢丝绳是否损坏,起吊时,必须先发出信号,调运物下面,不准站人。吊半成品时,钢丝绳必须挂在卷带辊的槽内。4、往导开架上吊装半成品时,必须二人操作在导开架二侧缺口方向必须一致,放好后,将卡套挡好。5、在使用电钻或擦锅机时,必须先检查是否安全可靠,电气线路是否破损,发现问题,必须修好后再用。东台硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。苏州卧式硫化机厂家推荐
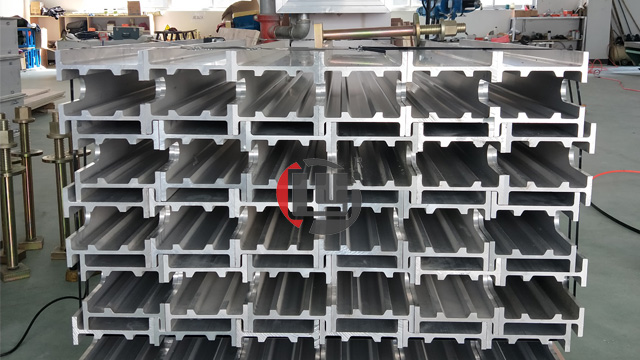
液压式硫化机结构上具有如下特点:1、机体为固定的框架式,结构紧凑,刚性良好,在大合模力作用下变形小,有利于轮胎寿命和轮胎质量。虽然液压式硫化机也是双模腔,但从受力角度看,只是两台单模硫化机连结在一起,在合模力作用下,机架微小变形是以模具中心线对称的;2、各动作快速平稳,很大减少了硫化机辅助时间。3、机器精度高,很大提高轮胎定型精度。开合模时,上模部分光作垂直上下运动,可保持很高的对中精度和重复精度;另一方面,对保持活络模的精度也较为有利;4、上下合模力受力均匀,不受工作温度影响。南京硫化机销售价格浙江硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。
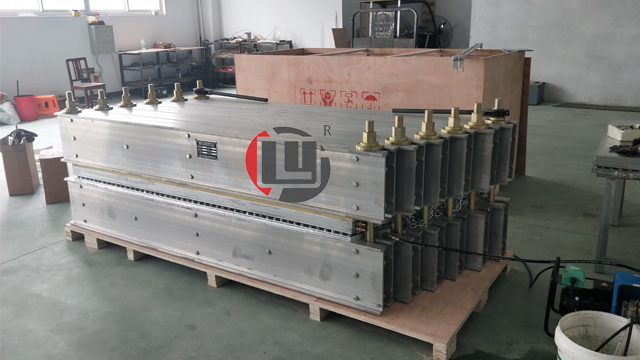
硫化机的常见故障及解决方法:底板腐蚀:硫化机底板多为普通碳钢,轮胎靠高温蒸汽进行硫化,此过程中冷凝的部分水渗透到底板表面,造成底板表面局部腐蚀后凹凸不平。由于底板表面腐蚀严重,与隔热板表面不能保证严密配合,在较大压力下极易造成隔热板破损。传统方法多堆焊后重新机加工或者更换新设备为主,目前则可以采用高分子复合材料进行现场修复。由于材料具有极好的粘着力、良好抗腐蚀性,良好抗压强度,可有效的解决硫化机底板在运行过程中冷凝水对底板腐蚀造成凹凸不平,从而避免隔热板的破坏,为用户设备正常运行、安全生产提供了良好的保障。
硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。广州硫化机产品质量哪家好,欢迎咨询江阴市龙宇硫化机。
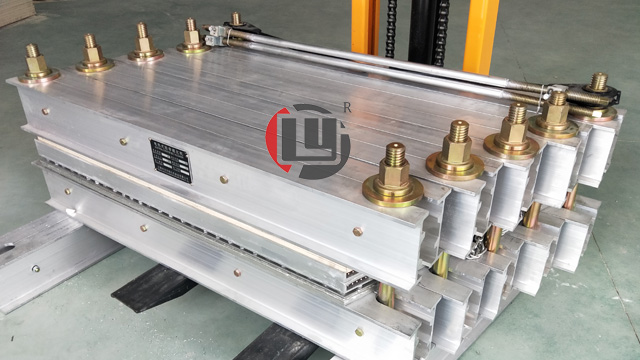
硫化机的修复方法包括表面处理,热喷涂,刷涂等,但是有几种方法存在某些缺点:表面处理会使零件表面达到很高的温度,导致零件变形或破裂,影响尺寸精度和正常使用。在严重的情况下,会导致破裂;尽管刷交叉没有热作用,但是交叉层的厚度不应太厚,污染严重,并且应用也受到很大限制。硫化机温度控制说明:在工作过程中,当模具温度和机器温度为双闭环控制时,模具温度始终处于高精度控制下,以确保生产过程的实现,闭环将被释放在工作周期之外。其次,硫化机模具的温度上升过程为红色,当工作温度达到时,警报灯变为绿色。如果在硫化机的生产过程中模具温度发生变化,则将发出声光警报,机器将自动释放压力。在硫化过程中,由智能控制器对上,中,下三个加热板的温度进行硫化机的温度控制,显示面板用于显示加热板温度和设定温度的检测结果值。徐州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。四川硫化机报价
浙江硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。苏州卧式硫化机厂家推荐
硫化机外压管路的排凝:被动排放类-疏水阀:疏水器被称为疏水阀,也叫自动排水器或凝结水排放器,其分为蒸汽系统使用和气体系统使用。疏水器装在用蒸汽加热的管路终端,其作用把蒸汽加热的管道中的冷凝水不断排放到管道外。一般地分为机械式和热力式两大类,在轮胎定型硫化机上,常用的是机械式疏水阀,特别是倒吊桶式疏水阀。倒吊桶式疏水阀内部是一个倒吊桶为液位敏感件,吊桶开口向下,倒吊桶连接杠杆带动阀心开闭阀门。倒吊桶式疏水阀能排空气,不怕水击,抗污性能好。过冷度小,漏汽率小于3%,较大背压率为75%,连接件比较多,灵敏度不如自由浮球式疏水阀。因倒吊桶式疏水阀是靠蒸汽向上浮力关闭阀门,工作压差小于0.1MPA时,不适合选用。当装置刚启动时,管道内的空气和低温凝结水进入疏水阀内,倒吊桶靠自身重量下坠,倒吊桶连接杠杆带动阀心开启阀门,空气和低温凝结水迅速排出。苏州卧式硫化机厂家推荐