商机详情 -
无锡胶带硫化机厂家
每次使用结束后,应当将平板硫化机水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。正确的放水方式是,在平板硫化机保温结束后,平板硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。如果平板硫化机工作环境潮湿、多水,在拆卸搬运平板硫化机时,应在地面用物品垫高,不要让平板硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。浙江硫化机款式哪家好,欢迎咨询江阴市龙宇硫化机。无锡胶带硫化机厂家
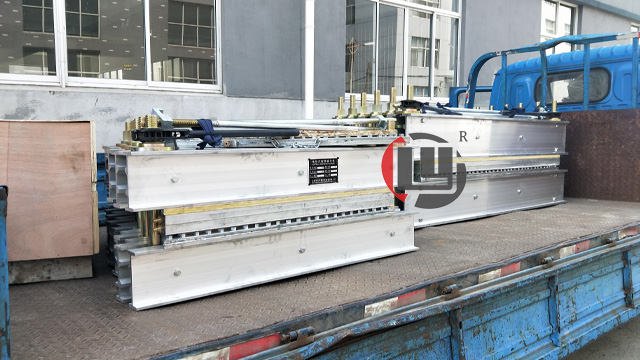
如何正确使用硫化机:硫化开始时,模具溢出的胶料及时取下,可以再用,但半脱化和硫化后的胶禁止回用或混入半成品胶料中。冷模开温后,一次装胶硫化时硫化时间稍微延长。要准确掌握硫化时间,不得欠硫、过硫,硫化过程如果停电,要适当延长硫化时间。及时维护、保养设备,模具用完后应及时上油保养并妥善保存。工作场所要始终保持清洁,刮风时及时关闭门窗,防止粉尘进入和地面积水。我们应该严格按照说明书上的操作而运行。硫化机在使用时,一定要遵守一定的规范,这样才能延长其使用寿命。无锡传送带硫化机厂家江苏硫化机款式哪家好,欢迎咨询江阴市龙宇硫化机。
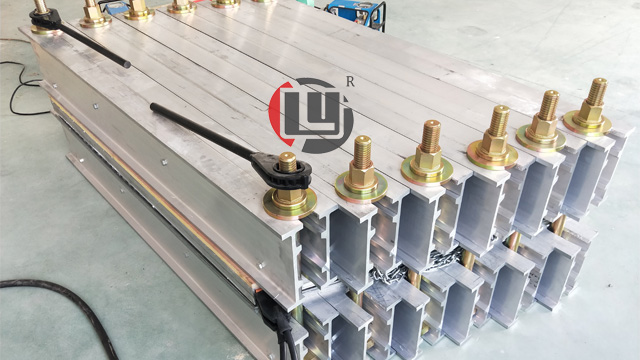
硫化机离心泵停止运转后的要求:1、硫化机离心泵停止运转后应关闭泵的人口阀门,待泵冷却后再依次关闭附属系统的阀门。2、高温泵停车应按设备技术文件的规定执行,停车后应每偏20一30min盘车半圈,直到泵体温度降至50℃为止。3、低温硫化机泵停车时,当无特殊要求时,泵内应经常充满液体;吸入阀和排出阀应保持常开状态;采用双端面机械密封的低温泵,液位控制器和泵密封腔内的密封液应保持泵的灌浆压力。4、输送易结晶,易凝固,易沉淀等介质的泵,停泵后应防止堵塞,并及时用清水或其他介质冲洗泵和管道。5、排出泵内积存的液体,防止锈蚀和冻裂。
硫化机在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型硫化机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,很大限度地保证部件配合尺寸,满足设备的生产运行要求。徐州硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。
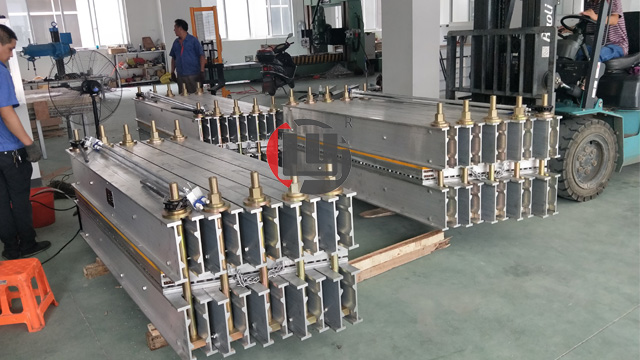
皮带硫化机硫化速度判定故障:1、皮带硫化机硫化的时间是影响四柱胶带硫化机硫化的重要因素。时间过短,硫化程度不足(亦称欠硫)。时间过长,硫化程度过高(俗称过硫)。平板胶带硫化机只有适宜的硫化程度(俗称正硫化),才能保证好的综合性能。2、皮带硫化机硫化的温度。若温度高10℃,硫化时光约延长一半。为了保障对比平均的硫化水平,厚橡胶制品个别采取逐渐升温、高温长时间硫化。3、皮带硫化机硫磺的用量。硫磺的用量越大,硫化速度越快,能够到达的硫化水平也越高。硫磺在橡胶中的溶解度是有限的,适量的硫磺会由胶料外表析出,俗称“喷硫”。硫磺在软质橡胶中的用量个别不超越3%,在半硬质胶中用量个别为20%左右,在硬质胶硫化条件中的用量可高达40%以上。浙江硫化机服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。成都胶带接头硫化机价格
广州硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。无锡胶带硫化机厂家
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。无锡胶带硫化机厂家