商机详情 -
成都传送带硫化机厂家电话
平板硫化机的工作原理:硫化硫化机机是利用液压传动技术进行压力加工的设备,可以用来完成各种锻压及加压成形加工。例如钢材的锻压硫化机,金属结构件的成型,塑料制品和橡胶制品的压制等。硫化机是较早应用液压传动的机械之一,目前液压硫化机传动已成为压力加工机械的主要传动形式。在重型机械制造业、航空工业、塑料及有色金属加工工业等之中,硫化机已成为重要设备。硫化机的液压传动系统是以压力变换为主,系统压力高,流量大,功率大。因此,应特别注意提高原动机功率利用率和防止泄压时产生冲击和振动,保证安全可靠。江苏硫化机款式哪家好呢,欢迎咨询江阴市龙宇硫化机 。成都传送带硫化机厂家电话
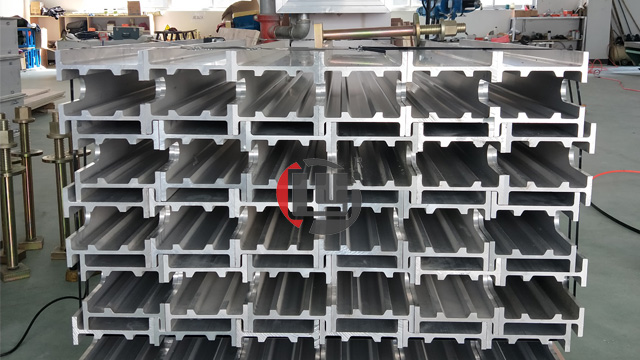
在硫化机维修过程中,可能会出现以下一些常见的问题:1.安全问题:硫化机维修需要进行高温、高压等操作,存在一定的安全风险。2.维修难度大:硫化机结构复杂,维修难度大,需要专业的技术和经验才能进行维修。3.维修成本高:有些硫化机维修成本较高,需要更换配件或使用特殊材料进行维修。4.维修时间长:有些硫化机维修时间较长,需要花费较多的时间和精力才能完成维修。5.维修效果不理想:有些硫化机维修后效果不理想,可能会出现漏油、漏气、漏水等问题,影响硫化机的使用效果。针对这些问题,可以通过提高维修人员的技术水平、选择合适的维修方法和工具、加强维修管理等方式来解决。同时,还可以通过使用新型材料、改进设计等方式来提高硫化机的性能和质量,从而提高生产效率和产品品质。同时,也需要加强硫化机的日常维护和保养,减少故障发生的可能性。成都电热式胶带硫化机销售价格南京硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。

硫化机结构上特点:硫化机机体为固定的框架式,结构紧凑,刚性良好,在大合模力作用下变形小,有利于轮胎寿命和轮胎质量。虽然液压式硫化机也是双模腔,但从受力角度看,只是两台单模硫化机连结在一起,在合模力作用下,机架微小变形是以模具中心线对称的; 各动作快速平稳,很大减少了硫化机辅助时间。机器精度高,很大提高轮胎定型精度。开合模时,上模部分光作垂直上下运动,可保持很高的对中精度和重复精度;另一方面,对保持活络模的精度也较为有利; 上下合模力受力均匀,不受工作温度影响; 装胎机构和中心机构上环的高度可随意准确控制,对于硫化不同规格轮胎很有意义;机器的左右机架可以各配一套控制系统,可进行单独控制,自立工作;机器各动作简单,平板硫化机在用户使用过程中,基本上没有易损件,备件需要更换,也不需要机械式硫化机那样定期中修、大修,很大减少了用户运行成本,增加了设备使用率。
硫化机的性能及温度控制:液压系统:使用使用国内外出名品牌的液压站,在PLC的控制下,可实现自动:合模、排气、开模卸荷。机械同步平衡机构:在平台的下方有一贯穿机组的同步轴,轴的两端设有齿轮齿条,保证平台水平升降。合模导向装置:在下垫台的两侧设有合模导向装置,框板与平台安装导向座,导向座加工斜面,可通过顶丝调整斜面距离。温度控制的说明:硫化机的温度控制是由智能控制器在完成硫化过程中对上中下三层加热板的温度,以显示面板来展示加热板温度的检测结果及设定温度值。硫化机模具温度升温过程上是红灯亮起,当达至工作温度则报警灯变为绿色亮。若硫化机生产过程上模具温度有变化任一处不符于设定温度的时候,声光报警会启动、同时机床自动卸压。工作过程上,当模具温度与机床温度是进行双闭环控制的,模具温度始终处于高精度的控制中,以此保障生产工艺完善实现,在工作循环外闭环会解除。安徽硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。
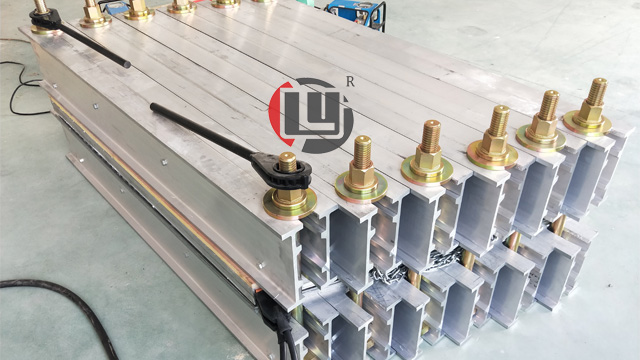
硫化机要想正常的在生产中运转就要加强减震措施,加强减震措施两种:1、在工作台上加厚垫板:在硫化机工作台与下模间加一定厚度的垫板,使动梁工作行程上移,从而减少了突然失载时工作缸上腔的容积,相应减少了所储存的液体弹性能量。2、在硫化机上加可动垫块。在硫化机工作缸活塞和动梁间加装一个可动垫块,使材料断裂时工作缸上腔的容积减少,所储存的弹性能量也相应减少。硫化机常用的三种密封材料为聚胺脂橡胶和耐油橡胶和聚四氟乙烯三种。1、聚胺脂橡胶是目前普遍应用于各种液压缸中的一种新型橡胶材料,具有优良的物理性能和化学稳定性,强度、弹性及耐油性均很好,还具有极好的耐磨性。能耐高压。2、耐油橡胶及夹布橡胶:以丁腈橡胶用得多,有良好的弹性。3、聚四氟乙烯(塑料):特点是耐热性高,耐腐蚀性好。江西硫化机服务哪家好,欢迎咨询江阴市龙宇硫化机。电热式胶带硫化机报价
黄山硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。成都传送带硫化机厂家电话
橡胶硫化机换油时机的三种方法: 1、目测换油法。它是了凭维修人员的经验,根据目测到的一些油液常规状态变化——如油液变黑、发臭、变成乳白色等,决定是否换油。这一方法取决于实际操作人员的经验积累了。2、取样化验法。定期对硫化机中的油液进行取样化验,测定的项目(如黏度、酸值、水分、颗粒大小和含量以及腐蚀等等)和指标,按油质的实际测量值与规定的油液劣化标准进行对比,确定了油液该不该换。取样时间:对一般工程机械的液压系统应在换油周期前一周进行,关键设备,如:全断面掘进机等的液压系统应每隔500小时进行一次取样化验,化验结果应填入设备技术档案。取样化验法适用于关键设备和大型液压设备。3、定期换油法。根据设备所在场地的环境条件、工作条件和所用油品的换油周期,到期就进行更换。这种方法对液压设备较多的企业很适用。成都传送带硫化机厂家电话