商机详情 -
南京橡胶输送带硫化机多少钱
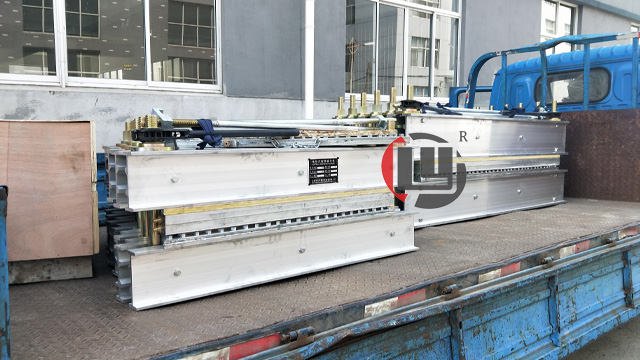
硫化机是一种用于加工橡胶制品的机械设备,它主要用于橡胶制品的硫化处理,即将橡胶原料和硫黄混合后加热处理,使其发生化学反应,从而使橡胶制品具有更好的物理性能和化学性能。硫化机广泛应用于各种橡胶制品的生产中,包括但不限于以下领域:1.轮胎工业:硫化机是轮胎生产中不可或缺的设备之一,用于生产各种类型的轮胎,如汽车轮胎、工程机械轮胎、农业轮胎等。2.橡胶管工业:硫化机用于生产各种类型的橡胶管,如汽车油管、工业油管、氧气管等。3.橡胶密封件工业:硫化机用于生产各种类型的橡胶密封件,如阀门密封件、管道密封件、机械密封件等。4.橡胶垫片工业:硫化机用于生产各种类型的橡胶垫片,如管道垫片、阀门垫片、机械垫片等。5.其他橡胶制品工业:硫化机还可以用于生产各种其他类型的橡胶制品,如橡胶振动隔离器、橡胶弹簧、橡胶管接头等。总之,硫化机在橡胶制品生产中具有非常重要的作用,它可以使橡胶制品具有更好的物理性能和化学性能,提高产品的品质和使用寿命。浙江硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。南京橡胶输送带硫化机多少钱
硫化机外压管路的排凝:被动排放类-疏水阀:疏水器被称为疏水阀,也叫自动排水器或凝结水排放器,其分为蒸汽系统使用和气体系统使用。疏水器装在用蒸汽加热的管路终端,其作用把蒸汽加热的管道中的冷凝水不断排放到管道外。一般地分为机械式和热力式两大类,在轮胎定型硫化机上,常用的是机械式疏水阀,特别是倒吊桶式疏水阀。倒吊桶式疏水阀内部是一个倒吊桶为液位敏感件,吊桶开口向下,倒吊桶连接杠杆带动阀心开闭阀门。倒吊桶式疏水阀能排空气,不怕水击,抗污性能好。过冷度小,漏汽率小于3%,较大背压率为75%,连接件比较多,灵敏度不如自由浮球式疏水阀。因倒吊桶式疏水阀是靠蒸汽向上浮力关闭阀门,工作压差小于0.1MPA时,不适合选用。当装置刚启动时,管道内的空气和低温凝结水进入疏水阀内,倒吊桶靠自身重量下坠,倒吊桶连接杠杆带动阀心开启阀门,空气和低温凝结水迅速排出。江阴硫化机供应商浙江硫化机款式哪家好呢,欢迎咨询江阴市龙宇硫化机 。

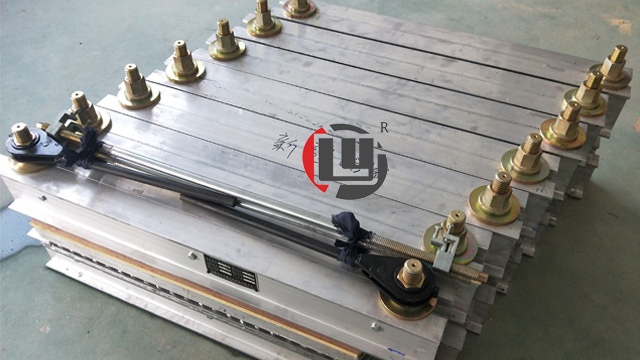
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。
硫化机使用方法:装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。硫化开始时,模具溢出的胶料及时取下,可以再用,但半脱化和硫化后的胶禁止回用或混入半成品胶料中。冷模开温后,初次装胶硫化时硫化时间稍微延长。根据产品和模具精密状况选用黄铜或铁制启模工具,但精密模具不准用铁制启模工具。要准确掌握硫化时间,不得欠硫、过硫,硫化过程如果停电,要适当延长硫化时间。及时维护、保养设备,模具用完后应及时上油保养并妥善保存。工作场所要始终保持清洁,刮风时及时关闭门窗,防止粉尘进入和地面积水。无锡硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。
硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。无锡硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。南京橡胶输送带硫化机多少钱
安徽硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。南京橡胶输送带硫化机多少钱
硫化机的维护保养时应注意的问题:如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;正确的放水方式是,在硫化保温结束后,硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。南京橡胶输送带硫化机多少钱