商机详情 -
无锡轻型硫化机销售厂家
江阴市龙宇硫化机为您简述硫化机的种类:输送带硫化机为您简述硫化机的种类,其中常见的是平板硫化机、皮带硫化机等。其实如果再细分的话,皮带硫化机也可以分成多种类型,根据工作场合的不同,实际应用的不同,配置的不同等等,可以有不同的叫法,不过实际都可以称之为皮带硫化机。钢丝绳芯皮带硫化机的接头,是所有皮带硫化机接头技术中较复杂的,不光工艺比较的复杂,其所设计的接头尺寸参数也多,不同级别的产品所选用的接头结构不同,PVC和PVG整芯阻燃皮带硫化机的接头,接头不太容易,大多数采用机械式接头办法,也就是皮带扣接头。为了保证接头的效果,一般都还是采用热硫化接头办法。接头的结构都是指状接头。PVC和PVG整芯阻燃输送带的热硫化接头工艺较复杂,对设备的要求也较高。无锡硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。无锡轻型硫化机销售厂家
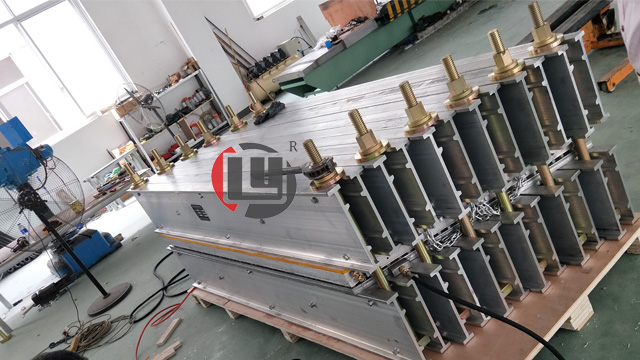
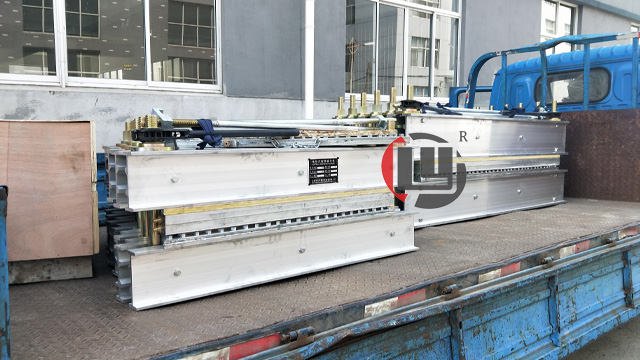
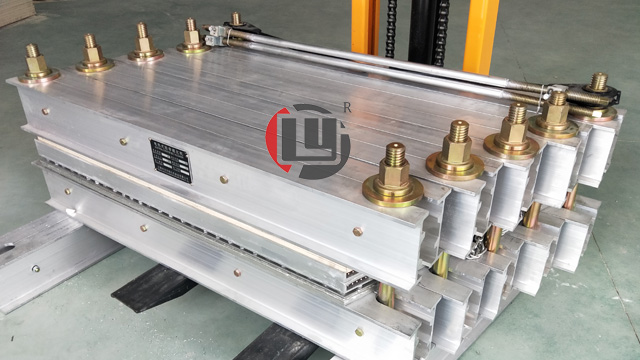
电热式胶带硫化机,该机大量采用强度高、塑性好的铝合金材料,加热板选用纯度高、导热性强的铝合金板。整机体积小,加热板表面温度均匀。水压板由电动泵或手动泵供给均匀压力,配有精密数显自动电控箱。电控箱与主机的连接由一体化插件及多芯电缆完成,操作方便,工作可靠。同时又具有升温快,温度均匀,热效率高等特点,是一种输送机械橡胶带接头的理想胶接设备。输送带胶带接头的质量,直接影响到胶带的使用寿命、工作效率和经济利益。尤其是目前加宽、超长距离、很强度运输带更为重要,故XTLHJ型电热式胶带硫化机是目前输送机胶带硫化接头的理想辅助设备。南京接头硫化机供应商南京硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。
输送带热硫化接头部位橡胶比较硬的原因:我们对输送带实现接头后,经常发现接头部位比其他的部位要硬,输送带硫化胶接的过程实际上也就是已硫化橡胶继续交联的过程。由于硫化时需要加温、加压,并且是需要比较长的时间,经过比较长时间的硫化后,硫化橡胶的硬度是会提高,因此会感到接头部位是比其他部位硬。输送带接头处的强度要比正常带体的强度要低。一般是用机械方式连接时,接头强度光是能达到带体强度的40-50%,冷胶方式质量是比较好时,接头强度能达到60-70%,而热胶接头强度能达到80-90%(接头方法正确、无质量缺陷)。由于接头部位的强度比较低,如果胶接方法不正确,接头的强度就会更加低,如开刀、打磨时伤及下一层布、打磨过度、搭接长度不够、台阶个数不够、胶接头所用橡胶性能不好或已经自硫失效、钢丝绳打磨过度、钢丝绳生锈等,接头部位的强度将会大打折扣,在使用时,容易出现接头部位断开的现象。此外,输送带如果不采用封口胶、或胶接头的方向错误时,接头部位容易出现开裂(面胶部位)。
胶带硫化机硫化压力:硫化压力就是了胶带硫化胶接的一个重要条件。因为压力是在硫化过程中可起到如下作用:①提高芯层与胶料密实性和粘着性,排出接头内部的气体,消除气泡;②促进胶料的流动,并迅速填充芯层的粘合面;③提高胶带接头粘合面的附着强度和胶带的耐屈扰性能。硫化压力大小,要根据胶料的性能(主要是可塑性),产品结构、工艺条件而定。胶料流动小,硫化压力应大些;反之,压力要小些。胶带较厚,胶布层多(芯层),结构复杂,钢丝绳为芯层的,则应需要较大的硫化压力。硫化压力对硫化速度的影响很小,一般可不考虑。现场硫化胶接时,对帆布、尼龙芯层胶带,硫化压力为0.8-1.2MPa;。胶带较薄,应选用下限,胶带较厚应选用上限。无锡硫化机产品质量哪家好,欢迎咨询江阴市龙宇硫化机。
硫化机的操作方法及注意事项。硫化机的操作其实非常简单,只需要将设备调试好然后按照自己的需求制作就好了,机械调试我司工程师会一一指导,省掉一些不必要的麻烦。需要注意的是在操作使用硫化机设备前,操作人员应该要了解清楚在操作使用硫化机的过程中,经常会有哪些安全隐患的存在,操作人员要提前规避这些不安全的操作,操作使用硫化机时,除了要提前了解清楚硫化机设备容易出现的故障外,还应提前采取有效预防措施,避免硫化机设备因操作不到造成的设备故障!浙江硫化机服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。苏州接头硫化机多少钱
浙江硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。无锡轻型硫化机销售厂家
平板硫化机适用于橡胶、塑料行业之聚合物如PVC、色母粒等化工原料的混炼加工、配料试验,以检测是否达到所要求的颜色和质量,可作为工厂批量生产前配料的依据。将塑料或橡胶原料放于模具内,夹于上、下电热板之间,在电热板智能恒温下施以压力,使原料成型。操作流程:填写实验操作记录单。提起电闸。在硫化机背后墙上。准备压片。(1)选择模具,铁板,薄膜。(2)根据材料密度和模具尺寸,称量所用材料的质量。(3)设置硫化机温度,一般要比材料熔点高20-30℃。(4)设置保温时间,一般300s;设置压力,根据材料和模具材质厚度而定, 一般薄铜模具在2MPa左右,模具厚且材质为钢的时候可增加到4MPa左右,橡胶材料厚模具可在10 MPa左右使用)。(5)待温度升高的设定温度后,对材料进行预热。(6)待材料呈透明状或熔化后,合上铁板,进行排气。无锡轻型硫化机销售厂家