商机详情 -
苏州胶带接头硫化机供应商
橡胶硫化机液压故障与维修:加温不显示。可能原因是电流表坏了;可能是加热管有损坏。异常噪声。管路内有大量空气;滤油器堵塞;油箱内油位过低,空气呼入管道;油泵损坏;使压机上下数次排出空气、拆出清洗、添加油液、拆出修理或更换。不会升压或升压很慢。高压泵故障;高压溢流阀未关住;管道上有泄漏;压力表失灵拆出检查修复拆出清洗后正确调压,查出漏点并清理更换压力表。温控失灵。控温仪失灵或控制线路断;电热熔断器断路或接线断路;可把控温仪表芯拆下,用交换法比较,对损坏表调换。硫化机哪家好,欢迎咨询我司。苏州胶带接头硫化机供应商
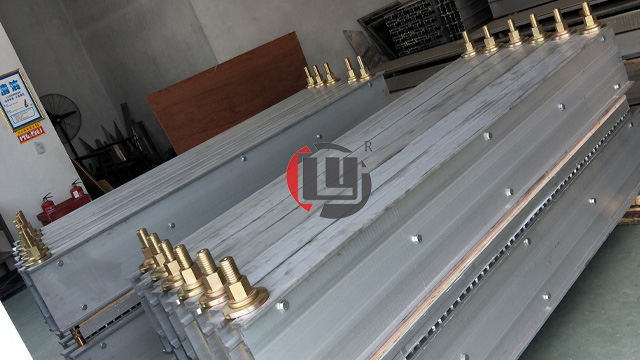
硫化胶接角度的选择:1.胶接角度的定义:胶接角度是指输送带接头部分和原带相衔接边缘与输送带垂线之间的夹角。2.胶接角度的由来:由于我国在输送带的胶接技术方面起步较晚,发展较慢,致使在已往很长的一段历史时期里,输送带胶接工作是在:胶接设备、材料和工艺均存在缺陷或还不成熟的情况下,在胶接接头操作没有标准、规范的指导下,在缺乏专业胶接技师的条件下,在对外来技术的移植还只停留在照本宣科、照猫画虎的层次的情况下进行的。因此,突出的问题是:要想使接头寿命长,必须解决好接头与原带的过渡问题。否则,当输送带接头通过清扫器、滚筒时很容易造成的正面冲击和损伤,甚至会刮起或产生撕裂。徐州硫化机价格常州硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。
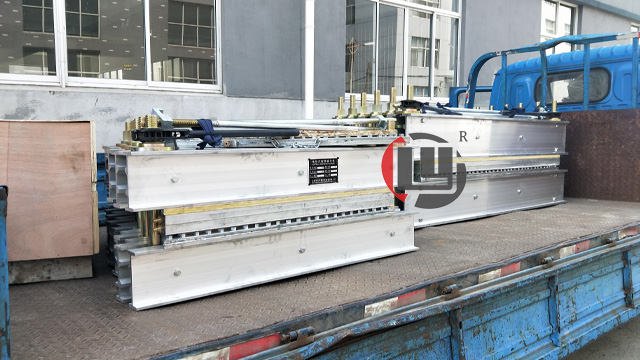
如何正确使用胶带硫化机:先要备齐工器具、产品用金属件和胶料,不同用途的胶料不得混淆。硫化机开机前,仔细检查硫化机、电器仪表、液压系统、管件有无异常,清理设备、工作台上的杂品杂物。根据工艺要求调好所需产品的温度时间、压力,未经允许不得随意变动。硫化前及时清理模具的油污及橡胶等,擦洗模具或涂脱模剂必须用细棉纱、细布或软毛刷。装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。
硫化机结构上特点:硫化机机体为固定的框架式,结构紧凑,刚性良好,在大合模力作用下变形小,有利于轮胎寿命和轮胎质量。虽然液压式硫化机也是双模腔,但从受力角度看,只是两台单模硫化机连结在一起,在合模力作用下,机架微小变形是以模具中心线对称的; 各动作快速平稳,很大减少了硫化机辅助时间。机器精度高,很大提高轮胎定型精度。开合模时,上模部分光作垂直上下运动,可保持很高的对中精度和重复精度;另一方面,对保持活络模的精度也较为有利; 上下合模力受力均匀,不受工作温度影响; 装胎机构和中心机构上环的高度可随意准确控制,对于硫化不同规格轮胎很有意义;机器的左右机架可以各配一套控制系统,可进行单独控制,自立工作;机器各动作简单,平板硫化机在用户使用过程中,基本上没有易损件,备件需要更换,也不需要机械式硫化机那样定期中修、大修,很大减少了用户运行成本,增加了设备使用率。广州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。
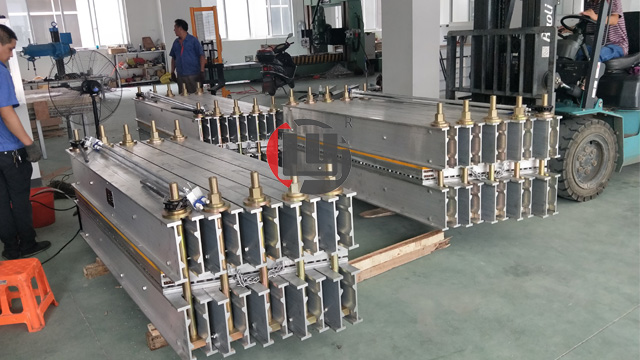
硫化机的性能:PLC、HMI操作,可完结手动式和自动操控体系。自动操控体系可完结锁模、排气管、温度操控、硫化橡胶记时、警报、出模抛撑等作用;接触显示屏即时显示信息发热板各加温区的溫度。液压油缸选用ZG270-500原材料,柱塞泵选用材质密实度的冷硬铝合金生铁,铸后精抛而成;液压油缸的密封性方式为YX型密封圈。发热板锅边选用液压机全自动顶铁,在四个液压缸的成效下发热板两头的垫块另外胜败;发热板两头建立防垫块重合设备。发热板的每一个加温区都建立一组调整溫度的阀,在PLC的操作下,保证发热板的每个加温区溫度匀称一致。液压体系:应用世界各国品牌的液压系统,在PLC的操作下,可完结全自动:合模、排气、开模卸荷。机械设备同歩均衡安排:在服务渠道的正下方有一围绕发电机组的同歩轴,轴的两头建立齿条,保证服务渠道水准升降机。浙江硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。胶带硫化机供应商
浙江硫化机款式哪家好,欢迎咨询江阴市龙宇硫化机。苏州胶带接头硫化机供应商
硫化机如何维护保养:1.在使用之前,应检查热板的绝缘电阻,若过低,应先通电烘干,直到绝缘值达到50MPa以下,方可使用。采用PC或人工控制,性能可靠,自动化程度高。能自动识别错误命令,避免由于错误操作引起的事故。2.在使用搬行过程中应轻拿轻放,文明操作。可锁定预先编制的工艺程序,是操作者无法擅自改变,以保证压制品的质量。3.若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。具有定时开模,自动放气,自动补压等功能。苏州胶带接头硫化机供应商