商机详情 -
泰州硫化机生产厂家
造成硫化机压力不正常的原因与解决方法:一、没有压力:当发现硫化机没有了压力时,操作人员要保持冷静,对硫化机进行仔细的检查。出现这种情况原因可能是,油泵吸不进油液,油液全部从溢流阀回邮箱,泵的定向控制装置位置出现了错误或是泵的驱动装置扭断。相应的解决办法是:油箱加油、换过滤器等,调整溢流阀,检查控制装置线路,更换、调整联轴器。二、压力偏低:造成硫化机压力偏低的状况可能是减压阀或溢流阀设定值过低,减压阀或溢流阀损坏,泵转速过低。相应的解决办法是:进行重新调整,对损坏的部分进行修理或更换,对原动机及控制器进行检查。安徽硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。泰州硫化机生产厂家
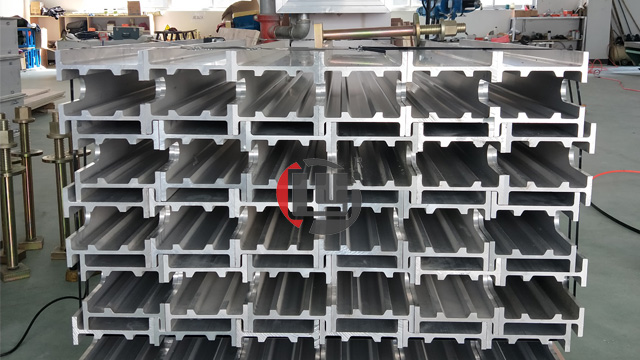
如何正确使用胶带硫化机:先要备齐工器具、产品用金属件和胶料,不同用途的胶料不得混淆。硫化机开机前,仔细检查硫化机、电器仪表、液压系统、管件有无异常,清理设备、工作台上的杂品杂物。根据工艺要求调好所需产品的温度时间、压力,未经允许不得随意变动。硫化前及时清理模具的油污及橡胶等,擦洗模具或涂脱模剂必须用细棉纱、细布或软毛刷。装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。江阴超轻硫化机价格江西硫化机服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。
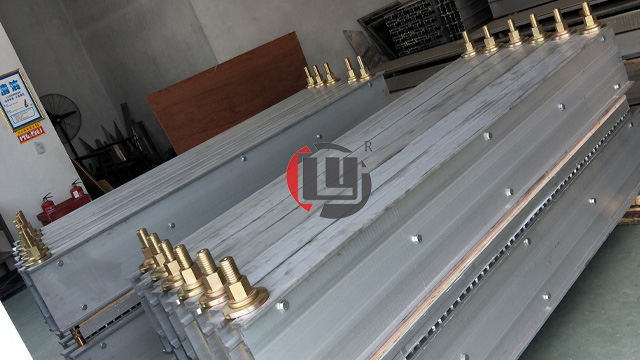
硫化机故障解决:焊缝渗漏硫化机在长期运行过程中,因为受振动、磨损、压力、温度以及反复拆装等影响,各结合面的静密封部位漏油现象非常普遍,常见的有硫化机热板焊缝渗漏等。既造成油品的大量浪费,又影响企业的现场管理。传统治理方法要拆卸并打开硫化机后,更换密封垫片或涂抹密封胶,不光费时费力,而且难以确保密封效果,在运行中还会再次出现泄漏。采用美嘉华技术现场治理渗漏,不用拆卸,其具备的优越的粘着力、耐油性及350%的拉伸度,不光可以停车堵漏、密封,而且可以在不影响生产进行的前提下在线待机治理渗漏部位,达到重新密封的目的,经济效益明显。
四柱硫化机电热管主要用于硫化机模板加热,选用不锈钢管制造,分为不锈钢单头、双头管,并对于商品在作业状态下,管外表温度很高,及热态绝缘及走漏电流请求,内部规划选用高温氧化镁粉及抗氧化发热线,挑选耐高温不锈钢管,充分思考装置和运用环境,并对元件封口请求选用特别处理,以满意客户对设备发热元件及寿数需要。四柱硫化机电热管的技能参数首要有:硫化机型单头发热管的作业电压为220(V)或380(V),运用功率依据模板运用温度制造,管径多见的有14mm、16mm、18mm等,材质可选用SUS304无缝管,硫化运用情况为模板加热,外表选用抛光、发黑处理,封口选用玻璃封口、环氧树脂,胶水,电气性能为长时间放置绝缘值大于50MΩ,走漏电流小于0.5mA。四柱硫化机的运用温度通常为180-200°C,惯例电热管的外表负荷做到3-7W/平方厘米,确保四柱硫化机模板的外表温度均匀,模板孔距的合理摆放,使得热板外表温差控制在较小范围。硫化机哪家好,欢迎咨询我司。

硫化机蒸汽疏水阀如何选择:1.疏水阀的背压率也是影响疏水阀工作的重要指标。背压率高,可以在回收凝结水时在背压较高的情况下仍可以正常工作。2.疏水阀具有止回功能,可使单台的硫化机停止工作时防止冷凝水倒流对硫化机造成不利影响,造成故障,影响使用寿命。3.选择可用于过热蒸汽的疏水阀。4.能够连续排水,且排水量大、使用寿命长的疏水阀。选好蒸汽疏水阀可节约大量能源和资金,当然也许一次性投资大一些,但从长远来看是合算的,既可以保证产品质量,又可以很大提高工作效率。常州硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。泰州硫化机生产厂家
上海硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。泰州硫化机生产厂家
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。泰州硫化机生产厂家