商机详情 -
皮带接头硫化机厂家电话
在维修橡胶制品时,可能会出现以下一些常见问题:1.维修方法不当:维修方法应根据橡胶制品的材质和损坏情况进行选择。如果维修方法不当,可能会导致橡胶制品受损或者维修效果不佳。2.维修材料选择不当:维修材料应根据橡胶制品的材质和损坏情况进行选择。如果维修材料选择不当,可能会导致橡胶制品受损或者维修效果不佳。3.维修工具不当:维修工具应根据橡胶制品的材质和损坏情况进行选择。如果维修工具不当,可能会导致橡胶制品受损或者维修效果不佳。4.维修技术不过关:维修技术是保证维修效果的关键因素,如果维修技术不过关,可能会导致橡胶制品受损或者维修效果不佳。针对这些问题,需要根据橡胶制品的材质和损坏情况选择合适的维修方法和维修材料,并使用合适的维修工具。同时,需要具备一定的维修技术,确保维修效果。另外,定期对维修工具和设备进行维护和保养,确保其正常运行,也是避免维修中出现问题的重要措施。江苏硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。皮带接头硫化机厂家电话

禁止在雨天在室外使用硫化机:1、硫化机存放环境是应保持干燥、通风良好的环境中在使用,以免生锈;2、如果是了工作环境潮湿、多水,在是拆卸搬运硫化机时,应在地面用物品垫高,不要让硫化机同水直接接触;3、如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。4、每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;5、正确的放水方式是,在硫化保温结束后,硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。输送机硫化机南京硫化机哪家好,欢迎咨询江阴市龙宇硫化机。
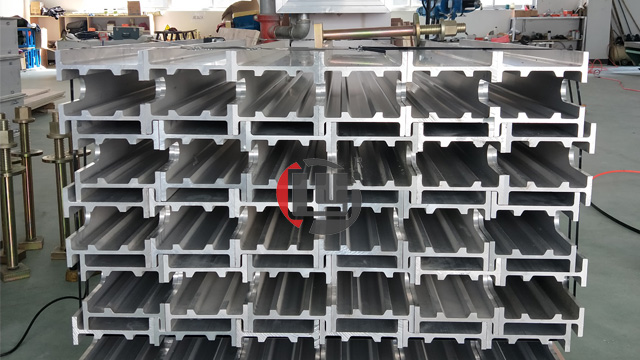
硫化时间与硫化温度,硫化品质的关联:硫化反映既取决于温度、工作压力,又取决于時间。务必历经一定的時间来进行硫化全过程。硫化時间的长度在于硫化的温度,塑胶粒的秘方和硫化位置的厚度。硫化温度立即危害到硫化速率和产品品质,硫化温度高,硫化速度更快,生产制造高效率,但过高的温度会造成硫化橡胶分子结构链的裂化,造成硫化胶的物理学物理性能降低;而硫化温度较低,硫化速率比较慢,但便于形成较多的多硫化学交联键。统一塑胶粒的秘方,选用很低温长期的硫化,其抗拉强度会高过高温短期内硫化的抗压强度。1、硫化时间与温度的关联在正硫化的标准下,温度每提升10度,硫化时间能够减少一半2、硫化时间与厚度的关联在正硫化标准下,如果是单双面升温,每提升1毫米,硫化时间提升12分钟,如果是两面加温,每提升1毫米,硫化时间提升五分钟。
造成硫化机压力不正常的原因与解决方法:一、没有压力:当发现硫化机没有了压力时,操作人员要保持冷静,对硫化机进行仔细的检查。出现这种情况原因可能是,油泵吸不进油液,油液全部从溢流阀回邮箱,泵的定向控制装置位置出现了错误或是泵的驱动装置扭断。相应的解决办法是:油箱加油、换过滤器等,调整溢流阀,检查控制装置线路,更换、调整联轴器。二、压力偏低:造成硫化机压力偏低的状况可能是减压阀或溢流阀设定值过低,减压阀或溢流阀损坏,泵转速过低。相应的解决办法是:进行重新调整,对损坏的部分进行修理或更换,对原动机及控制器进行检查。广州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。
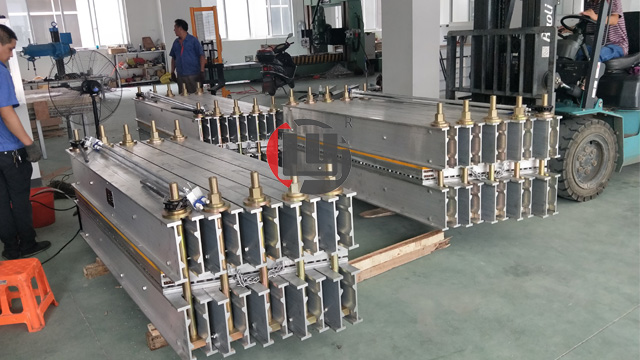
输送带硫化机的热板温度均匀,该机采用轻质铝合金材料制造,体积小,单件重量轻,普通三相电源供电,热板温度均匀,配有灵巧的,全自动的液晶显示温控箱,温控箱与主机的连接呢,又是由一体化的插件及多芯电缆而成,工作可靠。同时又具有升温快,温度均匀,热效率好等等的特点,是一种输送机械橡胶带接头的理想胶接设备。胶带接头的质量,直接影响到胶带的工作效力、使用寿命,尤其是目前长距离、很强度运输带更为重要,是目前胶带运输机械中的辅助设备。常州硫化机哪家好,欢迎咨询江阴市龙宇硫化机。无锡皮带硫化机哪家好
浙江硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。皮带接头硫化机厂家电话
皮带硫化机热硫化接头操作流程:步骤一:将普通分层皮带进行阶梯式处理,之后用角磨机配合钨钢打磨碟对阶梯面进行迂回打磨。步骤二:将皮带硫化胶浆SK823均匀地涂刷在皮带分层部位的上下层及RIT未硫化芯胶、RIT未硫化面胶上边。将RIT未硫化芯胶平铺在分层部位,注意铺放均匀。步骤三:分层部位粘接之后,皮带表层会有一条缝,这条缝就是用来粘贴面胶的,将涂刷胶水之后的RIT未硫化面胶沿着缝隙平整的铺上去,这时候整条皮带是一个接整的平面。建议并用壁纸刀在未硫化面胶上边划两刀,避免其鼓包。步骤四:借助硫化机对接头面进行升温,加压,(温度达到145℃时,需有40-45分钟的恒温)时间到达之后,停止加温。待硫化机降温之后拆除硫化机,使用橡胶刀对尼龙皮带接头部位进行修整,修整之后硫化完毕。皮带接头硫化机厂家电话