商机详情 -
输送带硫化机厂家推荐
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、硫化机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装硫化机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理硫化机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。无锡硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。输送带硫化机厂家推荐
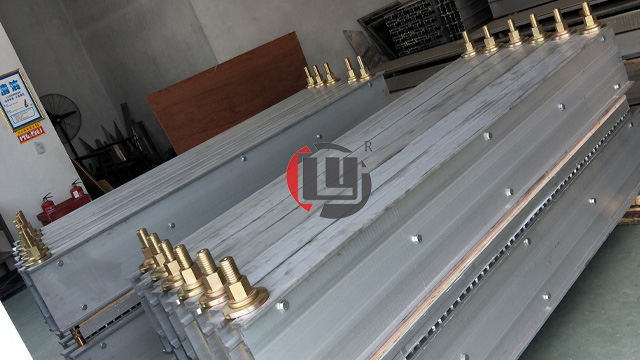
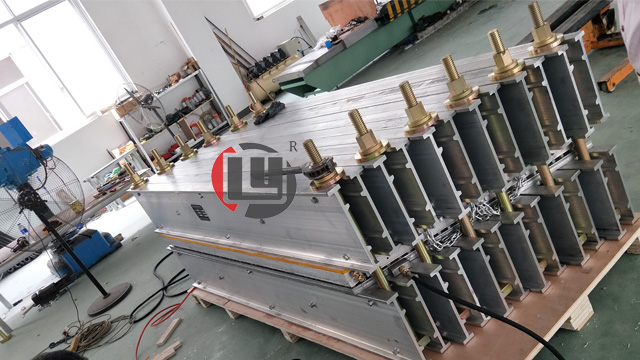
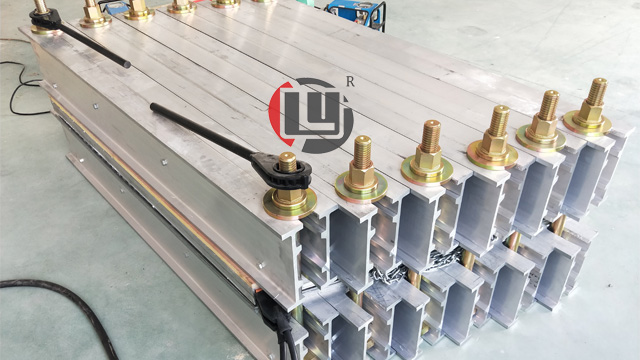
电热式硫化机胶带接头的质量,直接影响到了胶带的工作效力,使用寿命,尤其是在目前长距离、很强度运输带更是为重要,电热式胶带硫化机是目前胶带运输机械中不可缺少的辅助设备。电热式硫化机硫化保温时间可根据皮带的厚度进行调整,采用全自动精密数显控制系统,硫化温度均匀、很准,硫化压力均匀,整机重量轻,质量可靠,持久耐用,快速水冷却时间:15分钟升温时间:从常温到硫化温度不超过25分钟;上下加热板温差±2℃;温度调节范围:0~300℃;硫化压力0~2.0MPa,具体以用户皮带规格和出厂标示为准;硫化保温时间:0~99min(根据皮带的厚度进行调整);无锡输送带硫化机销售厂家无锡硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。
定型硫化机液压系统的一些改进方向:长期内的改进方向:集约化和智能化将是一个必然的改进方向。随着硫化机结构的不断改进,因为新厂房空间和产量的压力,就会要求硫化机越小越好,传统液压站将没有安放的位置,所以液压站必须要进行集约化设计,尺寸要越来越小。另一方面,智能制造和大数据在轮胎企业的逐步应用也会将液压站纳入整个监控和管理系统。较后,从机械式硫化机到液压式硫化机的产品更迭过程中,液压系统得到的普遍应用,成为了中心动力系统,占据了很大一部分的成本,也影响着硫化机的运行和轮胎的质量。伴随着下一代硫化机产品的出现,更加可靠和简便的驱动系统将会被应用在硫化机上,液压系统在硫化机上的比重将会降低,甚至退出这个产品应用。
硫化机的操作流程:1、 预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动。2、实验前,检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑。3、将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具。4、在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。5、取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚。6、机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆各部件。无锡硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。
橡胶硫化机换油时机的三种方法: 1、目测换油法。它是了凭维修人员的经验,根据目测到的一些油液常规状态变化——如油液变黑、发臭、变成乳白色等,决定是否换油。这一方法取决于实际操作人员的经验积累了。2、取样化验法。定期对硫化机中的油液进行取样化验,测定的项目(如黏度、酸值、水分、颗粒大小和含量以及腐蚀等等)和指标,按油质的实际测量值与规定的油液劣化标准进行对比,确定了油液该不该换。取样时间:对一般工程机械的液压系统应在换油周期前一周进行,关键设备,如:全断面掘进机等的液压系统应每隔500小时进行一次取样化验,化验结果应填入设备技术档案。取样化验法适用于关键设备和大型液压设备。3、定期换油法。根据设备所在场地的环境条件、工作条件和所用油品的换油周期,到期就进行更换。这种方法对液压设备较多的企业很适用。江西硫化机服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。无锡电热式胶带硫化机报价
徐州硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。输送带硫化机厂家推荐
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。输送带硫化机厂家推荐