商机详情 -
南京皮带热硫化机销售
定型硫化机液压系统的一些改进方向:目前在用的液压系统:在以前不太重视能耗和效率的情形里,再加上成本上的压力,恒压变量泵系统就成为轮胎硫化机液压系统的主要技术基础。在这个恒压变量系统里,通常会选取10-16MPa作为系统压力,向下通过减压阀来匹配装胎、卸胎、中心机构等回路的压力需求,向上通过增压系统(增压阀、增压泵)来匹配加力回路的压力要求;流量上都是通过节流阀来调节。在这种设计下,液压系统在能耗、发热和噪音上都存在很大问题,并由于发热过快带来了油液容易乳化的问题,进而导致一些压力控制阀的故障。常州硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。南京皮带热硫化机销售
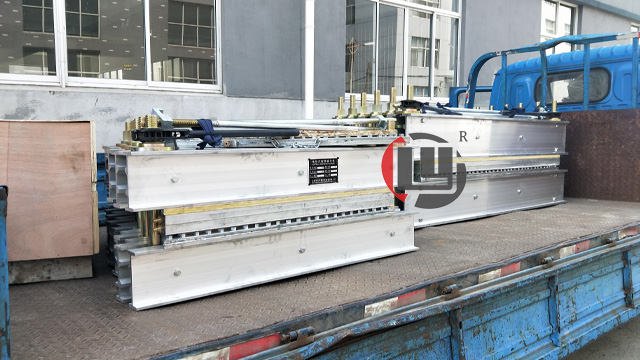
皮带硫化机硫化速度判定故障:1、皮带硫化机硫化的时间是影响四柱胶带硫化机硫化的重要因素。时间过短,硫化程度不足(亦称欠硫)。时间过长,硫化程度过高(俗称过硫)。平板胶带硫化机只有适宜的硫化程度(俗称正硫化),才能保证好的综合性能。2、皮带硫化机硫化的温度。若温度高10℃,硫化时光约延长一半。为了保障对比平均的硫化水平,厚橡胶制品个别采取逐渐升温、高温长时间硫化。3、皮带硫化机硫磺的用量。硫磺的用量越大,硫化速度越快,能够到达的硫化水平也越高。硫磺在橡胶中的溶解度是有限的,适量的硫磺会由胶料外表析出,俗称“喷硫”。硫磺在软质橡胶中的用量个别不超越3%,在半硬质胶中用量个别为20%左右,在硬质胶硫化条件中的用量可高达40%以上。四川组合式硫化机江苏硫化机款式哪家好,欢迎咨询江阴市龙宇硫化机。
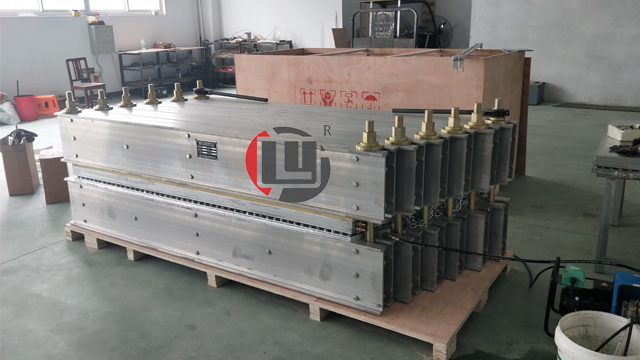
硫化机的使用方法:1、实验前,检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑。2、预热时注意热板温度,如达不到要求,须在指导老师的指导下进行调节,严禁私自乱动。3、将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具。4、在模具装料后应置平板中间,人要站在操作台中间。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。5、取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚。6、机台出现故障,必须立即切断电源,并向老师报告,严禁私自拆各部件。压坏模具,严禁私自处理。7、实验结束后切断电源,打扫卫生,经指导老师检查后填写使用记录。
硫化机使用方法:装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。硫化开始时,模具溢出的胶料及时取下,可以再用,但半脱化和硫化后的胶禁止回用或混入半成品胶料中。冷模开温后,初次装胶硫化时硫化时间稍微延长。根据产品和模具精密状况选用黄铜或铁制启模工具,但精密模具不准用铁制启模工具。要准确掌握硫化时间,不得欠硫、过硫,硫化过程如果停电,要适当延长硫化时间。及时维护、保养设备,模具用完后应及时上油保养并妥善保存。工作场所要始终保持清洁,刮风时及时关闭门窗,防止粉尘进入和地面积水。无锡硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。

硫化机故障解决:焊缝渗漏硫化机在长期运行过程中,因为受振动、磨损、压力、温度以及反复拆装等影响,各结合面的静密封部位漏油现象非常普遍,常见的有硫化机热板焊缝渗漏等。既造成油品的大量浪费,又影响企业的现场管理。传统治理方法要拆卸并打开硫化机后,更换密封垫片或涂抹密封胶,不光费时费力,而且难以确保密封效果,在运行中还会再次出现泄漏。采用美嘉华技术现场治理渗漏,不用拆卸,其具备的优越的粘着力、耐油性及350%的拉伸度,不光可以停车堵漏、密封,而且可以在不影响生产进行的前提下在线待机治理渗漏部位,达到重新密封的目的,经济效益明显。上海硫化机售后服务哪家好呢,欢迎咨询江阴市龙宇硫化机 。四川组合式硫化机
黄山硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。南京皮带热硫化机销售
每次使用结束后,应当将平板硫化机水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。正确的放水方式是,在平板硫化机保温结束后,平板硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。如果平板硫化机工作环境潮湿、多水,在拆卸搬运平板硫化机时,应在地面用物品垫高,不要让平板硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。南京皮带热硫化机销售