商机详情 -
贵州硫化机厂家
硫化机安全操作规程:准确把握硫化时刻,不得欠硫、过硫,硫化进程如果停电,要恰当延伸硫化时刻。单班出产下班前及时封闭硫化机电源开关、拉闸。须粘并涂好粘胶剂的金属件留意防潮、防尘,禁绝用手触摸。作业场所要始终保持清洁,刮风时及时封闭门窗,避免粉尘进入和地面积水。各种工用具、半成品胶件、产品摆放规整、漂亮。做好出产记载,若设备、模具出现反常或出现产品质量事故,有必要及时报告。填好当班记载,脚踏实地,照实填写。无锡硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。贵州硫化机厂家
定型硫化机液压系统的一些改进方向:长期内的改进方向:集约化和智能化将是一个必然的改进方向。随着硫化机结构的不断改进,因为新厂房空间和产量的压力,就会要求硫化机越小越好,传统液压站将没有安放的位置,所以液压站必须要进行集约化设计,尺寸要越来越小。另一方面,智能制造和大数据在轮胎企业的逐步应用也会将液压站纳入整个监控和管理系统。较后,从机械式硫化机到液压式硫化机的产品更迭过程中,液压系统得到的普遍应用,成为了中心动力系统,占据了很大一部分的成本,也影响着硫化机的运行和轮胎的质量。伴随着下一代硫化机产品的出现,更加可靠和简便的驱动系统将会被应用在硫化机上,液压系统在硫化机上的比重将会降低,甚至退出这个产品应用。连云港硫化机报价衢州硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。
皮带硫化机热硫化接头操作流程:步骤一:将普通分层皮带进行阶梯式处理,之后用角磨机配合钨钢打磨碟对阶梯面进行迂回打磨。步骤二:将皮带硫化胶浆SK823均匀地涂刷在皮带分层部位的上下层及RIT未硫化芯胶、RIT未硫化面胶上边。将RIT未硫化芯胶平铺在分层部位,注意铺放均匀。步骤三:分层部位粘接之后,皮带表层会有一条缝,这条缝就是用来粘贴面胶的,将涂刷胶水之后的RIT未硫化面胶沿着缝隙平整的铺上去,这时候整条皮带是一个接整的平面。建议并用壁纸刀在未硫化面胶上边划两刀,避免其鼓包。步骤四:借助硫化机对接头面进行升温,加压,(温度达到145℃时,需有40-45分钟的恒温)时间到达之后,停止加温。待硫化机降温之后拆除硫化机,使用橡胶刀对尼龙皮带接头部位进行修整,修整之后硫化完毕。
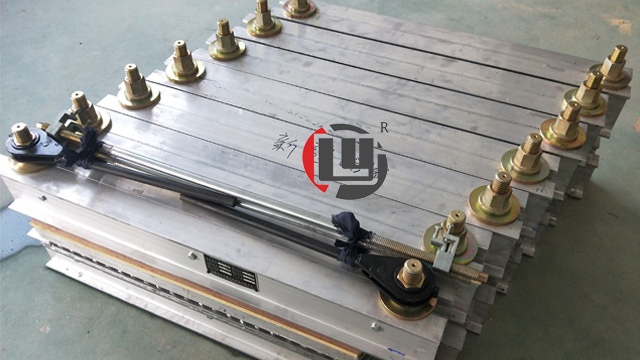
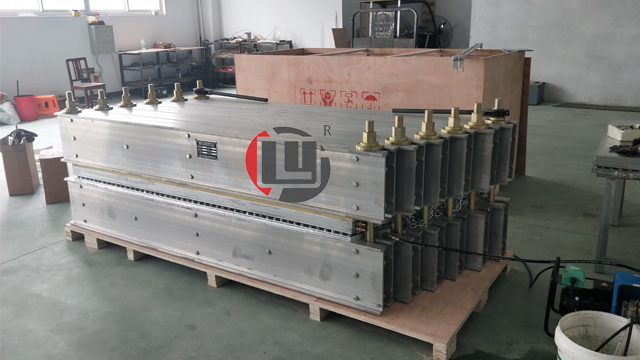
硫化机的维护保养时应注意的问题:如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;正确的放水方式是,在硫化保温结束后,硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。黄山硫化机服务哪家好,欢迎咨询江阴市龙宇硫化机。

硫化机蒸汽疏水阀的选择方法:排放饱和水的能力和过冷度。蒸汽放出热量后变为饱和水。如果疏水阀可将饱和水排出,新鲜的蒸汽及时补充进硫化机使得设备始终保持在较高的温度下,可提高生产效率和产品质量。自由浮球式,杠杆浮球式,浮桶式疏水阀都可排饱和水,过冷度为0-2℃。过冷度是指疏水阀能连续排放热凝结水的温度与相应压力下饱和温度之差的较全值。排放饱和水的疏水阀可以在C点排水,不能排饱和水的疏水阀只能在E点排水,C点与E点之间的温差叫过冷度。圆盘式、双金属片式、波纹管式等疏水阀由于过冷度较大不能排放饱和水不适用于硫化机。硫化机哪家好,欢迎咨询我司。无锡硫化机销售厂家
江苏硫化机哪家好,欢迎咨询江阴市龙宇硫化机。贵州硫化机厂家
硫化机的常见故障及解决方法:底板腐蚀:硫化机底板多为普通碳钢,轮胎靠高温蒸汽进行硫化,此过程中冷凝的部分水渗透到底板表面,造成底板表面局部腐蚀后凹凸不平。由于底板表面腐蚀严重,与隔热板表面不能保证严密配合,在较大压力下极易造成隔热板破损。传统方法多堆焊后重新机加工或者更换新设备为主,目前则可以采用高分子复合材料进行现场修复。由于材料具有极好的粘着力、良好抗腐蚀性,良好抗压强度,可有效的解决硫化机底板在运行过程中冷凝水对底板腐蚀造成凹凸不平,从而避免隔热板的破坏,为用户设备正常运行、安全生产提供了良好的保障。贵州硫化机厂家