商机详情 -
云南硫化机供应商
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。常州硫化机产品质量哪家好呢,欢迎咨询江阴市龙宇硫化机 。云南硫化机供应商
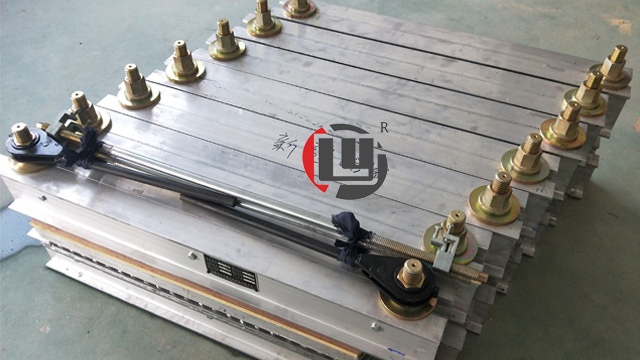
硫化机的维护保养时应注意的以下问题:硫化机存放环境应保持干燥、通风良好,避免因潮湿导致电器线路潮湿;不要在雨天在室外使用硫化机,防止电控箱及加热板进水;如果工作环境潮湿、多水,在拆卸搬运硫化机时,应在地面用物品垫高,不要让硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。苏州胶带硫化机价格无锡硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。
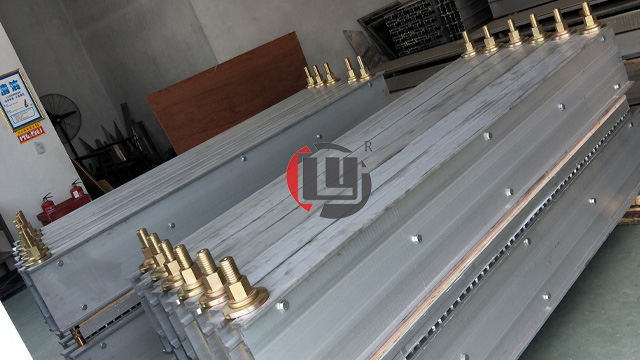
如何选择适合的输送带硫化机:如何选择适合的输送带硫化机,可以从施工的环境,以及现场是否要求隔爆;现场使用的要求,是一般接头还是皮带抢修?冷却方式需要自然冷却还是水冷系统;电源电压的条件:380V或660V;工作压力,输送带的品种、工艺以及结构等;硫化机带宽的尺寸,输送皮带带宽;硫化机接头长度,输送带规格等等来考虑进行选择适用的输送带硫化机。客户可以对这些步骤进行对照选型和采购,有助于您选到性价比更高的硫化机接头设备。
硫化机是一种用于加工橡胶制品的机械设备,它主要用于橡胶制品的硫化处理,即将橡胶原料和硫黄混合后加热处理,使其发生化学反应,从而使橡胶制品具有更好的物理性能和化学性能。硫化机广泛应用于各种橡胶制品的生产中,包括但不限于以下领域:1.轮胎工业:硫化机是轮胎生产中不可或缺的设备之一,用于生产各种类型的轮胎,如汽车轮胎、工程机械轮胎、农业轮胎等。2.橡胶管工业:硫化机用于生产各种类型的橡胶管,如汽车油管、工业油管、氧气管等。3.橡胶密封件工业:硫化机用于生产各种类型的橡胶密封件,如阀门密封件、管道密封件、机械密封件等。4.橡胶垫片工业:硫化机用于生产各种类型的橡胶垫片,如管道垫片、阀门垫片、机械垫片等。5.其他橡胶制品工业:硫化机还可以用于生产各种其他类型的橡胶制品,如橡胶振动隔离器、橡胶弹簧、橡胶管接头等。总之,硫化机在橡胶制品生产中具有非常重要的作用,它可以使橡胶制品具有更好的物理性能和化学性能,提高产品的品质和使用寿命。苏州硫化机哪家好呢,欢迎咨询江阴市龙宇硫化机 。

输送带热硫化接头部位橡胶比较硬的原因:我们对输送带实现接头后,经常发现接头部位比其他的部位要硬,输送带硫化胶接的过程实际上也就是已硫化橡胶继续交联的过程。由于硫化时需要加温、加压,并且是需要比较长的时间,经过比较长时间的硫化后,硫化橡胶的硬度是会提高,因此会感到接头部位是比其他部位硬。输送带接头处的强度要比正常带体的强度要低。一般是用机械方式连接时,接头强度光是能达到带体强度的40-50%,冷胶方式质量是比较好时,接头强度能达到60-70%,而热胶接头强度能达到80-90%(接头方法正确、无质量缺陷)。由于接头部位的强度比较低,如果胶接方法不正确,接头的强度就会更加低,如开刀、打磨时伤及下一层布、打磨过度、搭接长度不够、台阶个数不够、胶接头所用橡胶性能不好或已经自硫失效、钢丝绳打磨过度、钢丝绳生锈等,接头部位的强度将会大打折扣,在使用时,容易出现接头部位断开的现象。此外,输送带如果不采用封口胶、或胶接头的方向错误时,接头部位容易出现开裂(面胶部位)。浙江硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。云南硫化机供应商
广州硫化机价格哪家好呢,欢迎咨询江阴市龙宇硫化机 。云南硫化机供应商
每次使用结束后,应当将平板硫化机水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低;平板硫化机在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。正确的放水方式是,在平板硫化机保温结束后,平板硫化机未拆卸前进行。如果在机器拆卸后放水,有可能导致水压板内的水无法彻底排出。如果平板硫化机工作环境潮湿、多水,在拆卸搬运平板硫化机时,应在地面用物品垫高,不要让平板硫化机同水直接接触;如果在使用过程中,因操作不当导致加热板进水,应首先联系厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在手动状态下进行皮带胶接。同时应及时联系生产厂家,进行线路的整体更换。云南硫化机供应商