商机详情 -
南京接头硫化机生产厂家
胶带硫化机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K 式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。苏州硫化机哪家好,欢迎咨询龙宇硫化机。南京接头硫化机生产厂家

电热式硫化机胶带接头的质量,直接影响到了胶带的工作效力,使用寿命,尤其是在目前长距离、很强度运输带更是为重要,电热式胶带硫化机是目前胶带运输机械中不可缺少的辅助设备。电热式硫化机硫化保温时间可根据皮带的厚度进行调整,采用全自动精密数显控制系统,硫化温度均匀、很准,硫化压力均匀,整机重量轻,质量可靠,持久耐用,快速水冷却时间:15分钟升温时间:从常温到硫化温度不超过25分钟;上下加热板温差±2℃;温度调节范围:0~300℃;硫化压力0~2.0MPa,具体以用户皮带规格和出厂标示为准;硫化保温时间:0~99min(根据皮带的厚度进行调整);胶带硫化机厂家电话江苏硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。
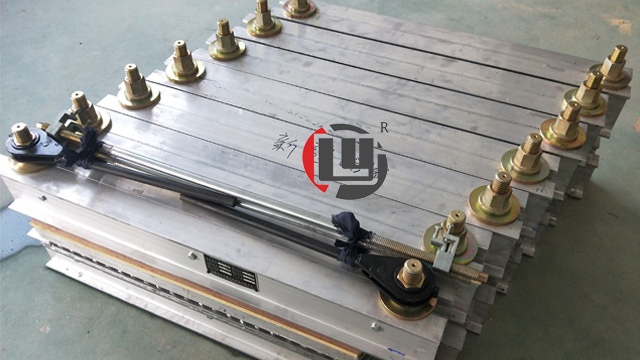
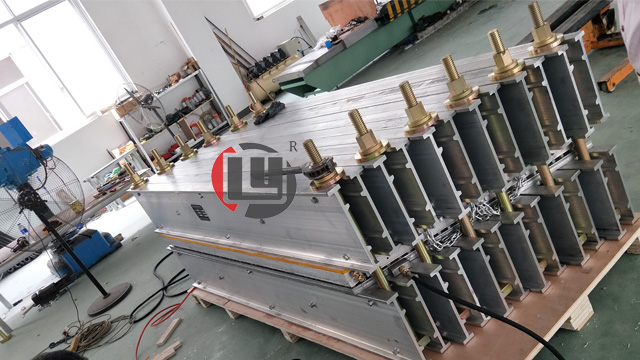
我公司的胶带硫化机内销网络遍布各地:我公司的胶带硫化机内销网络遍布各地,首先胶带接头的设计与制作,为避免胶带运行时清扫装置将粘好的接头边缘刮起来,接头的搭接需要考虑到胶带的运行方向可能对其的影响,切不可反向设计;计算、测量、划线后,就可以揭掉多余的橡胶和帆布层。我公司的胶带硫化机都是采用轻质铝合金材料制造,具有体积小,单件重量轻,拆装方便,适合于人力搬动。再者硫化胶接拉力强度不小于原带的90%,接头光滑,而且能减少对滚筒的磨损和延长输送及橡胶输带的使用寿命。
取样化验法。定期对胶带硫化机中的油液进行取样化验,测定必要的项目(如黏度、酸值、水分、颗粒大小和含量以及腐蚀等等)和指标,按油质的实际测量值与规定的油液劣化标准进行对比,确定了胶带硫化机油液该不该换。取样时间:对一般工程机械的液压系统应在换油周期前一周进行,关键设备,如:TBM全断面掘进机等的液压系统应每隔500小时进行一次取样化验,化验结果应填入设备技术档案。取样化验法适用于关键设备和大型液压设备。定期换油法。根据胶带硫化机所在场地的环境条件、工作条件和所用油品的换油周期,到期就进行更换。这种方法对液压设备较多的企业很适用;目测换油法。它是凭维修人员的经验,根据目测到的一些油液常规状态变化——如油液变黑、发臭、变成乳白色等,决定是否换油。这一方法取决于实际操作人员的经验积累了。衢州硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。
硫化机使用方法:装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。硫化开始时,模具溢出的胶料及时取下,可以再用,但半脱化和硫化后的胶禁止回用或混入半成品胶料中。冷模开温后,初次装胶硫化时硫化时间稍微延长。根据产品和模具精密状况选用黄铜或铁制启模工具,但精密模具不准用铁制启模工具。要准确掌握硫化时间,不得欠硫、过硫,硫化过程如果停电,要适当延长硫化时间。及时维护、保养设备,模具用完后应及时上油保养并妥善保存。工作场所要始终保持清洁,刮风时及时关闭门窗,防止粉尘进入和地面积水。徐州硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。无锡皮带接头硫化机价格
黄山硫化机服务哪家好,欢迎咨询江阴市龙宇硫化机。南京接头硫化机生产厂家
平板硫化机硫化过程:1.将没有硫化的半成品装入模型,之后将模型置于两层热板之间的间隙中,其中对于无模型制品如胶带、胶板可以直接放入热板之间。2.向液压缸内通液压介质,柱塞便推着活动平台及热板向上或向下运动,并推动可动平板压紧模具或制品。3.进行上述运动同时,向加热平板内通加热介质,从而使模型或制品获得硫化过程所需的压力和温度,经一段时间(硫化周期)以后,制品硫化完毕,这时将液压缸内的液压介质排除,由于柱塞在本身自重(或双作用缸的液压)作用下下降,便可取出制品,完成硫化过程。南京接头硫化机生产厂家
江阴市龙宇硫化机制造有限公司是以提供胶带硫化机,胶带修补器,输送带剥皮机,双向拉绳开关为主的有限责任公司,公司成立于2019-02-22,旗下龙宇,已经具有一定的业内水平。江阴市龙宇硫化机以胶带硫化机,胶带修补器,输送带剥皮机,双向拉绳开关为主业,服务于机械及行业设备等领域,为全国客户提供先进胶带硫化机,胶带修补器,输送带剥皮机,双向拉绳开关。产品已销往多个国家和地区,被国内外众多企业和客户所认可。