商机详情 -
辽宁高质量标准凸轮定制加工
在设计凸轮时,运动特性和负载要求是两个关键因素,需要综合考虑以确保凸轮的性能和可靠性。首先,运动特性包括凸轮的升程、回程、停留时间和运动速度等。这些参数直接影响到机械系统的工作效率和精度。在设计时,应根据具体应用需求,选择合适的凸轮轮廓。例如,对于需要快速升降的应用,可以选择较陡的轮廓,以实现快速的运动转换。同时,需考虑运动的平滑性,避免产生剧烈的冲击和振动,这可以通过优化轮廓曲线来实现。其次,负载要求涉及到凸轮在工作过程中所承受的力和扭矩。设计时需评估负载的大小、方向及其变化情况,以确保凸轮材料和结构能够承受这些负载。选择合适的材料和加工工艺是关键,常用的材料包括钢、铝合金等,具有良好的强度和耐磨性。此外,设计时还需考虑润滑和散热问题,以降低摩擦和磨损,提高凸轮的使用寿命。综上所述,设计凸轮时需综合考虑运动特性与负载要求,通过合理的设计和材料选择,确保其在实际应用中的高效性和可靠性。针对高温环境下使用的凸轮,定制加工时会选择耐高温材料并优化散热结构。辽宁高质量标准凸轮定制加工
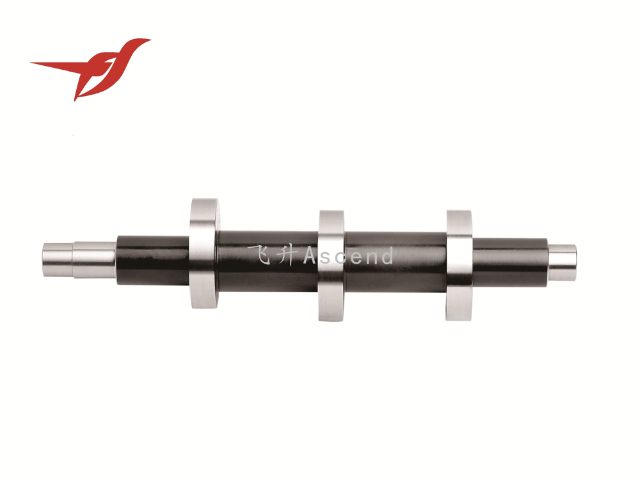
凸轮的后期维护和保养对于延长其使用寿命至关重要。以下是一些有效的维护和保养措施:1.**定期检查**:定期对凸轮进行检查,观察其表面是否有磨损、裂纹或其他损伤。及时发现问题可以避免更严重的故障。2.**清洁**:保持凸轮及其周围环境的清洁,定期用适当的清洁剂和工具清理污垢和油脂,以防止杂质对凸轮的磨损。3.**润滑**:根据使用说明书,定期为凸轮添加适当的润滑油或润滑脂,确保其运动顺畅,减少摩擦和磨损。4.**温度控制**:避免在过高或过低的温度环境中使用凸轮,温度的极端变化可能会影响材料的性能,导致变形或损坏。5.**负载管理**:确保凸轮在其额定负载范围内工作,过载会加速磨损,缩短使用寿命。6.**防腐蚀处理**:对金属凸轮进行防腐蚀处理,避免潮湿环境对其造成的腐蚀损害。7.**专业维护**:对于复杂的凸轮系统,建议定期请专业人员进行维护和检修,以确保其正常运行。通过以上措施,可以有效延长凸轮的使用寿命,确保其在工作中的稳定性和可靠性。福建支持来图来样凸轮轴售价农业机械的凸轮因工作环境较恶劣,定制加工时会侧重材料的耐腐蚀性处理。
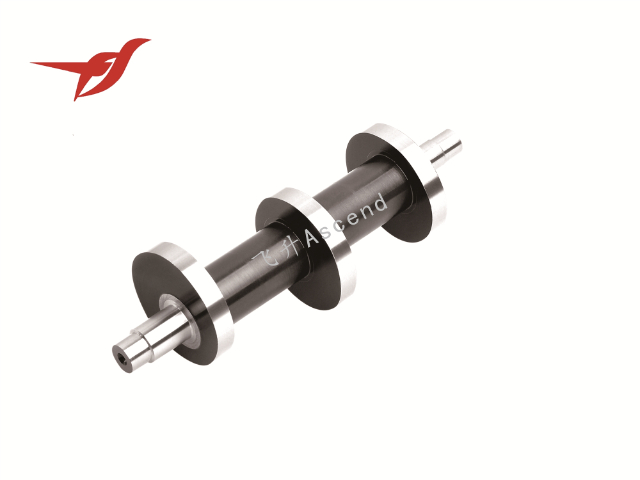
加工定制凸轮时,处理客户图纸与实际需求不匹配问题,需通过“沟通验证—技术适配—方案确认”三步流程解决:###1.**多维度差异核查**接到图纸后先对比参数:-技术层面:核对凸轮基圆直径、升程曲线、安装孔位与客户描述的设备型号(如纺织机/印刷机)是否适配(例:若图纸标注基圆φ50mm,但对应设备标准件为φ60mm,需立即标注差异);-工况层面:询问实际转速(如客户说“高速运行”但图纸未标注动平衡要求)、负载类型(冲击/平稳)、环境(高温/粉尘),判断图纸是否遗漏关键设计(如未做散热槽)。###2.**提供专业适配方案**-若图纸参数错误(如轮廓曲线导致从动件卡顿):用CAD模拟运动轨迹,生成“问题标注图”,附优化建议(如将直线升程改为正弦曲线);-若需求描述模糊(如“耐磨”未明确寿命):按行业标准补充选项(如提供渗碳淬火55HRC/氮化处理600HV两种方案,说明寿命差异)。###3.**闭环确认避免返工**修改方案经客户确认后,输出“技术确认单”,明确调整项(如“按图纸加工但增加φ6mm减重孔”),并附模拟效果截图或样品测试数据,双方签字后启动生产,确保产品贴合实际需求。
凸轮加工定制的报价主要依据加工难度、材料成本及工艺复杂度计算,包含以下主要费用项目:1.**材料成本**:占比20%-40%,根据材质(如45钢、Cr12MoV)和尺寸计算,含原材料采购价及下料损耗(小批量损耗率约10%-20%)。2.**加工工时费**:占比30%-50%,按设备类型(普通车床、数控磨床等)和加工时长计费。复杂轮廓(如异形凸轮)需编程调试,工时费增加30%以上;小批量因多次调试,单位工时成本更高。3.**工艺处理费**:含热处理(如淬火约5-15元/公斤)、表面处理(镀铬约20-50元/平方分米)等,根据工艺复杂度收费。4.**辅助费用**:设计费(需厂家协助设计时收取,约200-1000元)、检测费(三坐标检测约100-300元/件)、包装及物流费。小批量报价常按“材料+工时+工艺+杂费”直接核算,大批量则因分摊固定成本(如工装),单位价格可降低30%-50%。凸轮定制加工可根据设备的维护周期,提供易损部位的强化处理方案。
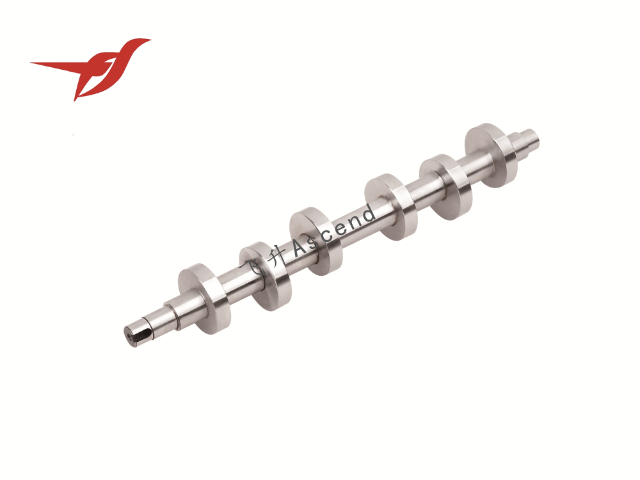
不同材料的凸轮加工定制时,工艺流程会有明显差异,主要差异体现在材料特性适配的加工步骤和工艺参数上。以常见材料为例:-**铸铁凸轮**:因脆性较高,需先通过砂型铸造或精密铸造制坯,粗加工以车削为主(避免崩裂),再经磨削保证精度,然后通过时效处理消除内应力。-**钢质凸轮**:需锻造制坯(提升强度),粗加工后进行调质热处理(改善切削性能),关键工作面采用高频淬火(增强耐磨性),后续磨削需控制进给量以防硬化层损伤。-**工程塑料凸轮**:多采用注塑成型(复杂形状一次成型),只需简单车削或铣削修整,无需热处理,但需控制加工温度防止材料变形。此外,材料硬度、韧性差异还会影响刀具选择(如铸铁用陶瓷刀,钢用硬质合金刀)和冷却方式,导致工艺流程的复杂度和步骤差异。定制加工的凸轮会附带详细的使用说明,指导客户正确安装和维护。海南全行业尺寸覆盖凸轮曲轴销售公司
医疗设备中的凸轮定制加工对清洁度要求较高,加工后会进行严格清洗。辽宁高质量标准凸轮定制加工
凸轮加工定制的误差范围可以根据客户需求调整,但需结合加工能力、成本及工况合理性综合确定,具体规则如下:1.**可调整的误差类型及范围**-基础误差(如尺寸公差、轮廓公差):常规凸轮默认按IT7-IT9级(公差0.015-0.1mm),客户可要求提高至IT5-IT6级(0.005-0.015mm),需专门的精密机床;若工况允许,也可放宽至IT10-IT11级(降低成本)。-特殊误差(如相位角偏差、表面粗糙度):相位角默认±0.5°,高精度需求可缩至±0.1°(需增加检测工序);表面粗糙度Ra默认1.6μm,医疗级可提至Ra0.4μm(通过超精磨实现)。2.**调整的限制与代价**-精度提升:误差缩小至原范围的50%,加工成本增加30%-100%(需更高精度设备、更长工时及多次检测),且存在技术极限(如微型凸轮轮廓公差难以低于0.003mm)。-精度放宽:需客户确认是否影响设备运行(如从动件卡滞风险),厂家会提供工况适配建议(如低速凸轮可适当放宽)。辽宁高质量标准凸轮定制加工