商机详情 -
天津源头厂家直供凸轮偏心轴定制加工
凸轮加工定制厂家通常支持上门测量旧凸轮尺寸,尤其针对无原始图纸、需准确复刻的场景,具体服务形式及注意事项如下:1.**测量范围与工具**上门测量会重点采集关键尺寸:用三坐标测量仪测轮廓曲线(升程、回程段坐标点,精度达±0.005mm)、基圆直径、安装孔直径及位置;用激光测径仪测厚度、定位槽深度;对磨损凸轮,会标记磨损区域并记录未磨损基准面数据,作为修复或复刻参考。2.**适用场景与附加服务**适合设备无法拆卸旧凸轮、或拆卸成本高的情况(如大型冲压机凸轮)。测量后厂家会生成3D模型,对比磨损量(如升程误差),提供“复刻原尺寸”或“优化磨损部位”两种定制方案(如将易损段轮廓加厚0.2mm提升寿命)。高精度凸轮定制加工对刀具的磨损程度有严格监控,避免影响零件精度。天津源头厂家直供凸轮偏心轴定制加工
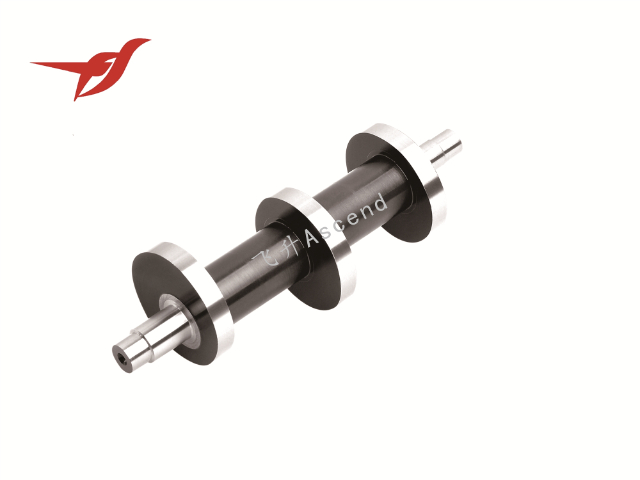
定制加工的凸轮若需与其他零件(如从动件、传动轴、轴承座等)配套使用,可实现同步设计加工,具体流程及优势如下:1.**同步协作的主要方式**-联合设计阶段:厂家接收凸轮及配套件图纸后,通过CAD/CAE软件进行装配模拟(如用SolidWorks做干涉检查),重点验证凸轮轮廓与从动件接触轨迹、轴孔与传动轴的配合公差(如H7/k6过渡配合),避免设计导致的装配间隙过大或卡滞。-并行加工安排:在凸轮粗加工时同步启动配套件加工(如凸轮轴与轴承座的内孔镗削),共享基准参数(如以同一坐标系设定加工原点),确保关键尺寸联动控制(如凸轮相位角与从动件导程的匹配误差≤0.1°)。2.**适配保障措施**-中间检测同步:加工中期对凸轮轮廓与配套件接触面进行联合检测(如用三坐标测量两者配合间隙),实时调整加工参数(如微调凸轮升程补偿从动件公差)。-试装验证:完工后进行整机试装,测试运动平稳性(如低速运转30分钟无异常振动),必要时对配套件进行二次修配。同步服务需客户提供完整装配图纸,部分厂家可承接配套件加工(加收10%-30%服务费),或与合作供应商协同,较终交付可直接装配的成套组件。山西高质量标准凸轮偏心轴定制加工材料选择是凸轮定制加工的重要环节,需结合耐磨性、强度等使用要求。
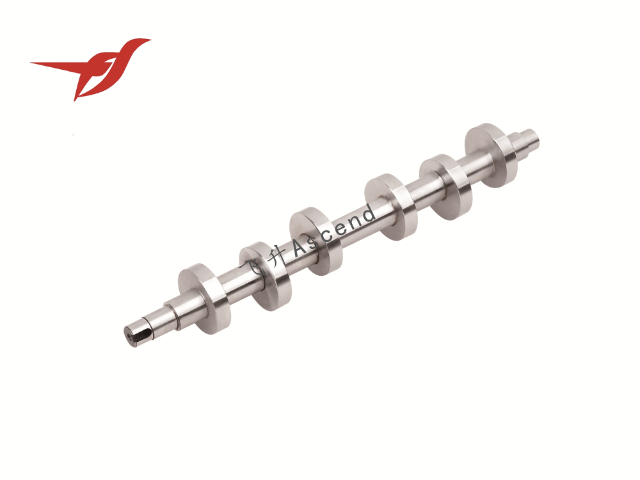
包装机械凸轮加工定制时,可通过**模块化设计+快速定位结构**实现不同包装规格的快速切换,主要方案如下:###1.**凸轮模块化定制**-按常用包装规格(如袋长100mm/150mm/200mm)定制**多组专门使用的凸轮**,每组凸轮对应特定推程、回程参数,且基圆直径、安装孔位统一(公差控制在±0.02mm),确保可通用安装座。-凸轮轮廓预存CAD参数库,后续新增规格时可直接调用基础模型修改,缩短二次加工周期(从7天压缩至2-3天)。###2.**快速切换结构设计**-凸轮轴采用**快拆式联轴器**(如爪型联轴器配合定位销),拆卸/安装时间≤3分钟;-配套**刻度定位组件**(如侧面刻线+锁紧手柄),确保凸轮更换后相位角偏差≤0.5°,无需重新校准从动件位置。###3.**适配性优化**-关键传动件(如凸轮从动件)设计为**可调行程结构**(如滑块带长圆孔+调节螺栓),配合不同凸轮时无需更换,进一步减少切换步骤。通过该方案,切换包装规格的停机时间可控制在10分钟内,满足中小批量多规格生产需求。
定制加工的凸轮在使用中出现磨损时,有对应的维修方案,具体需根据磨损程度、位置及凸轮材料确定,主要维修方式如下:1.**轻微磨损(未影响运动精度)**若只是工作表面有划痕、局部磨损(如升程段轻微凹陷,未超出公差),可通过精密磨削或抛光修复:金属凸轮用砂轮磨削去除表层磨损(保留0.1-0.3mm加工余量),恢复表面光洁度;塑料凸轮可采用专门使用刀具轻铣后抛光,避免二次损伤。2.**中度磨损(影响局部精度)**若磨损导致局部升程误差(如推程段高度不足),可通过堆焊(金属材料)或填补(工程塑料用专门使用胶黏剂)后二次加工:堆焊耐磨合金(如碳化钨)后重新磨削成型,恢复原轮廓尺寸;塑料凸轮填补后需固化24小时以上,再通过CNC修正。3.**严重磨损(结构失效)**若基圆变形、键槽磨损或轮廓大面积损伤,维修意义较低,通常建议返厂重新定制——厂家可根据原图纸及磨损分析(如是否因润滑不足导致),优化材料(如改用渗碳淬火钢)或表面处理(如镀硬铬),提升新凸轮耐磨性。维修前需提供磨损部位照片及设备运行参数,厂家会判断是否具备维修价值,必要时提供“维修+耐磨改进”组合方案。小型精密设备中的微型凸轮依赖定制加工,实现细微的运动控制。
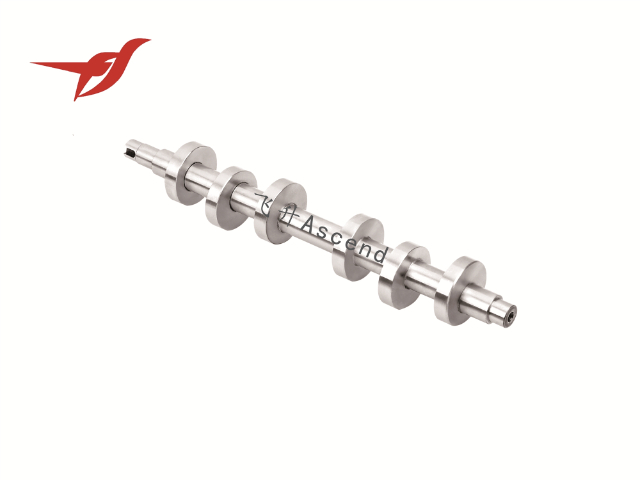
凸轮加工定制时,**完全可以提供三维建模预览图供客户确认**,且这是保障定制精度的重要环节,具体实现方式如下:###1.**建模流程与交付形式**-收到客户图纸或参数后,用SolidWorks、UG等软件建立三维模型,重点呈现凸轮工作型面(升程曲线、基圆、安装孔位)、与从动件的配合关系(如滚子接触点轨迹);-输出两种预览文件:①可旋转查看的3D格式(如STL、STEP),方便客户用基础建模软件打开;②多角度渲染图(含主视图、侧视图、装配模拟图),标注关键尺寸(如最大外径、键槽宽度)。###2.**主要确认内容**-客户可通过模型核对:凸轮轮廓是否符合运动需求(如推程阶段是否平滑过渡)、安装结构是否适配设备(如轴孔公差与电机轴是否匹配);-若需调整,可直接在模型上修改(如优化拐角弧度),生成对比版本(标红修改区域),避免二维图纸的理解偏差。###3.**延伸服务**对复杂凸轮(如共轭凸轮),可附加**运动仿真动画**(导出MP4格式),直观展示运行时的从动件位移变化,让客户提前确认是否满足节拍要求(如包装机的推料频率)。该流程通常在加工前1-2天完成,能有效降低因图纸误解导致的返工风险。汽车发动机中的特殊凸轮往往需要定制加工,以匹配特定的动力输出需求。凸轮曲轴定制加工
凸轮定制加工可根据客户需求,在零件表面预留安装孔或定位槽。天津源头厂家直供凸轮偏心轴定制加工
定制加工凸轮时,**可以根据设备安装空间限制优化结构设计**,且这是定制服务的主要优势之一,具体优化方向如下:1.**尺寸适配优化**针对空间高度、径向距离等限制,可缩减非关键尺寸:如在保证升程曲线和基圆强度的前提下,减小凸轮厚度(通过有限元分析验证刚性);或采用偏心结构,将轴孔位置微调以避开周边部件,同时通过动平衡设计避免振动问题。2.**结构轻量化设计**对轴向空间紧张的场景,可在凸轮非工作区域设计镂空(如辐条状减重孔),既减少整体体积,又不影响轮廓精度;若径向空间受限,可将传统圆盘式凸轮改为异形结构(如局部切削避让凸起部件),配合曲面过渡保证运动平稳性。3.**材料与工艺适配**空间限制可能要求凸轮更紧凑,此时可选用强度高的材料(如40Cr合金钢),在缩减尺寸的同时保证耐磨性;若需适配狭小安装间隙,可采用精密铸造+磨削工艺,确保边缘无毛刺、公差控制在±0.01mm内。优化前需提供设备空间图纸(含周边部件位置),厂家会结合运动需求(如转速、负载)进行仿真验证,确保优化后不影响传动精度。天津源头厂家直供凸轮偏心轴定制加工