商机详情 -
陕西源头厂家直供凸轮定制加工
纺织机械用凸轮加工定制中,平衡耐磨性与柔韧性需从材料选择、工艺设计、结构优化三方面协同实现:1.**材料匹配主要需求**优先选用“表面耐磨+基体柔韧”的复合材料:-基础材料选40Cr或20CrMnTi(基体韧性好,抗拉强度≥800MPa),确保凸轮在反复冲击下不易断裂;-表面通过渗碳淬火(渗层0.5-0.8mm,硬度55-58HRC)或高频淬火(硬化层1-2mm)提升耐磨性,兼顾纺织机械中纱线摩擦场景的耐用性。2.**工艺控制性能平衡**-热处理采用“阶梯式降温”减少应力:淬火后200-250℃低温回火,既保留表面硬度(避免过度软化),又降低基体脆性(冲击韧性≥40J/cm²);-型面加工后做抛光处理(Ra≤0.8μm),减少表面粗糙导致的局部磨损,同时避免过度磨削破坏表层应力平衡。3.**结构优化辅助适配**-凸轮轮廓设计为“圆弧过渡型面”,减少与从动件的点接触应力(降低局部磨损速率);-非工作区域做减重孔设计,降低惯性冲击,间接减少基体受力变形风险。通过以上方案,可实现“表面耐纱线摩擦、基体抗频繁启停冲击”的双重需求,适配纺织机械1000-3000r/min的工作转速。电子设备装配线上的凸轮通过定制加工,可实现元器件的准确抓取和放置。陕西源头厂家直供凸轮定制加工
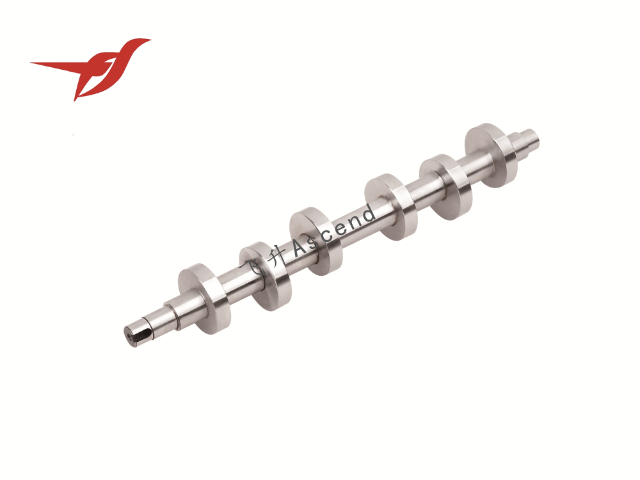
包装机械凸轮加工定制时,可通过**模块化设计+快速定位结构**实现不同包装规格的快速切换,主要方案如下:###1.**凸轮模块化定制**-按常用包装规格(如袋长100mm/150mm/200mm)定制**多组专门使用的凸轮**,每组凸轮对应特定推程、回程参数,且基圆直径、安装孔位统一(公差控制在±0.02mm),确保可通用安装座。-凸轮轮廓预存CAD参数库,后续新增规格时可直接调用基础模型修改,缩短二次加工周期(从7天压缩至2-3天)。###2.**快速切换结构设计**-凸轮轴采用**快拆式联轴器**(如爪型联轴器配合定位销),拆卸/安装时间≤3分钟;-配套**刻度定位组件**(如侧面刻线+锁紧手柄),确保凸轮更换后相位角偏差≤0.5°,无需重新校准从动件位置。###3.**适配性优化**-关键传动件(如凸轮从动件)设计为**可调行程结构**(如滑块带长圆孔+调节螺栓),配合不同凸轮时无需更换,进一步减少切换步骤。通过该方案,切换包装规格的停机时间可控制在10分钟内,满足中小批量多规格生产需求。陕西源头厂家直供凸轮定制加工客户若有特殊的交货期要求,定制加工厂家会调整生产计划优先安排生产。
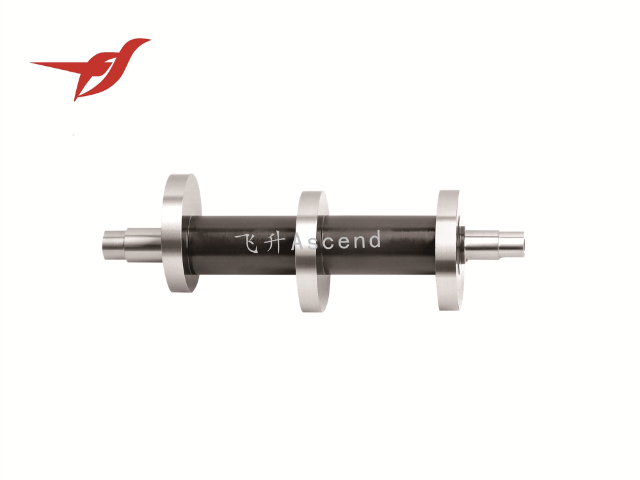
凸轮加工定制的报价主要依据加工难度、材料成本及工艺复杂度计算,包含以下主要费用项目:1.**材料成本**:占比20%-40%,根据材质(如45钢、Cr12MoV)和尺寸计算,含原材料采购价及下料损耗(小批量损耗率约10%-20%)。2.**加工工时费**:占比30%-50%,按设备类型(普通车床、数控磨床等)和加工时长计费。复杂轮廓(如异形凸轮)需编程调试,工时费增加30%以上;小批量因多次调试,单位工时成本更高。3.**工艺处理费**:含热处理(如淬火约5-15元/公斤)、表面处理(镀铬约20-50元/平方分米)等,根据工艺复杂度收费。4.**辅助费用**:设计费(需厂家协助设计时收取,约200-1000元)、检测费(三坐标检测约100-300元/件)、包装及物流费。小批量报价常按“材料+工时+工艺+杂费”直接核算,大批量则因分摊固定成本(如工装),单位价格可降低30%-50%。
凸轮加工定制时,**可以同步完成安装孔、定位槽等附加结构的加工**,且这是定制流程中的常规操作,具体实现方式及优势如下:1.**加工可行性与工艺适配**安装孔(如轴孔、固定螺栓孔)可在凸轮毛坯阶段通过钻削、镗削同步加工,精度可控制在IT7-IT8级(满足配合需求);定位槽(如键槽、止口槽)可通过铣削或线切割成型,与凸轮轮廓加工共享基准(如以轴心为定位基准),避免二次装夹产生的误差。若附加结构需特殊精度(如定位槽与轮廓的位置度≤0.02mm),可采用“一次装夹+复合加工中心”完成——即同一台设备连续完成轮廓、孔、槽加工,确保基准统一。2.**优势与注意事项**同步加工能减少后期装配时的适配问题,缩短整体工期;需注意:附加结构(如螺栓孔)不可削弱凸轮工作段的强度(如避开升程段受力区),厂家会在设计阶段通过受力仿真验证,必要时调整结构位置(如将孔位移至非受力的辐板区域)。建议在定制时明确所有附加结构需求,厂家会整合到加工图纸中,无需额外工序衔接。定制加工的凸轮可与其他零件进行配套设计,提升设备整体的运行效率。
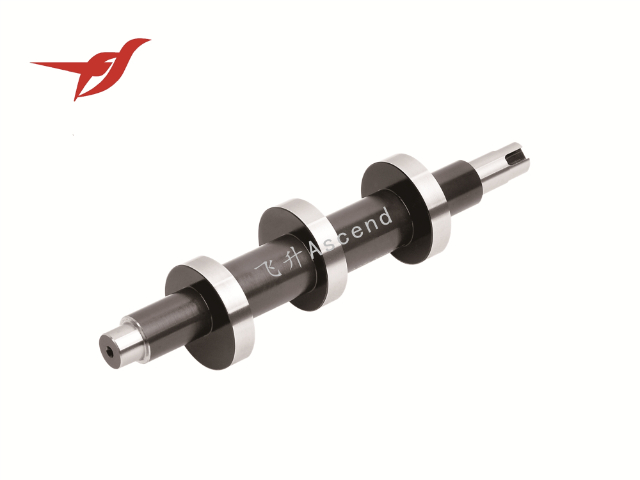
加工定制凸轮时,常见表面处理工艺及优势如下:1.**淬火+回火**:通过高温加热后快速冷却硬化表层,搭配回火消除应力。优势是明显提升表面硬度(如45钢淬火后硬度达HRC45-50),增强耐磨性,适用于中低负载、中等转速的工况(如普通传送设备凸轮)。2.**镀铬**:在表面沉积铬层(厚度5-50μm)。优势是硬度高(HV800-1000)、耐磨性强,且镀层光滑(Ra≤0.2μm),可减少摩擦阻力,适合高速运转或接触腐蚀性介质的凸轮(如食品机械凸轮)。3.**氮化处理**:通过渗氮形成硬化层(厚度0.1-0.5mm)。优势是处理温度低(500-580℃),工件变形小,表面硬度高(HV900-1200),且耐疲劳性好,适用于高精度、易变形的复杂凸轮(如异形轮廓凸轮)。4.**发黑/磷化**:形成氧化膜或磷酸盐膜。优势是成本低、操作简单,主要起防锈作用,适合低负载、干燥环境下的非关键凸轮(如辅助定位凸轮)。选择时需结合工况(负载、转速、环境)和成本,平衡耐磨性、精度与经济性。对于有防磁需求的设备,凸轮定制加工会选择非磁性材料进行生产。陕西源头厂家直供凸轮定制加工
材料选择是凸轮定制加工的重要环节,需结合耐磨性、强度等使用要求。陕西源头厂家直供凸轮定制加工
医疗设备用凸轮因需接触洁净环境(如手术室、诊疗区),清洁度处理需满足无残留、抗污染及合规性要求,特殊处理包括:1.**加工环节洁净控制**:-采用专门使用洁净机床加工,避免与普通工件交叉污染;加工后立即用医用酒精或去离子水冲洗,去除切削液、金属碎屑。-关键部位(如接触药液或人体附近的凸轮)采用电解抛光,减少表面粗糙度(Ra≤0.8μm),避免微生物附着。2.**表面处理特殊要求**:-禁用含铅、镉等有害镀层,优先选择钝化(如不锈钢钝化)或医用级镀铬(符合ISO10993生物相容性标准),镀层需通过盐雾测试(≥48小时)防腐蚀。-若需润滑,只使用医用食品级润滑剂(如硅基润滑脂),避免挥发或残留污染。3.**终检与包装洁净处理**:-通过超声波清洗(用医用清洗剂)去除微孔残留,再经高温烘干(80-120℃)灭菌。-用无菌包装袋密封,附清洁度检测报告(含颗粒度、残留物检测数据),确保交付时符合医疗级洁净标准(如ISO14644-1Class8级洁净要求)。陕西源头厂家直供凸轮定制加工