商机详情 -
海南耐磨耐高温凸轮定制加工
高精度凸轮加工定制需依赖专门使用设备实现微米级精度控制,主要设备按加工环节分为三类:###1.**精密成形加工设备**-**数控凸轮磨床**(如德国ReishauerRZ系列):配备高精度砂轮主轴(径向跳动≤1μm)和闭环反馈系统,通过成形磨削直接加工凸轮型面,轮廓精度可达±3μm,适合精加工。-**慢走丝电火花加工机**(如日本沙迪克AQ系列):针对硬质合金等难加工材料,利用电极丝放电成形,型面误差≤5μm,且无机械切削应力,适合复杂异形凸轮。-**超精密数控铣床**(搭配气浮主轴):用于预加工或软材料凸轮,主轴转速可达40000r/min,进给精度0.1μm/步,保障粗加工后的型面基础精度。###2.**在线检测与校准设备**-**内置测头的加工中心**:加工中实时测量型面数据(精度±1μm),通过数控系统自动补偿进给误差。-**三坐标测量机**(如蔡司CONTURA):离线检测凸轮轮廓、基圆跳动等参数,分辨率0.1μm,确保加工后精度达标。###3.**辅助工艺设备**-**应力消除机**:通过振动时效处理消除材料内部应力,避免加工后变形影响精度。-**恒温加工间**:控制环境温度波动≤±0.5℃,减少设备热变形对加工精度的干扰。凸轮定制加工可根据客户需求,在零件表面预留安装孔或定位槽。海南耐磨耐高温凸轮定制加工
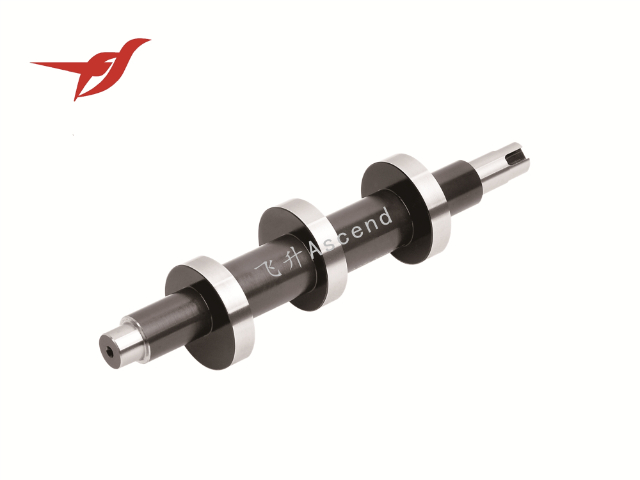
凸轮的质量检测和控制是确保其性能和可靠性的关键环节。以下是一些常用的方法和步骤:1.**外观检查**:首先对凸轮进行外观检查,观察其表面是否有明显的缺陷,如划痕、裂纹或锈蚀等。这一步骤可以通过目视检查或使用放大镜进行。2.**尺寸测量**:使用精密测量工具(如卡尺、千分尺和三坐标测量机)对凸轮的关键尺寸进行测量,包括直径、厚度、轮廓和中心距等,确保其符合设计图纸的要求。3.**几何形状检测**:采用轮廓仪或激光测量设备,检测凸轮的几何形状,确保其轮廓曲线符合设计要求,避免因形状偏差导致的运动不良。4.**材料检测**:通过金相分析、硬度测试等方法,检测凸轮所用材料的成分和性能,确保其满足强度和耐磨性要求。5.**功能测试**:在实际工作条件下进行功能测试,观察凸轮在运转过程中的表现,检查其与其他部件的配合情况,确保其能够正常工作。6.**质量控制**:建立完善的质量管理体系,制定检测标准和流程,定期对生产过程进行监控和审核,确保每个环节都符合质量要求。通过以上步骤,可以有效地对凸轮进行质量检测和控制,确保其在实际应用中的可靠性和稳定性。海南耐磨耐高温凸轮定制加工凸轮定制加工能根据客户提供的图纸准确实现零件的成型需求。
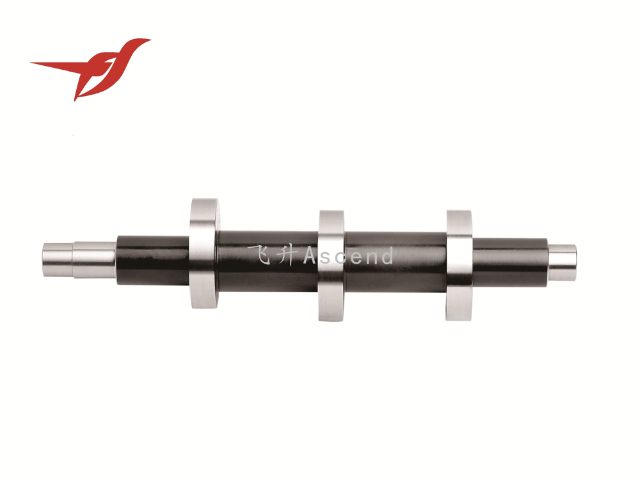
凸轮加工定制时,客户临时修改参数对工期的影响,主要取决于修改时机、参数类型及修改幅度,具体如下:1.**修改时机的影响**-若在原材料采购或毛坯制作前修改(如调整基圆直径、材料型号),只需更新设计图纸和采购清单,工期通常延长1-3天(主要为重新备料时间)。-若在加工阶段(如已完成粗车、正在精磨时)修改关键参数(如升程曲线、轮廓形状),需重新编程、调整工装,甚至返工毛坯,工期可能延长5-10天(含二次加工和精度检测时间)。-若已接近完工(如只需表面处理),修改尺寸可能导致成品报废,需重新生产,工期可能翻倍。2.**参数类型的影响**-修改非关键参数(如表面颜色、标识),只需增加少量工序,工期延长1天内。-修改主要参数(如配合轴径、运动轨迹),需重新进行结构验证和加工,工期延长幅度较大。3.**应对建议**正规厂家会在修改前评估影响并同步客户,紧急订单可通过优先级调整压缩部分工期,但可能产生加急费用。建议前期确认参数时预留缓冲时间,减少临时修改。
纺织机械凸轮加工定制后,测试其对纱线磨损的改善效果需结合模拟工况与量化数据,具体方法如下:###1.**模拟工况测试**-**动态磨损试验**:将凸轮安装在匹配的纺织机测试台(如络筒机凸轮机构),选用目标纱线(如30S棉纱、75D涤纶丝),设定实际运行转速(800-1200r/min),连续运行8小时。-**对比基准**:同步测试定制凸轮与旧凸轮(或标准件),记录纱线断裂次数、毛羽增量(用Y146型毛羽仪检测,统计3mm以上毛羽数量变化)。###2.**量化指标检测**-**纱线损伤评估**:运行后取样,通过显微镜观察纱线表面纤维断裂率(定制凸轮组需≤5%,优于旧件10%以上);-**凸轮表面状态**:检测凸轮工作型面磨损量(用轮廓仪测表面粗糙度变化,Ra增加值需≤0.1μm),确认无金属碎屑残留。###3.**实际生产验证**小批量装机后跟踪3天,统计布面疵点(如毛粒、断纱导致的破洞)数量,定制凸轮需使疵点率下降30%以上,且无因凸轮摩擦导致的油污污染(针对食品级纺织场景)。自动化生产线中的凸轮通过定制加工,能实现多工序的准确联动控制。
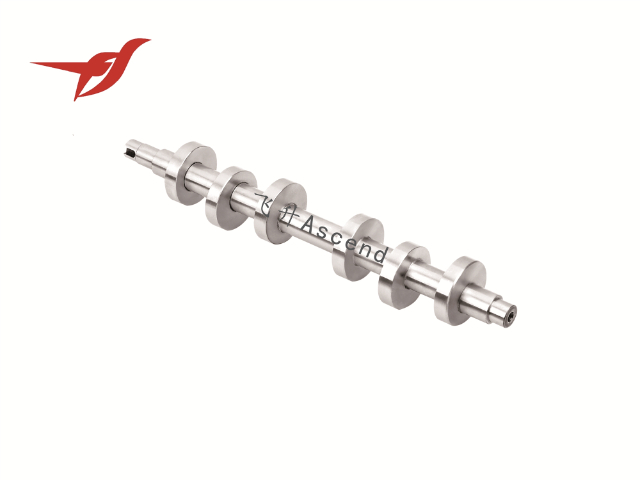
定制加工的凸轮若需与其他零件(如从动件、传动轴、轴承座等)配套使用,可实现同步设计加工,具体流程及优势如下:1.**同步协作的主要方式**-联合设计阶段:厂家接收凸轮及配套件图纸后,通过CAD/CAE软件进行装配模拟(如用SolidWorks做干涉检查),重点验证凸轮轮廓与从动件接触轨迹、轴孔与传动轴的配合公差(如H7/k6过渡配合),避免设计导致的装配间隙过大或卡滞。-并行加工安排:在凸轮粗加工时同步启动配套件加工(如凸轮轴与轴承座的内孔镗削),共享基准参数(如以同一坐标系设定加工原点),确保关键尺寸联动控制(如凸轮相位角与从动件导程的匹配误差≤0.1°)。2.**适配保障措施**-中间检测同步:加工中期对凸轮轮廓与配套件接触面进行联合检测(如用三坐标测量两者配合间隙),实时调整加工参数(如微调凸轮升程补偿从动件公差)。-试装验证:完工后进行整机试装,测试运动平稳性(如低速运转30分钟无异常振动),必要时对配套件进行二次修配。同步服务需客户提供完整装配图纸,部分厂家可承接配套件加工(加收10%-30%服务费),或与合作供应商协同,较终交付可直接装配的成套组件。印刷机械的凸轮定制加工需保证轮廓的光滑度,避免纸张输送时出现卡滞。海南耐磨耐高温凸轮定制加工
定制加工凸轮前的模拟测试,可提前发现曲线设计中可能存在的运动卡顿问题。海南耐磨耐高温凸轮定制加工
凸轮加工定制的精度能否达到微米级,主要取决于加工工艺、设备精度及材料特性,**常规高精度加工可稳定达到5-10微米级,特定工艺下能实现1-3微米级**,完全能满足微米级要求。从加工方式来看:-精密数控铣削(搭配高精度主轴和刀具)可控制轮廓误差在5-10微米;-慢走丝电火花加工适合复杂凸轮,精度可达3-5微米;-超精密磨削(如数控成形磨)结合在线测量,能将形位误差控制在1-3微米,且表面粗糙度可达Ra0.1μm以下。需注意,材料稳定性(如热处理变形)、装夹误差及环境温度(±1℃内)会影响精度。因此,微米级凸轮定制需整合工艺方案(如预加工消除应力)、设备校准及检测手段(三坐标测量机),才能稳定达标。海南耐磨耐高温凸轮定制加工