商机详情 -
河南零误差检测工艺凸轮轴定制加工
针对振动较大的设备,定制凸轮时会通过**结构优化、材料选择、配合设计**三方面实现减震,具体措施如下:1.**结构减震设计**-采用轻量化结构:在非受力区域设计减重孔(如辐板孔),减少惯性力引发的振动;轮廓过渡处做圆角处理,避免应力集中导致的高频振动。-优化刚性分布:通过有限元仿真调整凸轮厚度(如工作段适当加厚),使质量分布均匀,降低旋转时的离心力波动。2.**材料与表面减震**-选用高阻尼材料:如灰铸铁(自身阻尼特性优于钢)、阻尼合金(如Mn-Cu合金),通过材料内部摩擦消耗振动能量;若需强度高,可在钢质凸轮表面喷涂阻尼涂层(如环氧树脂基涂层)。-表面处理辅助:通过精磨降低工作表面粗糙度,减少与从动件接触时的摩擦振动。3.**配合与安装优化**-设计过盈配合:凸轮与轴的配合采用小过盈量(如H7/k6),避免松动产生的间隙振动;加装键槽或定位销增强连接稳定性。-预留平衡校正位:加工时预留平衡块安装孔,后期通过动平衡测试调整,减少旋转偏心引发的振动。这些设计需结合设备振动频率、负载大小针对性选择,必要时通过振动测试验证效果。凸轮定制加工支持小批量生产,满足客户对特殊零件的少量更换需求。河南零误差检测工艺凸轮轴定制加工
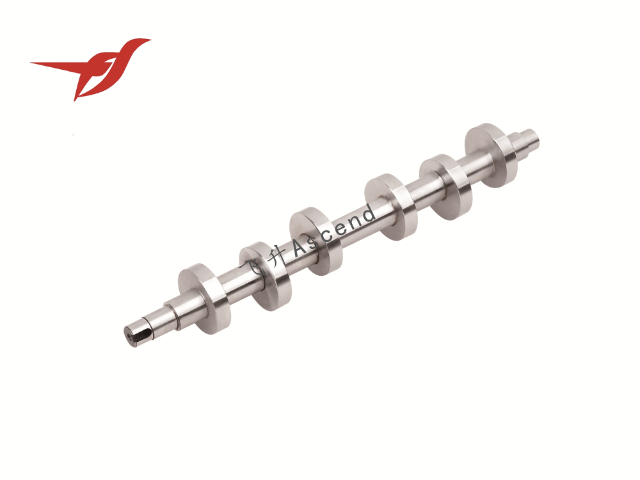
凸轮加工的主要材料通常包括以下几种:1.**钢材**:如合金钢和碳钢,具有良好的强度和耐磨性,适用于高负荷和高精度的凸轮加工。钢材的加工难度较大,但成品的耐用性和稳定性较高。2.**铝合金**:轻质且易于加工,适用于对重量要求较高的应用场合。铝合金的强度较低,但其良好的导热性和抗腐蚀性使其在某些领域(如航空航天)得到广泛应用。3.**塑料**:如聚甲醛(POM)和聚氨酯(PU),适用于低负荷和低成本的应用。塑料材料的加工简单,但耐磨性和强度相对较低,适合用于轻载和短期使用的场合。4.**铜合金**:具有良好的导电性和耐磨性,适用于需要导电或耐磨的凸轮应用。铜合金的加工性较好,但成本相对较高。不同材料对加工的影响主要体现在以下几个方面:-**加工难度**:硬度和韧性较高的材料(如钢材)加工难度大,需使用高精度的刀具和设备。-**成品质量**:材料的物理性质直接影响成品的精度和表面光洁度,硬度高的材料通常能获得更好的耐磨性。-**成本**:不同材料的成本差异会影响整体生产成本,选择合适的材料可以在性能和成本之间取得平衡。综上所述,选择合适的材料对于凸轮加工的性能、成本和应用领域至关重要。河南零误差检测工艺凸轮轴定制加工针对纺织机械的凸轮定制加工,需考虑织物的张力控制,优化凸轮的轮廓设计。
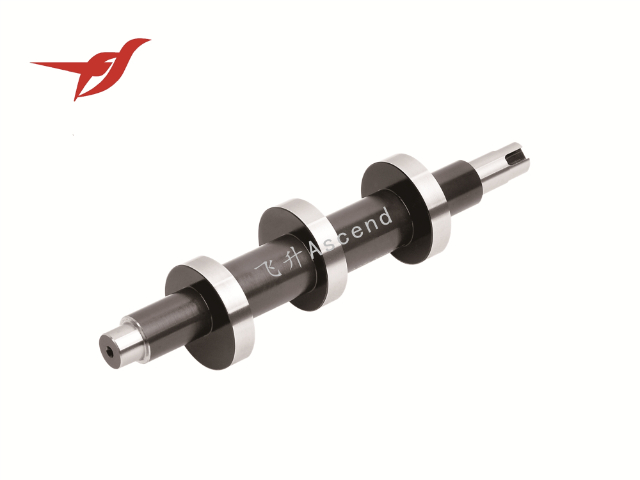
加工定制凸轮时,常见表面处理工艺及优势如下:1.**淬火+回火**:通过高温加热后快速冷却硬化表层,搭配回火消除应力。优势是明显提升表面硬度(如45钢淬火后硬度达HRC45-50),增强耐磨性,适用于中低负载、中等转速的工况(如普通传送设备凸轮)。2.**镀铬**:在表面沉积铬层(厚度5-50μm)。优势是硬度高(HV800-1000)、耐磨性强,且镀层光滑(Ra≤0.2μm),可减少摩擦阻力,适合高速运转或接触腐蚀性介质的凸轮(如食品机械凸轮)。3.**氮化处理**:通过渗氮形成硬化层(厚度0.1-0.5mm)。优势是处理温度低(500-580℃),工件变形小,表面硬度高(HV900-1200),且耐疲劳性好,适用于高精度、易变形的复杂凸轮(如异形轮廓凸轮)。4.**发黑/磷化**:形成氧化膜或磷酸盐膜。优势是成本低、操作简单,主要起防锈作用,适合低负载、干燥环境下的非关键凸轮(如辅助定位凸轮)。选择时需结合工况(负载、转速、环境)和成本,平衡耐磨性、精度与经济性。
加工定制的凸轮在使用过程中,厂家通常会提供定期维护建议,且建议内容会结合凸轮结构(如盘形、圆柱凸轮)、工况(负载、转速)及材质特性定制,具体如下:1.**基础维护周期与内容**-日常检查(每日):建议观察凸轮与从动件接触区是否有异常磨损(如划痕、凹陷),用黄油枪补充专门使用润滑脂(高速凸轮推荐聚脲基润滑脂,耐温≥150℃),清理表面油污及铁屑。-定期深度检查(每300-500工作小时):测量凸轮轮廓磨损量(用百分表检测升程偏差,超过0.1mm需关注),检查轴孔配合间隙(松动量>0.2mm需重新定位紧固)。2.**针对性维护建议**-重型机械凸轮(如压力机凸轮):每1000小时检查键槽或联轴器连接状态,避免因松动导致相位偏移;潮湿环境下需每季度喷涂防锈剂(避开摩擦接触面)。-高速凸轮(转速>1000r/min):建议每半年做动平衡复检,同时更换磨损的从动件滚轮(与凸轮磨损同步更换可减少二次损伤)。3.**提供形式**厂家会以纸质手册或电子文档提供维护清单,部分可提供在线咨询(24小时内回复),复杂凸轮还可约定年度上门检测服务(需单独付费),帮助延长使用寿命(通常可提升30%以上)。针对高温环境下使用的凸轮,定制加工时会选择耐高温材料并优化散热结构。
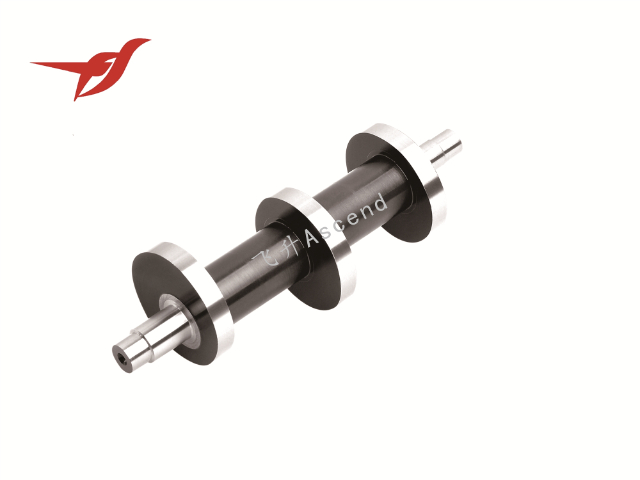
客户对凸轮外观有特殊要求时,加工定制通常可以满足,但需结合具体要求类型、材料特性及加工工艺适配性判断,主要实现方式如下:1.**表面光洁度与纹理要求**若要求高光洁度(如Ra0.8μm以下),可通过精密磨削、抛光工艺实现(金属材料适用);若需特定纹理(如防滑纹路),可在加工后期增加激光雕刻或蚀刻工序。需注意:塑料凸轮抛光易产生划痕,需控制加工力度;陶瓷材料则需专门使用金刚石工具抛光。2.**颜色与涂层要求**金属凸轮可通过电镀(如镀铬提升耐磨性同时增亮)、喷涂(如高温陶瓷涂层实现特定颜色)满足需求;工程塑料凸轮可直接采用色母粒注塑成型,省去后期上色。高温环境下需选择耐高温涂层(如陶瓷基涂层),避免高温变色。3.**标识与结构细节**如需刻字、打标(如型号、公差标识),可通过激光打标(金属、塑料通用)或电火花加工(硬度较高的材料)实现;非功能性外观结构(如边缘倒圆角、特定弧度)可在建模阶段纳入图纸,加工时同步成型。建议提前明确外观要求的功能性(如涂层是否需兼顾耐磨)与装饰性,厂家会匹配适配工艺,必要时提供样品确认效果。农业机械的凸轮因工作环境较恶劣,定制加工时会侧重材料的耐腐蚀性处理。河南零误差检测工艺凸轮轴定制加工
凸轮定制加工能根据设备的安装空间限制,优化零件的结构布局。河南零误差检测工艺凸轮轴定制加工
医疗设备用凸轮因需接触洁净环境(如手术室、诊疗区),清洁度处理需满足无残留、抗污染及合规性要求,特殊处理包括:1.**加工环节洁净控制**:-采用专门使用洁净机床加工,避免与普通工件交叉污染;加工后立即用医用酒精或去离子水冲洗,去除切削液、金属碎屑。-关键部位(如接触药液或人体附近的凸轮)采用电解抛光,减少表面粗糙度(Ra≤0.8μm),避免微生物附着。2.**表面处理特殊要求**:-禁用含铅、镉等有害镀层,优先选择钝化(如不锈钢钝化)或医用级镀铬(符合ISO10993生物相容性标准),镀层需通过盐雾测试(≥48小时)防腐蚀。-若需润滑,只使用医用食品级润滑剂(如硅基润滑脂),避免挥发或残留污染。3.**终检与包装洁净处理**:-通过超声波清洗(用医用清洗剂)去除微孔残留,再经高温烘干(80-120℃)灭菌。-用无菌包装袋密封,附清洁度检测报告(含颗粒度、残留物检测数据),确保交付时符合医疗级洁净标准(如ISO14644-1Class8级洁净要求)。河南零误差检测工艺凸轮轴定制加工