商机详情 -
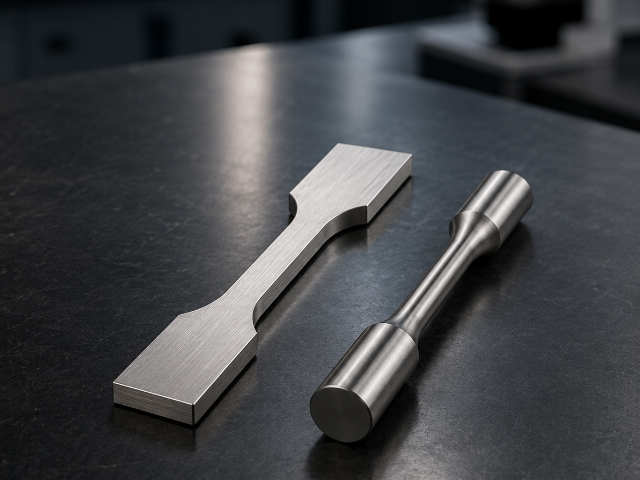
ER70S-6纵向拉伸试验
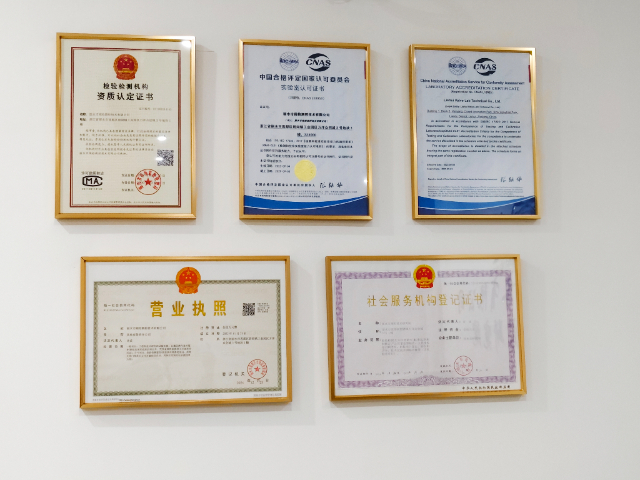
丽水阀检科技有限公司依托CNAS、CMA双重认证资质,具备法定合规的焊接件全项目检测能力,检测数据可溯源、国际互认,可满足阀门、压力容器、管道设备等工业产品的焊接质量检验与合规验收需求,为企业焊接工艺评定、产品出厂质检、招投标及出口认证提供检测支撑。公司专注工业焊接结构质量检测与性能验证,检测项目覆盖焊接成品全维度性能与外观内部质量,可专业开展角焊缝检测、宏观金相检测、堆焊层厚度检测、焊缝成分分析、焊缝硬度试验、焊缝拉伸试验、韧性冲击试验、导向弯曲试验等全套焊接检测项目。从焊缝外观成型、内部组织结构,到力学承载性能、合金成分配比、堆焊防护厚度,实现焊接件无损、理化、力学性能的一站式全覆盖检测,排查焊接气孔、裂纹、力学不达标、成分偏差、焊缝韧性不足等各类质量隐患。凭借标准化试验流程与专业技术体系,严格对标国内外行业检测标准,判定焊接工艺合规性与产品可靠性,有效帮助企业验证焊接工艺、把控焊缝质量、优化生产工艺,彻底解决焊接件检测项目零散、数据不认可、报告不通用的行业难题,为工业设备焊接结构的安全性、稳定性与合规性筑牢品质根基。焊接件硬度测试,判断热影响区性能变化,为工艺优化提供依据!ER70S-6纵向拉伸试验
激光焊接以其高精度、高能量密度等特点在众多领域中应用,其质量评估需多维度进行。外观检测时,观察焊缝表面是否光滑,有无凹陷、凸起、气孔等明显缺陷。在医疗器械的激光焊接件检测中,对焊缝表面质量要求较高,微小的缺陷都可能影响器械的使用性能。内部质量检测可采用超声C扫描技术,该技术通过对焊接件进行二维扫描,能清晰呈现焊缝内部的缺陷分布情况,如气孔的大小、位置和数量。同时,对激光焊接接头进行金相组织分析,由于激光焊接冷却速度快,接头组织具有独特性,通过观察金相组织,判断焊接过程中是否存在过热、过烧等问题,评估接头的微观质量。通过综合评估,优化激光焊接工艺,提高医疗器械等产品中激光焊接件的质量与可靠性。GB/T 2652-2022氩弧焊接头完整性检测,多维度检测,保障接头性能良好。
对于一些用于储存液体或气体的焊接件,如储罐、管道等,密封性检测至关重要。密封性检测的方法有多种,常见的有气压试验、水压试验和氦质谱检漏等。气压试验是将焊接件内部充入一定压力的气体,通常为压缩空气,然后使用肥皂水等发泡剂涂抹在焊接部位,观察是否有气泡产生。若有气泡出现,则表明焊接件存在泄漏。水压试验则是向焊接件内部注入水,施加一定的压力,观察焊接件是否有渗漏现象。水压试验不*可以检测焊接件的密封性,还能对焊接件进行强度检验。对于一些对密封性要求较高的焊接件,如航空发动机的燃油管道焊接件,会采用氦质谱检漏法。氦质谱检漏仪能够检测到极微量的氦气泄漏,检测精度较高。在进行密封性检测时,要严格按照相关标准和规范进行操作,确保检测结果的准确性。一旦发现焊接件存在密封问题,需要对泄漏部位进行标记,分析泄漏原因,可能是焊缝存在气孔、裂纹,或者是密封面加工精度不够等。针对不同原因,采取相应的修复措施,如补焊、打磨密封面等,以保证焊接件的密封性符合使用要求。
焊接过程中由于不均匀的加热和冷却,会在焊接件内部产生残余应力。残余应力的存在可能会导致焊接件在使用过程中发生变形、开裂等问题,影响其使用寿命。残余应力检测方法主要有X射线衍射法、盲孔法等。X射线衍射法是利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力的大小和方向。该方法具有无损、精度高的特点,但设备成本较高,对检测人员的技术要求也较高。盲孔法是在焊接件表面钻一个微小的盲孔,通过测量钻孔前后应变片的应变变化,计算出残余应力。盲孔法操作相对简单,但属于半破坏性检测。对于大型焊接结构件,如桥梁的钢结构焊接件,残余应力的分布情况较为复杂。通过残余应力检测,能够了解残余应力的大小和分布规律,采取相应的消除或降低残余应力的措施,如采用振动时效、热时效等方法。振动时效是通过给焊接件施加一定频率的振动,使内部的残余应力得到释放和均化。热时效则是将焊接件加热到一定温度并保温一段时间,然后缓慢冷却,以消除残余应力。通过降低残余应力,可提高焊接件的尺寸稳定性和疲劳强度,延长其使用寿命。微连接焊接质量检测,借助高倍显微镜严格把控焊点精度与可靠性。
激光填丝焊接在航空航天、模具制造等领域应用,其质量检测至关重要。外观检测时,检查焊缝表面是否平整,填丝是否均匀分布,有无凹陷、凸起等缺陷。在航空发动机零部件的激光填丝焊接检测中,外观质量直接影响零部件的空气动力学性能。内部质量检测采用CT扫描技术,CT扫描能对焊接件进行三维成像,检测焊缝内部的气孔、裂纹、未熔合等缺陷,即使缺陷位于复杂结构内部也能清晰呈现。同时,对焊接接头进行力学性能测试,如拉伸试验、疲劳试验等,测定接头的强度和疲劳寿命。此外,通过电子探针等设备对焊接接头的元素分布进行分析,了解填丝与母材的融合情况。通过检测,确保激光填丝焊接质量,满足航空航天等领域对焊接件的严格要求。微连接焊接质量检测,借助高倍显微镜,保障微电子焊接的精度。ER70S-6纵向拉伸试验
金相组织分析,观察焊接件微观结构,深入了解焊接质量怎么样。ER70S-6纵向拉伸试验
焊接件的化学成分直接影响其性能和质量。化学成分分析可采用光谱分析、化学分析等方法。光谱分析包括原子发射光谱、原子吸收光谱和X射线荧光光谱等,具有分析速度快、精度高的特点。以原子发射光谱为例,将焊接件样品激发,使原子发射出特征光谱,通过检测光谱的波长和强度,可确定样品中各种元素的种类和含量。化学分析则是通过化学反应来测定样品中化学成分,虽然操作相对复杂,但结果准确可靠。在航空发动机高温合金焊接件的检测中,化学成分分析尤为重要。高温合金的化学成分对其高温强度、抗氧化性等性能起着关键作用。通过精确的化学成分分析,确保焊接件的化学成分符合设计要求,保障航空发动机在高温、高压等恶劣条件下的安全可靠运行。ER70S-6纵向拉伸试验