商机详情 -
江苏焊接件检测CNAS认可实验室
焊接过程中,由于热输入的不均匀性,焊接件不同部位的硬度可能存在差异,这种硬度不均匀性会影响焊接件的性能和使用寿命。检测时,通常采用硬度计在焊接区域及热影响区的多个位置进行硬度测试。常见的硬度计有布氏硬度计、洛氏硬度计和维氏硬度计,根据焊接件的材质、厚度和检测精度要求选择合适的硬度计。在大型机械制造中,如重型机床的焊接床身,硬度不均匀可能导致机床在运行过程中出现变形,影响加工精度。通过绘制硬度分布曲线,可直观地了解焊接件硬度的变化情况。若发现硬度不均匀度过大,需分析原因,可能是焊接工艺参数不合理,如焊接电流、电压波动,或者焊接顺序不当。针对这些问题,调整焊接工艺,可改善焊接件的硬度均匀性,提高产品质量。焊接件的密封性检测,采用气压或水压试验,保障介质传输安全。江苏焊接件检测CNAS认可实验室
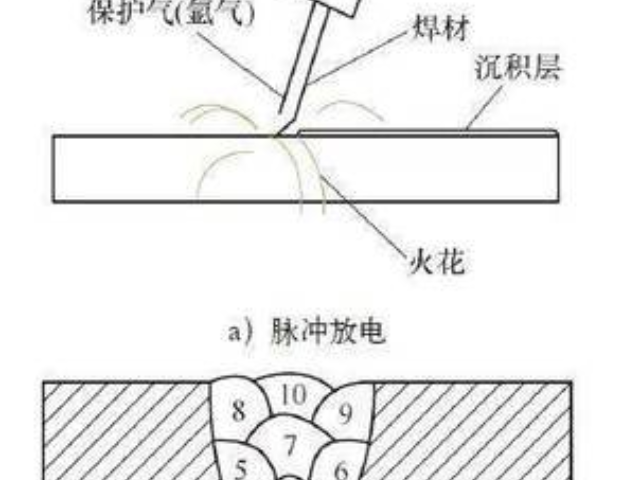
激光填丝焊接在航空航天、模具制造等领域应用,其质量检测至关重要。外观检测时,检查焊缝表面是否平整,填丝是否均匀分布,有无凹陷、凸起等缺陷。在航空发动机零部件的激光填丝焊接检测中,外观质量直接影响零部件的空气动力学性能。内部质量检测采用CT扫描技术,CT扫描能对焊接件进行三维成像,检测焊缝内部的气孔、裂纹、未熔合等缺陷,即使缺陷位于复杂结构内部也能清晰呈现。同时,对焊接接头进行力学性能测试,如拉伸试验、疲劳试验等,测定接头的强度和疲劳寿命。此外,通过电子探针等设备对焊接接头的元素分布进行分析,了解填丝与母材的融合情况。通过检测,确保激光填丝焊接质量,满足航空航天等领域对焊接件的严格要求。普陀区焊接件检测CNAS CMA资质实验室冲击韧性试验评估焊接件在冲击载荷下的抗断裂能力。
氩弧焊常用于焊接有色金属及不锈钢等材料,其接头完整性检测十分重要。外观检测时,检查焊缝表面是否光滑,有无氧化变色、气孔、裂纹等缺陷。在不锈钢厨具的氩弧焊接头检测中,外观质量直接影响产品的美观和耐腐蚀性。内部质量检测采用渗透探伤技术,对于表面开口缺陷,如微裂纹等,渗透探伤能有效检测。将含有色染料或荧光剂的渗透液涂覆在焊接接头表面,渗透液渗入缺陷后,通过显像剂使缺陷显现。同时,对焊接接头进行拉伸试验,测量接头的抗拉强度和延伸率,评估接头的力学性能完整性。通过综合检测,确保氩弧焊接头在外观和内部质量上都满足要求,保障不锈钢厨具等产品的质量与使用寿命。
在微电子、微机电系统等领域,微连接焊接技术广泛应用,其焊接质量检测有独特方法。外观检测时,借助高倍显微镜或电子显微镜,观察焊点的形状、尺寸是否符合设计要求,焊点表面是否光滑,有无桥连、虚焊等缺陷。对于内部质量,采用X射线微焦点探伤技术,该技术能对微小焊接区域进行高分辨率成像,检测焊点内部是否存在气孔、空洞等缺陷。在芯片封装的微连接焊接检测中,还会进行电学性能测试,通过测量焊点的电阻、电容等参数,判断焊点的电气连接是否良好。此外,通过热循环试验,模拟芯片在使用过程中的温度变化,检测微连接焊点在热应力作用下的可靠性。通过检测,保障微连接焊接质量,满足微电子等领域对高精度、高可靠性焊接的需求。水下焊接质量检测,克服复杂环境,确保水下焊接安全可靠!
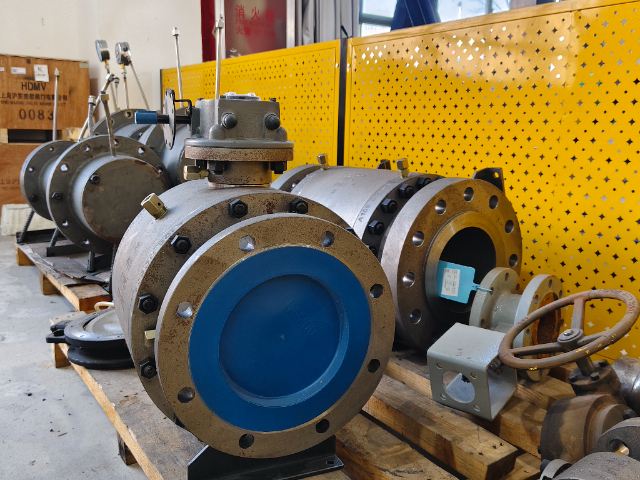
水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。钎焊接头可靠性检测,多手段排查,保障接头在复杂工况下稳定。宁波焊接件检测阀门实验室
电阻缝焊质量把控,对焊缝外观、密封性及强度进行多方面检测 。江苏焊接件检测CNAS认可实验室
对于承受交变载荷的焊接件,如汽车发动机曲轴、铁路机车车轴的焊接部位,疲劳寿命预测检测至关重要。检测时,通常在疲劳试验机上模拟实际工作中的交变载荷条件,对焊接件进行加载试验。通过监测焊接件在不同循环次数下的应力、应变变化,以及裂纹的萌生和扩展情况,结合疲劳寿命预测模型,预测焊接件的疲劳寿命。在试验过程中,还可利用声发射技术,实时监测焊接件内部裂纹的产生和发展。例如,在汽车制造业中,通过对发动机曲轴焊接件的疲劳寿命预测检测,优化焊接工艺和结构设计,提高曲轴的疲劳寿命,减少因疲劳断裂导致的发动机故障,提升汽车的可靠性和安全性。江苏焊接件检测CNAS认可实验室