商机详情 -
宁波焊接件弯曲试验焊接件检测
焊接产生的残余应力可能导致焊接件变形、开裂,影响其使用寿命。为了检测残余应力消除效果,可采用X射线衍射法、盲孔法等。X射线衍射法利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力大小和方向,该方法无损且精度高。盲孔法则是在焊接件表面钻一个微小盲孔,通过测量钻孔前后应变片的应变变化来计算残余应力,操作相对简单但属于半破坏性检测。在桥梁建设中,大型钢梁焊接件的残余应力消除至关重要。在采用振动时效、热时效等方法消除残余应力后,通过残余应力检测,可验证消除效果是否达到预期。若残余应力仍超标,需调整消除工艺参数,再次进行处理,直到残余应力满足设计要求,确保桥梁结构的安全稳定。钎焊接头可靠性检测,多手段排查,保障接头在复杂工况下稳定。宁波焊接件弯曲试验焊接件检测
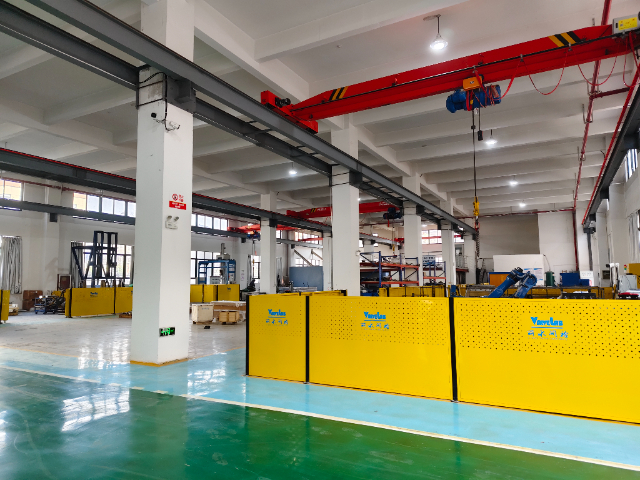
磁粉探伤是一种常用的无损检测方法,适用于铁磁性材料焊接件的表面及近表面缺陷检测。其原理基于缺陷处的漏磁场吸附磁粉,从而显现出缺陷形状。在检测时,首先对焊接件表面进行清洁处理,确保无油污、铁锈等杂质影响检测结果。随后,将磁粉或磁悬液均匀施加在焊接件表面,并利用磁轭、线圈等设备对焊接件进行磁化。若焊接件存在裂纹、气孔、夹渣等缺陷,缺陷处会产生漏磁场,磁粉便会聚集在缺陷部位,形成明显的磁痕。检测人员通过观察磁痕的形状、位置和大小,就能判断缺陷的性质和严重程度。例如,在压力容器的焊接检测中,磁粉探伤可有效检测出焊缝表面及近表面的微小裂纹,这些裂纹若未及时发现,在容器承受压力时可能会扩展,引发严重安全事故。通过磁粉探伤,能够提前发现隐患,为修复或更换焊接件提供依据,保障压力容器的安全运行。宁波焊接件弯曲试验焊接件检测焊接件硬度测试,判断热影响区性能变化,为工艺优化提供依据!
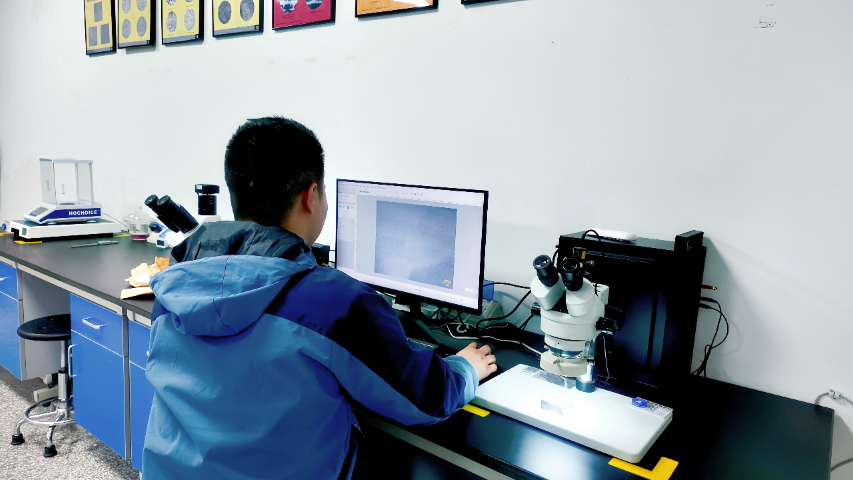
丽水阀检科技有限公司依托CNAS、CMA双重认证资质,具备法定合规的焊接件全项目检测能力,检测数据可溯源、国际互认,可满足阀门、压力容器、管道设备等工业产品的焊接质量检验与合规验收需求,为企业焊接工艺评定、产品出厂质检、招投标及出口认证提供检测支撑。公司专注工业焊接结构质量检测与性能验证,检测项目覆盖焊接成品全维度性能与外观内部质量,可专业开展角焊缝检测、宏观金相检测、堆焊层厚度检测、焊缝成分分析、焊缝硬度试验、焊缝拉伸试验、韧性冲击试验、导向弯曲试验等全套焊接检测项目。从焊缝外观成型、内部组织结构,到力学承载性能、合金成分配比、堆焊防护厚度,实现焊接件无损、理化、力学性能的一站式全覆盖检测,排查焊接气孔、裂纹、力学不达标、成分偏差、焊缝韧性不足等各类质量隐患。凭借标准化试验流程与专业技术体系,严格对标国内外行业检测标准,判定焊接工艺合规性与产品可靠性,有效帮助企业验证焊接工艺、把控焊缝质量、优化生产工艺,彻底解决焊接件检测项目零散、数据不认可、报告不通用的行业难题,为工业设备焊接结构的安全性、稳定性与合规性筑牢品质根基。
渗透探伤主要用于检测非多孔性固体材料焊接件的表面开口缺陷。检测过程较为细致,先将含有色染料或荧光剂的渗透液均匀涂覆在焊接件表面,渗透液会在毛细管作用下渗入缺陷内部。经过一段时间的充分渗透后,用清洗剂去除焊接件表面多余的渗透液,再施加显像剂。显像剂能将缺陷中的渗透液吸附出来,使缺陷在焊接件表面呈现出与周围背景颜色对比明显的痕迹,从而清晰地显示出缺陷的位置、形状和大小。对于一些表面粗糙度较大或形状复杂的焊接件,如铸件的焊接部位,渗透探伤具有独特优势。在航空航天领域,飞机结构件的焊接质量要求较高,渗透探伤可检测出表面的细微裂纹,确保飞机在飞行过程中结构安全可靠,避免因焊接缺陷导致的飞行事故。焊接件的高温服役后性能检测,分析微观与宏观变化,保障设备安全。
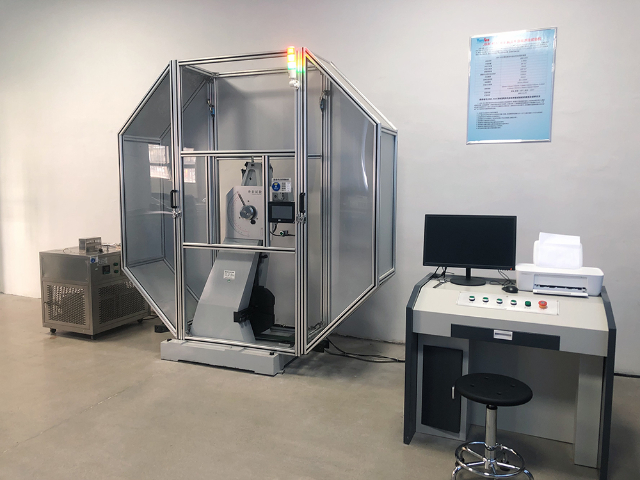
氩弧焊常用于焊接有色金属及不锈钢等材料,其接头完整性检测十分重要。外观检测时,检查焊缝表面是否光滑,有无氧化变色、气孔、裂纹等缺陷。在不锈钢厨具的氩弧焊接头检测中,外观质量直接影响产品的美观和耐腐蚀性。内部质量检测采用渗透探伤技术,对于表面开口缺陷,如微裂纹等,渗透探伤能有效检测。将含有色染料或荧光剂的渗透液涂覆在焊接接头表面,渗透液渗入缺陷后,通过显像剂使缺陷显现。同时,对焊接接头进行拉伸试验,测量接头的抗拉强度和延伸率,评估接头的力学性能完整性。通过综合检测,确保氩弧焊接头在外观和内部质量上都满足要求,保障不锈钢厨具等产品的质量与使用寿命。激光填丝焊接质量检测,保障焊缝平整、内部致密,提升焊接品质。宁波焊接件弯曲试验焊接件检测
焊接件的硬度不均匀性检测,多点测试分析,优化焊接工艺。宁波焊接件弯曲试验焊接件检测
对于承受交变载荷的焊接件,如汽车发动机的曲轴焊接件、风力发电机的叶片焊接件等,疲劳性能检测是评估其使用寿命的关键。疲劳性能检测通常在疲劳试验机上进行,通过对焊接件施加周期性的载荷,模拟其在实际使用过程中的受力情况。在试验过程中,记录焊接件在不同循环次数下的应力和应变变化,直至焊接件发生疲劳断裂。通过分析疲劳试验数据,绘制疲劳曲线,得到焊接件的疲劳极限和疲劳寿命。疲劳极限是指焊接件在无限次交变载荷作用下不发生疲劳断裂的极限应力值。疲劳寿命则是指焊接件从开始加载到发生疲劳断裂所经历的循环次数。在进行疲劳性能检测时,要根据焊接件的实际使用工况,合理选择加载频率、载荷幅值等试验参数。通过疲劳性能检测,能够判断焊接件是否满足设计要求的疲劳寿命。如果疲劳性能不达标,可能是焊接工艺不当导致焊缝存在缺陷,或者是焊接件的结构设计不合理,应力集中严重。针对这些问题,可以通过改进焊接工艺,如优化焊缝形状、减少焊缝缺陷,以及优化焊接件的结构设计,降低应力集中等措施,提高焊接件的疲劳性能,确保其在交变载荷下能够安全可靠地运行。宁波焊接件弯曲试验焊接件检测