商机详情 -
焊接件力学性能试验焊接件检测金属材料检测机构
射线探伤利用射线(如X射线、γ射线)穿透焊接件时,因缺陷部位与基体对射线吸收程度不同,在底片上形成不同黑度影像来检测缺陷。检测前,需根据焊接件的材质、厚度等选择合适的射线源和曝光参数。将焊接件置于射线源与底片之间,射线穿过焊接件后使底片感光。经暗室处理后,底片上会呈现出焊接件内部结构的影像。正常焊缝区域在底片上显示为均匀的黑度,而缺陷部位,如气孔表现为黑色圆形或椭圆形影像,裂纹则呈现为黑色线条状影像。射线探伤能够检测出焊接件内部深处的缺陷,且检测结果可长期保存,便于追溯和分析。在管道焊接检测中,尤其是长输管道,射线探伤广泛应用,可准确判断焊缝内部质量,保障管道输送的安全性和稳定性。焊接件的高频感应焊接质量监测,实时把控参数,稳定焊接质量。焊接件力学性能试验焊接件检测金属材料检测机构
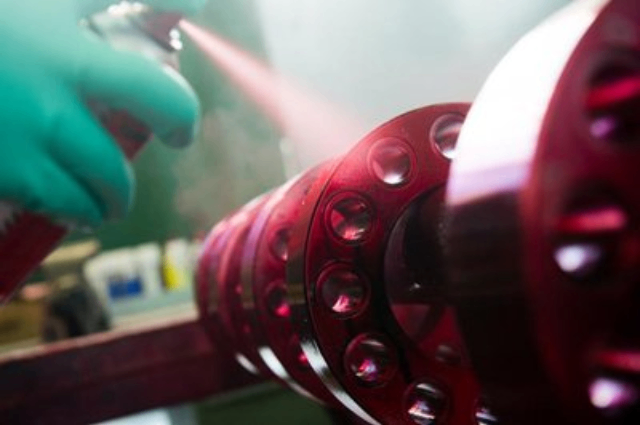
对于一些用于储存液体或气体的焊接件,如储罐、管道等,密封性检测至关重要。密封性检测的方法有多种,常见的有气压试验、水压试验和氦质谱检漏等。气压试验是将焊接件内部充入一定压力的气体,通常为压缩空气,然后使用肥皂水等发泡剂涂抹在焊接部位,观察是否有气泡产生。若有气泡出现,则表明焊接件存在泄漏。水压试验则是向焊接件内部注入水,施加一定的压力,观察焊接件是否有渗漏现象。水压试验不*可以检测焊接件的密封性,还能对焊接件进行强度检验。对于一些对密封性要求较高的焊接件,如航空发动机的燃油管道焊接件,会采用氦质谱检漏法。氦质谱检漏仪能够检测到极微量的氦气泄漏,检测精度较高。在进行密封性检测时,要严格按照相关标准和规范进行操作,确保检测结果的准确性。一旦发现焊接件存在密封问题,需要对泄漏部位进行标记,分析泄漏原因,可能是焊缝存在气孔、裂纹,或者是密封面加工精度不够等。针对不同原因,采取相应的修复措施,如补焊、打磨密封面等,以保证焊接件的密封性符合使用要求。焊接件力学性能试验焊接件检测金属材料检测机构螺柱电弧焊接质量控制检测,全程监测,确保螺柱焊接牢固可靠。
焊接产生的残余应力可能导致焊接件变形、开裂,影响其使用寿命。为了检测残余应力消除效果,可采用X射线衍射法、盲孔法等。X射线衍射法利用X射线与晶体的相互作用,通过测量衍射峰的位移来计算残余应力大小和方向,该方法无损且精度高。盲孔法则是在焊接件表面钻一个微小盲孔,通过测量钻孔前后应变片的应变变化来计算残余应力,操作相对简单但属于半破坏性检测。在桥梁建设中,大型钢梁焊接件的残余应力消除至关重要。在采用振动时效、热时效等方法消除残余应力后,通过残余应力检测,可验证消除效果是否达到预期。若残余应力仍超标,需调整消除工艺参数,再次进行处理,直到残余应力满足设计要求,确保桥梁结构的安全稳定。
高频感应焊接常用于管材、线材的焊接,质量监测贯穿焊接过程。在焊接过程中,通过监测焊接电流、电压、频率等参数,实时了解焊接能量的输入情况。例如,在管材高频感应焊接生产线中,利用传感器采集焊接过程中的电参数,一旦参数出现异常波动,可能预示着焊接质量问题,如焊接电流突然下降,可能是焊接回路接触不良或焊接能量不足,导致焊缝未焊透。同时,对焊接后的管材进行在线无损检测,采用超声探伤技术,检测焊缝内部是否存在缺陷。在管材移动过程中,超声探头对焊缝进行实时扫描,发现缺陷及时报警。此外,定期对焊接后的管材进行抽样,进行力学性能测试,如拉伸试验、压扁试验等,评估焊接接头的强度和塑性。通过全过程质量监测,保障高频感应焊接的管材质量稳定,满足工业生产需求。钎焊接头可靠性检测,多手段排查,保障接头在复杂工况下稳定。
水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。焊接件异种材料焊接结合性能检测,探究冶金结合,优化焊接工艺。邢台焊接件硬度检测焊接件检测
焊接件的硬度不均匀性检测,多点测试分析,优化焊接工艺。焊接件力学性能试验焊接件检测金属材料检测机构
金相组织检测是深入了解焊接件内部微观结构的重要方法。通过金相组织检测,可以观察到焊接区域及热影响区的晶粒大小、形态、分布以及各种相的组成和比例。首先,从焊接件上截取金相试样,经过镶嵌、研磨、抛光等一系列预处理后,对试样进行腐蚀处理,使金相组织能够清晰地显现出来。然后,使用金相显微镜对试样进行观察和分析。对于不同类型的焊接件,如碳钢焊接件、不锈钢焊接件等,其金相组织特征有所不同。在碳钢焊接件中,正常的金相组织应该是均匀的铁素体和珠光体分布。如果焊接过程中热输入过大,可能会导致晶粒粗大,降低焊接件的力学性能。在不锈钢焊接件中,需要关注是否存在σ相、δ铁素体等有害相的析出。通过金相组织检测,能够评估焊接工艺的合理性,为改进焊接工艺提供依据。例如,如果发现晶粒粗大,可以通过控制焊接热输入、采用合适的焊接冷却速度等方式来细化晶粒,提高焊接件的综合性能。焊接件力学性能试验焊接件检测金属材料检测机构