商机详情 -
ER70S-6焊接工艺评定试验
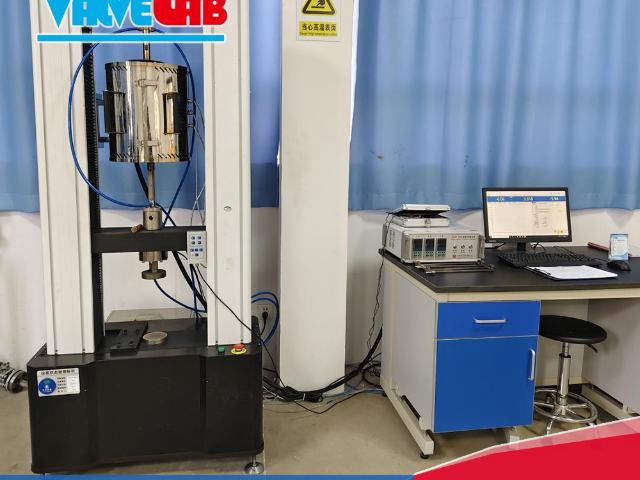
对于一些对密封性要求较高的焊接件,如真空设备、航空发动机燃油系统的焊接部位,氦质谱检漏是常用的检测方法。该方法利用氦气分子小、扩散性强的特点,将氦气充入焊接件内部,然后使用氦质谱检漏仪在焊接件外部检测是否有氦气泄漏。检测时,先将焊接件密封在一个密闭容器内,向容器内充入一定压力的氦气,使氦气渗透到焊接件的缺陷处。氦质谱检漏仪通过检测氦气的泄漏量,可精确判断焊接件是否存在微小泄漏以及泄漏的位置。其检测精度较高,可达10⁻⁹Pa・m³/s甚至更低。在半导体制造行业,真空设备的焊接件若存在微小泄漏,会影响设备内的真空度,进而影响半导体制造工艺。通过氦质谱检漏,能够及时发现并修复泄漏点,确保真空设备的密封性,保障半导体生产过程的稳定性和产品质量。拉伸试验测定焊接件力学性能,获取强度等关键数据。ER70S-6焊接工艺评定试验
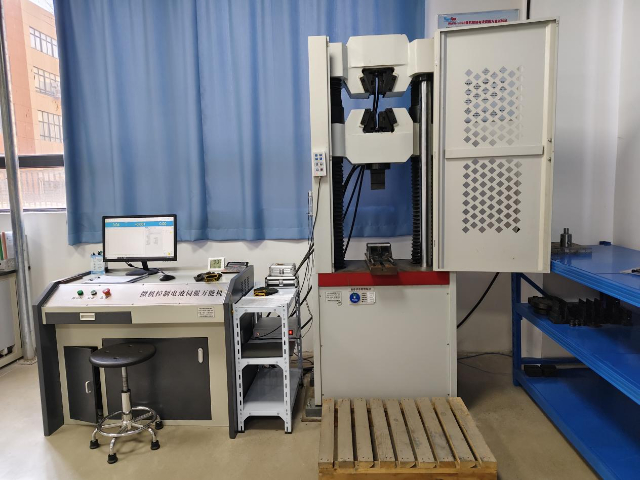
对于一些用于储存液体或气体的焊接件,如储罐、管道等,密封性检测至关重要。密封性检测的方法有多种,常见的有气压试验、水压试验和氦质谱检漏等。气压试验是将焊接件内部充入一定压力的气体,通常为压缩空气,然后使用肥皂水等发泡剂涂抹在焊接部位,观察是否有气泡产生。若有气泡出现,则表明焊接件存在泄漏。水压试验则是向焊接件内部注入水,施加一定的压力,观察焊接件是否有渗漏现象。水压试验不*可以检测焊接件的密封性,还能对焊接件进行强度检验。对于一些对密封性要求较高的焊接件,如航空发动机的燃油管道焊接件,会采用氦质谱检漏法。氦质谱检漏仪能够检测到极微量的氦气泄漏,检测精度较高。在进行密封性检测时,要严格按照相关标准和规范进行操作,确保检测结果的准确性。一旦发现焊接件存在密封问题,需要对泄漏部位进行标记,分析泄漏原因,可能是焊缝存在气孔、裂纹,或者是密封面加工精度不够等。针对不同原因,采取相应的修复措施,如补焊、打磨密封面等,以保证焊接件的密封性符合使用要求。ER70S-6焊接工艺评定试验金相组织分析,观察焊接件微观结构,深入了解焊接质量怎么样。
螺柱电弧焊接在工业生产中广泛应用,质量控制检测是确保焊接质量的关键。在焊接前,对螺柱和焊件的表面进行清洁度检测,确保无油污、铁锈等杂质,以免影响焊接质量。焊接过程中,监测焊接电流、焊接时间等参数,确保焊接能量的稳定输入。例如,在钢结构建筑施工中,通过焊接参数监测设备,实时记录螺柱电弧焊接的参数,若参数异常,及时调整焊接设备。焊接完成后,进行外观检测,检查螺柱是否垂直于焊件表面,焊缝是否均匀、饱满,有无气孔、咬边等缺陷。同时,采用磁粉探伤检测表面及近表面缺陷,对于重要结构件,还会进行拉拔试验,测量螺柱与焊件的结合强度。通过全过程质量控制检测,保障螺柱电弧焊接质量,确保钢结构建筑等工程的安全可靠。
焊接过程中,由于热应力和拘束力的作用,焊接件可能会发生变形,影响其尺寸精度和使用性能。变形检测可采用多种方法,如激光测量、全站仪测量等。激光测量利用激光测距原理,对焊接件的关键尺寸和形状进行测量,快速准确地获取变形数据。全站仪则可在三维空间内对焊接件进行测量,适用于大型焊接结构件。在检测出焊接件变形后,需根据变形程度和类型采取相应的矫正方法。对于较小的变形,可采用机械矫正,如利用压力机对焊接件进行冷矫正。对于较大的变形或复杂形状的焊接件,可能需要采用火焰矫正,通过局部加热和冷却使焊接件产生反向变形,达到矫正目的。在钢结构建筑施工中,钢梁焊接件的变形检测与矫正十分关键,确保钢梁的尺寸精度和直线度,保障建筑结构的安装质量。焊接件外观检测仔细查看焊缝,排查气孔、裂纹等明显缺陷。
对于由多个焊点连接的焊接件,焊点质量直接影响焊接件的整体性能。超声检测可有效检测焊点的内部缺陷,如虚焊、焊透不足等。检测时,将超声探头放置在焊点表面,向焊点内部发射超声波。当超声波遇到缺陷时,会产生反射和散射信号,通过分析这些信号,可判断焊点的质量。在汽车车身焊接检测中,大量的点焊连接着车身部件,焊点质量的好坏关系到车身的强度和安全性。通过超声检测,对每个焊点进行质量评估,及时发现不合格焊点,采取补焊等措施进行修复,确保汽车车身的焊接质量,提高汽车的安全性能。冲击韧性试验评估焊接件在冲击载荷下的抗断裂能力。ER70S-6焊接工艺评定试验
我们的焊接件检测服务采用先进的无损检测技术,确保每一个焊接点都符合高质量标准,杜绝任何潜在缺陷。ER70S-6焊接工艺评定试验
金相组织不均匀性会影响焊接件的性能。在焊接过程中,由于加热和冷却速度的差异,焊接区域及热影响区会形成不同的金相组织。为了分析金相组织不均匀性,首先从焊接件上截取金相试样,经过镶嵌、研磨、抛光和腐蚀等一系列处理后,使用金相显微镜进行观察。例如,在铝合金焊接件中,正常的金相组织应是均匀分布的α相和β相。但如果焊接热输入过大,可能导致晶粒粗大,β相分布不均匀,从而降低焊接件的强度和耐腐蚀性。通过对比标准金相图谱,评估金相组织的均匀程度。对于金相组织不均匀的焊接件,可通过优化焊接工艺,如控制焊接热输入、采用合适的焊接冷却方式,来改善金相组织,提高焊接件的综合性能。ER70S-6焊接工艺评定试验