商机详情 -
管与管角焊缝
水压试验不*能检测焊接件的密封性,还能对焊接件进行强度检验。试验时,向焊接件内部注入水,并逐渐升压至规定的试验压力。在升压过程中,密切观察焊接件的变形情况,同时检查焊缝及密封部位是否有渗漏现象。水压试验的压力通常高于焊接件的工作压力,以模拟可能出现的极端工况。对于压力容器的焊接件,水压试验是重要的质量检测环节。通过水压试验,可检验焊接接头的强度和密封性,确保压力容器在正常工作压力下安全运行。在试验后,还需对焊接件进行外观检查,查看是否有因水压试验导致的表面损伤。若发现问题,需进行修复和再次检测,保障压力容器的质量和安全性能。借助超声探伤技术,检测焊接件内部隐藏的各类缺陷。管与管角焊缝
金相组织检测是深入了解焊接件内部微观结构的重要方法。通过金相组织检测,可以观察到焊接区域及热影响区的晶粒大小、形态、分布以及各种相的组成和比例。首先,从焊接件上截取金相试样,经过镶嵌、研磨、抛光等一系列预处理后,对试样进行腐蚀处理,使金相组织能够清晰地显现出来。然后,使用金相显微镜对试样进行观察和分析。对于不同类型的焊接件,如碳钢焊接件、不锈钢焊接件等,其金相组织特征有所不同。在碳钢焊接件中,正常的金相组织应该是均匀的铁素体和珠光体分布。如果焊接过程中热输入过大,可能会导致晶粒粗大,降低焊接件的力学性能。在不锈钢焊接件中,需要关注是否存在σ相、δ铁素体等有害相的析出。通过金相组织检测,能够评估焊接工艺的合理性,为改进焊接工艺提供依据。例如,如果发现晶粒粗大,可以通过控制焊接热输入、采用合适的焊接冷却速度等方式来细化晶粒,提高焊接件的综合性能。管与管角焊缝螺柱电弧焊接质量控制检测,全程监测,确保螺柱焊接牢固可靠。

焊接过程中,由于热应力和拘束力的作用,焊接件可能会发生变形,影响其尺寸精度和使用性能。变形检测可采用多种方法,如激光测量、全站仪测量等。激光测量利用激光测距原理,对焊接件的关键尺寸和形状进行测量,快速准确地获取变形数据。全站仪则可在三维空间内对焊接件进行测量,适用于大型焊接结构件。在检测出焊接件变形后,需根据变形程度和类型采取相应的矫正方法。对于较小的变形,可采用机械矫正,如利用压力机对焊接件进行冷矫正。对于较大的变形或复杂形状的焊接件,可能需要采用火焰矫正,通过局部加热和冷却使焊接件产生反向变形,达到矫正目的。在钢结构建筑施工中,钢梁焊接件的变形检测与矫正十分关键,确保钢梁的尺寸精度和直线度,保障建筑结构的安装质量。
二氧化碳气体保护焊在机械制造、汽车修理等行业应用普遍,其焊接件易出现多种缺陷,需针对性检测。外观检测时,查看焊缝表面是否有飞溅物过多、气孔、咬边等现象。在机械制造车间,工人可直接观察焊缝外观,及时发现明显缺陷。对于内部缺陷,采用超声探伤检测,通过超声波在焊缝内的传播,检测是否存在未焊透、裂纹等缺陷。在检测过程中,根据焊缝的厚度、材质等调整超声探伤仪的参数,确保检测准确性。同时,对焊接件进行硬度测试,由于二氧化碳气体保护焊可能会使焊接区域硬度发生变化,通过硬度测试,判断焊接过程是否对材料性能产生不良影响。通过检测,及时发现和解决二氧化碳气体保护焊焊接件的缺陷,提高焊接质量。渗透探伤检测焊接件表面开口缺陷,细致排查,不放过细微隐患。
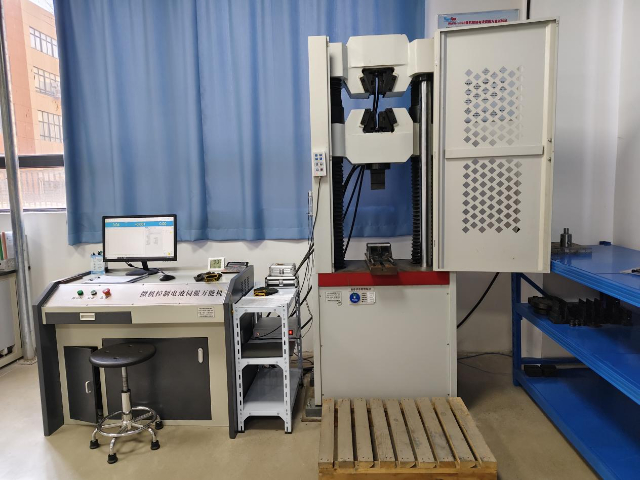
搅拌摩擦焊接是一种新型固相焊接技术,其焊接接头性能检测具有特定方法。外观检测时,查看焊缝表面是否平整,有无沟槽、飞边等缺陷。对于内部质量,超声检测是常用手段,通过超声波在焊接接头内的传播特性,检测是否存在未焊透、孔洞等缺陷。在汽车铝合金车架的搅拌摩擦焊接接头检测中,超声检测能够快速定位缺陷位置。同时,对焊接接头进行力学性能测试,如拉伸试验,测定接头的抗拉强度,观察断裂位置是在焊缝还是母材,以此评估焊接接头的强度匹配情况。此外,硬度测试可了解焊接接头不同区域(如焊缝区、热机影响区、热影响区)的硬度变化,分析焊接过程对材料性能的影响。通过综合检测,优化搅拌摩擦焊接工艺参数,提高汽车铝合金车架焊接接头的性能与质量。冲击韧性试验评估焊接件在冲击载荷下的抗断裂能力。TIG
密封性检测采用气压或水压试验,保障焊接件介质传输安全。管与管角焊缝
焊接过程中,由于热输入的不均匀性,焊接件不同部位的硬度可能存在差异,这种硬度不均匀性会影响焊接件的性能和使用寿命。检测时,通常采用硬度计在焊接区域及热影响区的多个位置进行硬度测试。常见的硬度计有布氏硬度计、洛氏硬度计和维氏硬度计,根据焊接件的材质、厚度和检测精度要求选择合适的硬度计。在大型机械制造中,如重型机床的焊接床身,硬度不均匀可能导致机床在运行过程中出现变形,影响加工精度。通过绘制硬度分布曲线,可直观地了解焊接件硬度的变化情况。若发现硬度不均匀度过大,需分析原因,可能是焊接工艺参数不合理,如焊接电流、电压波动,或者焊接顺序不当。针对这些问题,调整焊接工艺,可改善焊接件的硬度均匀性,提高产品质量。管与管角焊缝