商机详情 -
山东铣削v8加工中心设备厂家
V8加工中心的数控系统是设备的“大脑”,直接决定了加工精度、操作便捷性与生产效率,目前市场上主流的配置主要有发那科、西门子、三菱等品牌的数控系统,部分设备也可根据企业需求适配国产高级数控系统。这些数控系统均具备高精度定位、多工序编程、自动补偿、故障报警等关键功能,支持G代码、M代码编程,同时配备友好的操作界面,便于操作人员快速上手,无论是新手还是技工,都能通过简单培训实现熟练操作。此外,高级数控系统还支持离线编程、仿真加工功能,操作人员可在电脑上完成编程与轨迹仿真,提前排查编程错误、碰撞风险,避免零件报废与设备损坏,大幅提升了加工的安全性与效率,尤其适用于复杂零件的加工场景,减少了试切环节的物料浪费与时间消耗。利硕 V8 高刚性床身 + 冷却系统,降钛合金加工振动,需难材加工设备可咨询。山东铣削v8加工中心设备厂家
汽车零部件制造行业对加工效率和质量要求不断提高,V8加工中心在该领域发挥着重要作用。在汽车发动机缸体、缸盖加工中,V8加工中心的高刚性和高精度保证了缸体、缸盖的加工精度,确保各缸孔的尺寸精度、圆柱度以及平面度等参数符合设计要求,提高发动机的性能和可靠性。其高速切削能力和高效的换刀系统,缩短了加工时间,提高了生产效率。在汽车变速器齿轮加工方面,V8加工中心的多轴联动功能能够对齿轮进行精确的齿形加工,保证齿轮的传动精度和平稳性。同时,V8加工中心的自动化程度高,能够与汽车生产线实现无缝对接,实现汽车零部件的批量生产,满足汽车产业大规模生产的需求。河南铣削v8加工中心选择V8 加工中心兼容性强,适配多种编程格式,方便不同软件对接,提升车间柔性生产。
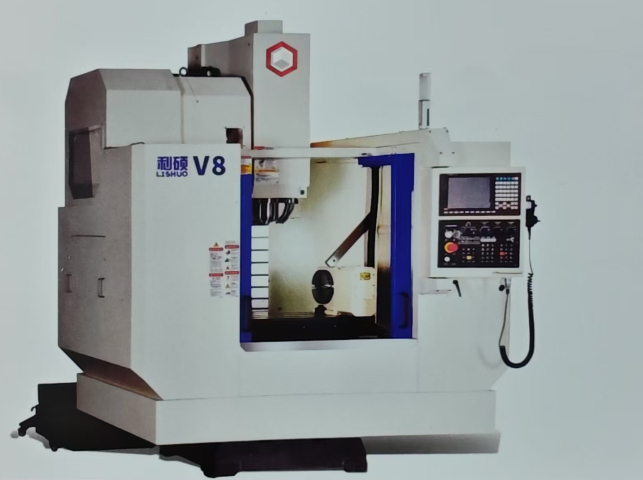
V8 加工中心的冷却润滑系统作用:冷却润滑系统是 V8 加工中心正常运行和保证加工质量的重要组成部分。该系统通过专门的管道将冷却润滑液精确地输送到刀具与工件的切削区域。在加工过程中,冷却润滑液能够起到冷却刀具和工件的作用,有效降低切削温度,减少刀具磨损,延长刀具使用寿命。例如在高速铣削不锈钢材料时,冷却润滑液能够迅速带走大量的切削热,防止刀具因过热而发生磨损加剧甚至破损的情况。同时,冷却润滑液还能在刀具与工件之间形成一层润滑膜,减小切削力,提高加工表面质量,使加工出的零件表面更加光洁,有利于提高零件的精度和后续的装配性能。
V8加工中心在复杂零件加工领域具有独特优势。以航空发动机叶片为例,叶片的形状复杂,表面为三维空间曲面,且对精度要求较高。V8加工中心利用其多轴联动功能,能够控制刀具沿着复杂的空间轨迹运动,精确地铣削出叶片的形状。在加工过程中,通过高精度的数控系统和稳定的传动系统,保证刀具与工件之间的相对位置精度,使加工出的叶片表面光洁度高,尺寸精度满足设计要求。此外,对于一些具有内部复杂结构的零件,如汽车发动机缸体,V8加工中心可通过刀库系统快速更换不同类型的刀具,依次完成钻孔、镗孔、攻丝等多种工序,实现对复杂零件的高效、高精度加工,满足现代制造业对复杂零件加工的严苛要求。高速切削助力 V8 高效加工电池托盘。
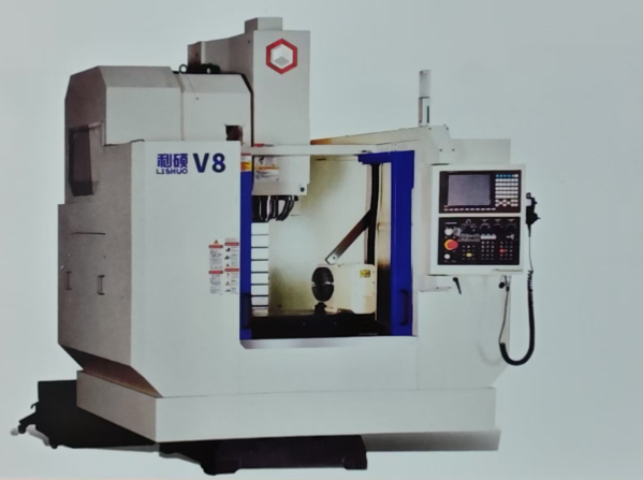
V8加工中心在医疗器械制造中的应用:医疗器械制造对产品的精度和质量要求较高,V8加工中心正好能够满足这一需求。在制造如骨科植入物、牙科器械等医疗器械时,V8加工中心的高精度定位系统和稳定的加工性能至关重要。以制造骨科植入物中的人工关节为例,需要加工出非常精密的配合表面和复杂的外形轮廓。V8加工中心通过其精确的刀具路径控制和多轴联动功能,能够加工出符合严格公差要求的关节表面,确保植入物与人体骨骼的良好适配性。同时,加工中心的清洁加工环境和稳定的加工过程,能够避免加工过程中对医疗器械造成污染,保障了医疗器械的安全性和可靠性。V8 加工中心广泛应用于模具制造、五金配件、医疗器械零件等多行业精密加工领域。河南铣削v8加工中心选择
V8 个性化加工适配光学镜片多样需求。山东铣削v8加工中心设备厂家
刀具选择和切削参数优化是发挥 V8 加工中心性能的关键,直接影响加工效率、精度和刀具寿命。针对不同材料和加工工艺,V8 加工中心的刀具选择需遵循以下原则:铝合金加工时,应选择硬质合金或 PCD(聚晶金刚石)刀具,采用大前角、锋利刃口设计,减少粘刀现象,推荐主轴转速 8000-15000rpm,进给速度 1000-3000mm/min,切削深度 0.5-2mm;钢材加工(如 45 钢、合金钢)时,选择涂层硬质合金刀具(如 TiN、TiCN 涂层),主轴转速 2000-6000rpm,进给速度 300-1000mm/min,切削深度 1-3mm;钛合金加工时,选择专门钛合金刀具(如 WC 基硬质合金 + AlTiN 涂层),采用低速高进给策略,主轴转速 500-1500rpm,进给速度 100-300mm/min,切削深度 0.2-0.8mm,同时加强冷却润滑,避免刀具过热;塑料加工时,选择高速钢或硬质合金刀具,采用锋利刃口和大螺旋角设计,主轴转速 6000-12000rpm,进给速度 800-2000mm/min,切削深度 0.3-1.5mm。山东铣削v8加工中心设备厂家