商机详情 -
河南v8加工中心销售
传动系统是V8加工中心实现精确运动的关键。各轴均采用大扭矩交流伺服电机,通过德产联轴器直联驱动精密滚珠丝杠,这种连接方式能够实现各轴直线运动的顺畅平衡。在加工过程中,电机能够快速响应数控系统的指令,精确控制各轴的位移,适宜于工件的高精度强力切削。滚珠丝杠两端采用进口数控机床丝杆传动轴承,并对滚珠丝杠进行双向预拉伸,这一举措有效确保了丝杠的进给刚度,减少了因丝杠变形导致的传动误差。例如在加工细长轴类零件时,稳定的传动系统能够保证刀具沿着精确的轨迹移动,避免出现因传动不稳定而导致的零件加工变形,从而提高零件的加工精度和质量。V8 加工中心支持三轴标准联动,加装第四、五轴转台可加工复杂曲面异形精密零部件。河南v8加工中心销售
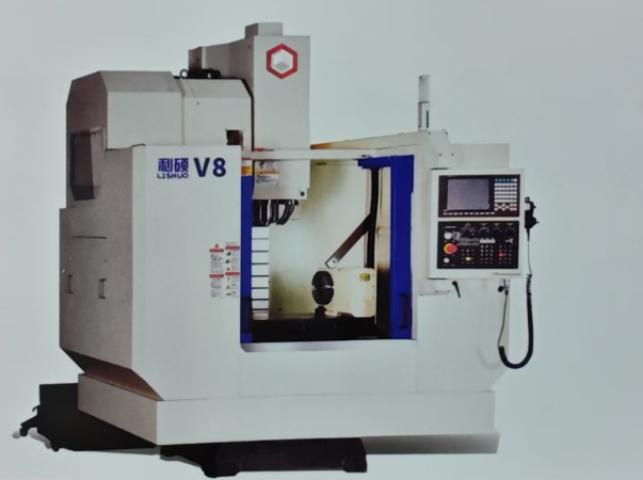
操作V8加工中心需要操作人员具备多方面的技能。首先,要掌握数控编程知识,能够根据零件的设计图纸和加工工艺要求,编制出合理的加工程序,包括选择合适的刀具、切削参数,规划刀具路径等。其次,要熟悉V8加工中心的操作面板和控制系统,能够熟练地进行程序输入、编辑、调试,以及对机床的各项参数进行设置和调整。同时,操作人员还需要具备一定的机械知识,了解机床的结构和工作原理,以便在日常操作中能够正确地维护机床,及时发现并解决一些常见的机械故障。此外,具备良好的质量意识和安全意识也是必不可少的,在加工过程中要严格控制加工质量,确保产品符合设计要求,同时要遵守安全操作规程,保障自身和设备的安全。上海v8加工中心销售V8 加工中心行程覆盖范围广,大尺寸工件轻松加工,适配重型机械零件制造需求。
V8加工中心的高效编程系统是其高效生产的关键。其编程系统通常包括CAD/CAM集成、自动编程和仿真功能。CAD/CAM集成功能通过软件实现设计数据和加工数据的无缝对接,减少编程时间。自动编程功能则通过算法自动生成加工程序,提高编程效率。仿真功能则通过虚拟加工模拟加工过程,提前发现并纠正问题,确保加工质量。例如,在模具加工中,V8加工中心的高效编程系统能够快速生成复杂曲面的加工程序,确保模具的表面光洁度和尺寸精度。通过高效编程系统,V8加工中心能够满足高效、高精度的生产需求。
为了提高生产效率和降低人工成本,V8 加工中心可配备自动化上下料系统。该系统通常由机器人、料仓、输送装置等组成。在加工前,机器人从料仓中抓取待加工零件,并将其准确地放置在机床工作台上。加工完成后,机器人再将加工好的零件从工作台上取下,并放置到指定位置或输送装置上,实现零件的自动上下料。自动化上下料系统与 V8 加工中心的控制系统实现无缝对接,能够根据加工进度和生产计划,自动控制上下料的节奏,提高生产过程的自动化程度和稳定性。同时,自动化上下料系统减少了人工操作,降低了人为因素对加工质量的影响,提高了生产效率和产品质量,尤其适用于批量生产的场景。V8 加工中心适用于 95.5% 以上切割、冲孔工序,应用范围极为广。
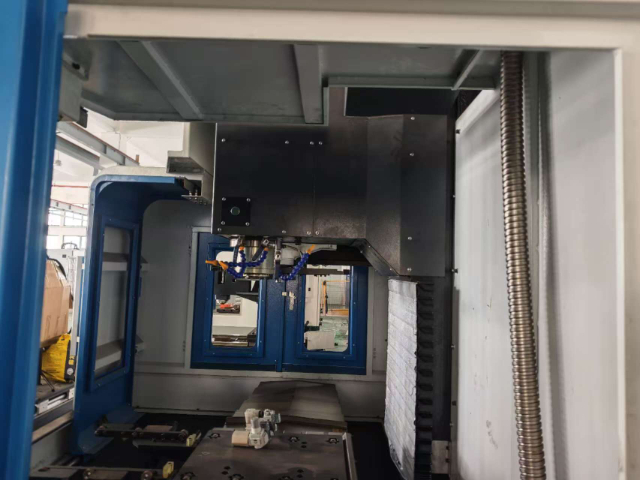
为了保证加工过程的顺利进行和提高刀具寿命,V8加工中心配备了先进的冷却与润滑系统。冷却系统采用了高压冷却技术,能够将冷却液以高压喷射到切削区域,迅速带走切削热,降低刀具和工件的温度,减少热变形对加工精度的影响。同时,高压冷却液还能够有效地冲刷切削区域,清理切屑,避免切屑对加工表面造成划伤。润滑系统采用了集中润滑和微量润滑相结合的方式,对机床的导轨、丝杠、轴承等关键部位进行润滑。集中润滑系统能够定时、定量地为各润滑点提供润滑油,保证机床的正常运行。微量润滑系统则在切削过程中,向刀具和工件之间喷射极少量的润滑油,起到润滑和冷却的作用,减少刀具磨损,提高加工表面质量,同时降低了润滑油的消耗,符合环保要求。高分辨率光栅尺提升 V8 位置检测精度。河南v8加工中心销售
V8 加工中心具备高刚性结构,短鼻端设计提升主轴稳定性,保障加工精度。河南v8加工中心销售
V8加工中心的加工精度主要取决于设备的定位精度、重复定位精度、主轴跳动、导轨平行度等多个因素,同时也受加工工艺、刀具选择、物料材质等外部因素影响。作为精密加工设备,V8加工中心的定位精度通常可达到±0.005mm,重复定位精度±0.003mm,能够满足绝大多数精密零件的加工需求,尤其适用于模具型腔、精密孔系、复杂曲面等对精度要求较高的加工场景。为了进一步提升加工精度,设备通常配备了多种精度补偿功能,包括螺距误差补偿、反向间隙补偿、热变形补偿等,其中螺距误差补偿可通过激光干涉仪检测后进行精确调整,补偿量可精确到0.001mm,有效消除滚珠丝杠传动过程中的误差;热变形补偿功能可实时监测设备各部件的温度变化,自动调整加工参数,避免因热胀冷缩导致的加工误差,确保设备在长时间运行过程中的精度稳定性。河南v8加工中心销售