商机详情 -
山东铣削v8加工中心厂家供应
V8加工中心的性能优势在实际应用中得到了充分验证,某汽配企业引入V8加工中心后,对变速箱壳体进行加工,通过一次装夹完成铣削、钻孔、倒角等多道工序,有效减少了装夹次数,避免了装夹误差,加工合格率从92%提升至98.5%,设备综合利用率提高25%,大幅降低了废品率和生产成本。在模具制造领域,V8加工中心的浅弧面加工效果尤为突出,两半纹路均匀清晰,接刀痕控制在0.005mm以内,满足高光注塑模具的表面质量要求,帮助模具企业提升产品竞争力。在医疗器械行业,V8加工中心通过全封闭防护罩与油水分离设计,有效防止切削液飞溅与铁屑残留,确保加工环境符合GMP标准,能够加工高精度的医疗器械零部件,满足行业对精度和洁净度的高要求。这些实际应用案例充分证明,V8加工中心能够适配不同行业的加工需求,为企业带来明显的经济效益和生产效率提升。V8 加工中心切削液循环利用,减少废液排放,契合环保要求,助力企业达标生产。山东铣削v8加工中心厂家供应
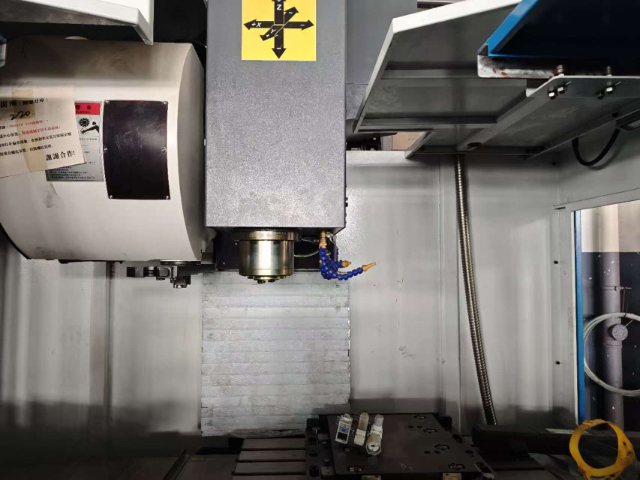
V8加工中心的刀库系统经过优化设计,采用中国台湾8刀位盘式刀库(可选排式4刀位刀库),换刀速度快,且配备防护功能,能够有效防止灰尘进入和误操作,避免换刀故障的发生,保障加工过程的连续性。刀库安装在横梁上,这种设计有效减少了换刀过程中工作台面的移动,降低无谓的运动消耗,延长设备使用寿命,同时缩短换刀时间,提升整体加工效率。刀库的操作的便捷性,操作人员可通过数控系统轻松实现刀具的切换和管理,无需手动更换刀具,减少人为操作误差,降低劳动强度。此外,刀库支持多种刀具类型的存放,能够适配铣刀、钻头、铰刀等不同规格的刀具,满足多种加工工艺需求,实现一次装夹完成多道工序加工,减少工件装夹次数,避免装夹误差,提升加工精度和生产效率,尤其适合复杂零件的多工序集成加工。铣削v8加工中心工厂直销在通用零部件、新能源汽车部件等行业广泛应用,创造高价值。
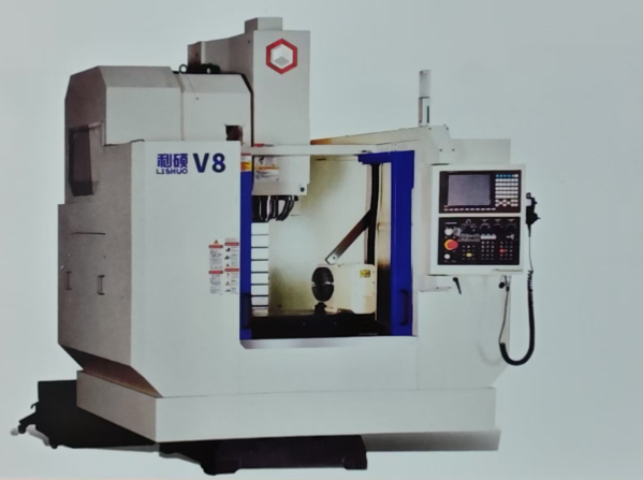
V8加工中心的高刚性床身设计是其稳定加工的基础。其床身通常采用强度铸铁或焊接钢结构,经过精密加工和热处理,确保其在高速加工中的稳定性。例如,在重切削加工中,V8加工中心的高刚性床身能够有效抵抗切削力产生的振动,确保加工精度和表面质量。此外,床身还配备了先进的减振装置,如液压减振器和空气弹簧,进一步减少加工过程中的振动。通过高刚性床身设计,V8加工中心能够满足高负荷、高精度的加工需求,广泛应用于航空航天、汽车制造和模具加工等领域。
V8加工中心的切削参数优化是提升加工效率与加工质量的重要手段,切削参数主要包括切削速度、进给量、切削深度,三者的合理搭配,可在保证加工精度的前提下,提升加工效率,减少刀具磨损,降低生产成本。切削速度的选择需根据工件材质、刀具材质确定,硬度较高的材质(如碳钢、不锈钢)需采用较低的切削速度,避免刀具磨损过快;有色金属(如铝合金)可采用较高的切削速度,提升加工效率。进给量的选择需结合加工精度要求,精度要求高的零件需采用较小的进给量,提升零件表面光洁度;批量加工时,可在保证精度的前提下,适当提高进给量,提升生产效率。切削深度的选择需根据工件的加工余量与设备的刚性确定,粗加工时可采用较大的切削深度,快速去除多余余量;精加工时采用较小的切削深度,确保加工精度与表面光洁度。此外,还需根据加工工艺调整切削参数,如深孔加工时需采用分层下刀与抬刀排屑,避免刀具闷在铁屑里断刀;复杂曲面加工时需优化进给速度,确保加工表面光滑均匀。利硕 V8 五轴联动加工复杂曲面,航空叶片微米级精度,有需求可联系。
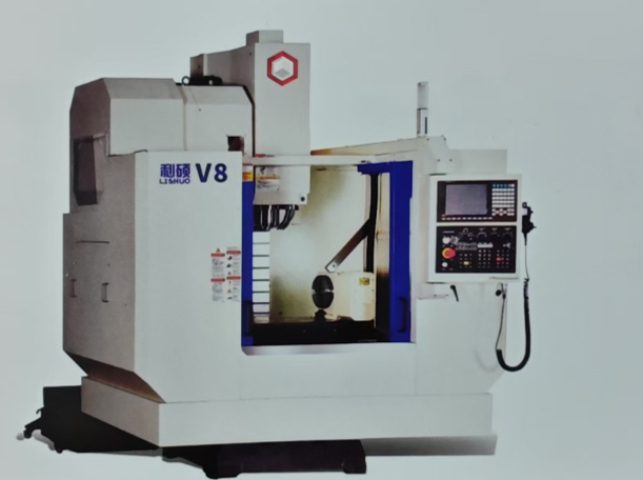
V8 加工中心的数控系统作为 “大脑”,直接影响加工效率和精度,主流配置包括FANUC 0i-MF、三菱 M80、西门子 828D等中高级系统,部分经济型机型会采用国产华中数控或广州数控系统。这些系统具备以下关键功能:首先是多轴联动控制,标准三轴联动可扩展至四轴(A 轴回转台)或五轴(双摆头 / 双转台),支持复杂曲面加工,如叶轮、模具型腔等;其次是高速高精加工功能,如 FANUC 的 AI 轮廓控制、三菱的 SSS 平滑功能,可在高速进给时减少轨迹误差,提高表面加工质量,接刀痕控制在 0.005mm 以内;第三是刀具管理系统,支持刀具寿命管理、磨损监测和自动补偿,当刀具寿命即将到期时,系统会及时提醒更换,避免因刀具磨损导致加工质量下降;第四是刚性攻丝功能,通过 M29 指令实现主轴转速与进给速度的精确同步,避免攻丝时出现乱牙现象;第五是远程监控与诊断,高级系统支持通过以太网连接工厂 MES 系统,实现生产数据采集、设备状态监控和远程故障诊断,减少停机时间。V8 加工中心自动换刀装置高效,减少换刀等待,适配多工序零件加工,降低生产成本。湖南开粗v8加工中心厂家供应
V8 加工中心软件持续升级,新增加工策略,适配新型材料加工,拓宽应用范围。山东铣削v8加工中心厂家供应
V8 加工中心的规范操作和完善的安全防护是保证加工质量和人员安全的基础,操作人员需严格遵守以下操作流程:开机前检查,首先检查机床外观是否完好,各防护罩是否关闭,然后检查液压油、润滑油、冷却液的液位是否正常,气源压力是否达到 0.5-0.6MPa,检查刀具装夹是否牢固,工件是否正确定位。开机操作,接通电源后,启动机床总开关,待数控系统加载完成后,进行机床回零操作(G28),建立机床坐标系,然后通过 MDI 模式或手动模式移动各轴,检查运动是否正常,有无异响或卡顿现象。
山东铣削v8加工中心厂家供应