商机详情 -
江苏精加工v8加工中心零售价
V8 加工中心的冷却润滑系统作用:冷却润滑系统是 V8 加工中心正常运行和保证加工质量的重要组成部分。该系统通过专门的管道将冷却润滑液精确地输送到刀具与工件的切削区域。在加工过程中,冷却润滑液能够起到冷却刀具和工件的作用,有效降低切削温度,减少刀具磨损,延长刀具使用寿命。例如在高速铣削不锈钢材料时,冷却润滑液能够迅速带走大量的切削热,防止刀具因过热而发生磨损加剧甚至破损的情况。同时,冷却润滑液还能在刀具与工件之间形成一层润滑膜,减小切削力,提高加工表面质量,使加工出的零件表面更加光洁,有利于提高零件的精度和后续的装配性能。V8 加工中心行程覆盖范围广,大尺寸工件轻松加工,适配重型机械零件制造需求。江苏精加工v8加工中心零售价
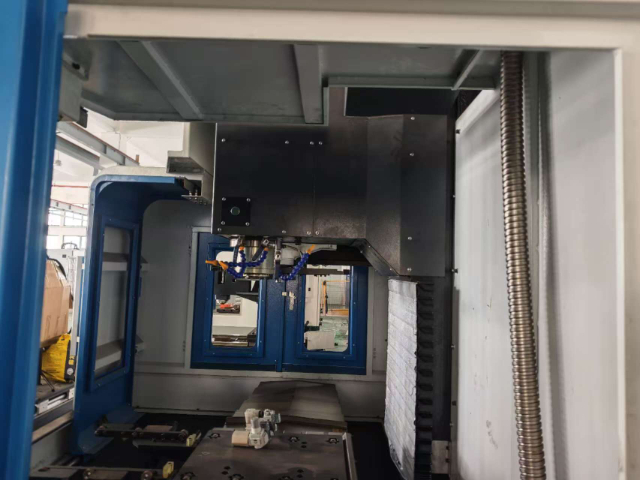
V8加工中心的刀库系统经过优化设计,采用中国台湾8刀位盘式刀库(可选排式4刀位刀库),换刀速度快,且配备防护功能,能够有效防止灰尘进入和误操作,避免换刀故障的发生,保障加工过程的连续性。刀库安装在横梁上,这种设计有效减少了换刀过程中工作台面的移动,降低无谓的运动消耗,延长设备使用寿命,同时缩短换刀时间,提升整体加工效率。刀库的操作的便捷性,操作人员可通过数控系统轻松实现刀具的切换和管理,无需手动更换刀具,减少人为操作误差,降低劳动强度。此外,刀库支持多种刀具类型的存放,能够适配铣刀、钻头、铰刀等不同规格的刀具,满足多种加工工艺需求,实现一次装夹完成多道工序加工,减少工件装夹次数,避免装夹误差,提升加工精度和生产效率,尤其适合复杂零件的多工序集成加工。江苏精加工v8加工中心零售价V8 加工中心冷却系统升级,控温精确,延长刀具寿命,适配强度金属切削场景。
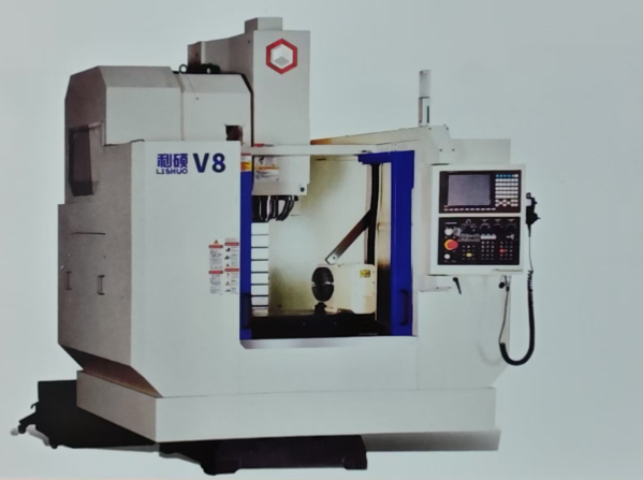
V8 加工中心是一类主流的立式加工中心(VMC)机型,通常以850mm×500mm×500mm左右的标准工作行程为关键标识,广泛应用于精密机械加工领域。这类机床采用高刚性 C 型结构设计,整机铸件选用强度灰口铸铁并经过人工时效或自然时效处理,有效消除内应力,确保长期加工稳定性。其关键技术特点体现在三大方面:首先是直联式主轴系统,相比皮带传动主轴,直联式设计减少了传动误差,提高了热稳定性,主轴振动可控制在 V1 标准以内(优于主流 V4 标准),空转噪声低于 65 分贝,最高转速可达 12000-15000rpm,满足高速精密加工需求;其次是三轴线轨传动,采用上银或力士乐等有名品牌线轨,滚动摩擦方式使摩擦力较硬轨降低 60%,导轨寿命延长至 8 年以上,重复定位精度可达 ±0.003mm/300mm(JIS 标准),快速移动速度可达 36-48m/min;第三是高效刀库系统,标配 24 把圆盘式刀库,刀臂式换刀时间 T-T 需 1.7 秒,C-C 约 3.0 秒,大刀具尺寸 80mm,大刀具重量 8kg,可实现钻孔、镗孔、攻丝、铣削等多工序连续加工。
V8加工中心的机身结构设计直接决定其加工精度和稳定性,现代机型普遍采用有限元分析(FEA)优化设计,通过底座与立柱的大跨距结构布局,结合加强筋与角支撑板设计,使机床整体刚性提升35%以上,在加工深腔零件时有效避免让刀现象。底座采用双层设计,内部填充混凝土或铸铁配重,降低重心高度,提高抗振性能,同时配备螺旋排屑器或链板式排屑器,确保加工区域清洁。立柱采用箱型结构,内部设置多条垂直加强筋,不*提高了Z轴运动的稳定性,还为配重块提供了安装空间,实现Z轴快速移动时的动态平衡。工作台面采用强度合金铸造,表面经淬火处理,硬度可达HRC50以上,配备T型槽用于工件装夹,部分机型可选配真空吸附台面,适用于薄板类零件加工。其采用不锈钢底板零胶合与金属板材加厚设计,增强设备耐用性。
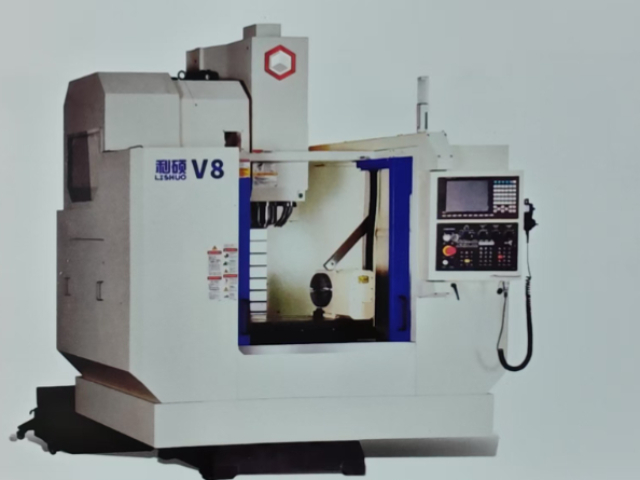
V8加工中心的刀库系统是实现自动化加工的关键部件之一,其容量、换刀速度直接影响设备的加工效率与自动化水平。目前主流的V8加工中心多配备24把刀具容量的圆盘式刀库,部分高级机型可根据需求升级至30把或40把刀具容量,能够适配多种加工工艺的刀具需求,无需人工频繁更换刀具,实现多工序连续加工。刀库采用肩部承载式设计,与机身分开安装,避免了刀库运行时的振动对加工精度产生的影响,同时保障了Z轴的几何精度与运行稳定性。换刀系统采用凸轮式换刀机构,换刀时间可缩短至1.8秒,换刀动作平稳、精确,减少了换刀过程中的刀具损耗与定位误差,确保了加工过程的连续性。此外,刀库配备刀具检测装置,可实时检测刀具的磨损、断裂情况,及时发出报警信号,避免因刀具问题导致零件报废或设备损坏,提升了加工的安全性与可靠性。V8 加工中心的丝杆导轨经优化,提升机床刚性、稳定性与实用性。江苏钻攻v8加工中心
利硕 V8 自适应技术调切削参数,降废品率,追求高质量加工可联系我们。江苏精加工v8加工中心零售价
日常维护与保养是延长 V8 加工中心使用寿命、保证加工精度的关键,需制定详细的维护计划,按周期进行维护操作。每日维护,清理加工区域的切屑和油污,检查各导轨面的润滑情况,确保润滑油均匀分布,检查冷却液的清洁度,及时更换浑浊的冷却液,检查刀具和刀夹的磨损情况,及时更换损坏的刀具,记录机床的运行时间、加工零件数量等数据。每周维护,检查主轴锥孔的清洁度和磨损情况,用干净的棉布擦拭锥孔,去除油污和切屑,检查刀库的运行情况,包括换刀速度、定位精度和刀具夹紧力,检查各轴的防护罩是否完好,有无破损或变形,检查液压系统和气动系统的泄漏情况,及时紧固松动的接头。每月维护,检查润滑油箱和液压油箱的油质,若油质变差需及时更换,检查各轴导轨的磨损情况,通过百分表测量导轨的直线度和平行度,若误差超过允许范围,需进行调整或更换,检查主轴轴承的运行状态,通过听声音或测振动的方式判断轴承是否磨损,检查数控系统的电池电压,若电压过低需及时更换,防止参数丢失。江苏精加工v8加工中心零售价