商机详情 -
上海冲压件抛光作用
自动抛光打磨机从“结构设计、流程优化、能量利用”三方面提升效率。结构上,采用双或多主轴布局,双主轴设备产能较单主轴提升80%以上;部分机型配自动上下料机械臂,上下料时间由30秒缩至10秒,设备利用率超90%。流程上,支持“抛光—打磨”联动,工件无需转移即可完成多道工序,如金属件先粗磨去氧化层,再自动切换轮具精抛,衔接时间≤5秒。能量方面,采用变频电机与节能控制:空载时转速由5000rpm降至1000rpm,能耗降30%;抛光热能经回收用于烘干,减少浪费。综合优化下,单班(8小时)产能可达人工的6–10倍。设备配备的压力传感器可控制抛光力度,通常调节范围 0.1-0.8MPa。上海冲压件抛光作用
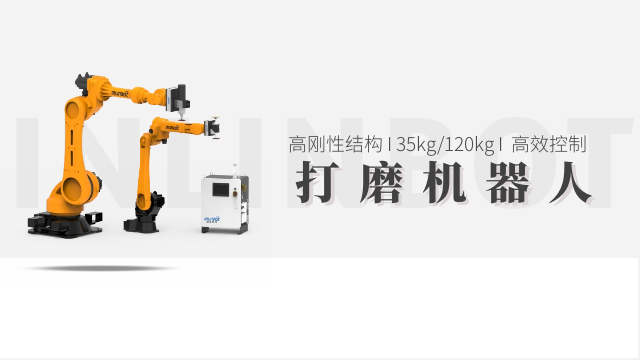
软质抛光工艺的关键在于“低强度作用+材质保护”双重机制,专为橡胶、泡沫、软塑料等软质材料设计,避免抛光过程中工件变形或损伤。其原理是采用超软质抛光载体(如超细纤维布、海绵绒、软质羊毛毡),这类载体硬度通常低于Shore A 15,可产生60%-80%的弹性形变,与软质工件表面接触时无刚性挤压,通过纤维或绒毛的轻微摩擦实现抛光。同时,工艺配备微压控制系统,接触压力严格控制在0.01-0.05MPa,为刚性抛光压力的1/3-1/5,且通过压力传感器实时监测,当压力超过阈值时自动停机,防止工件凹陷或撕裂。配合低速抛光(转速800-2000rpm)与无研磨剂抛光方式(或用纳米级抛光液),形成“软接触-微压力-低转速”的温和抛光体系,既能去除软质工件表面的细微瑕疵(如划痕、毛边),又能完整保留工件原有的柔软质感与形态。福建齿轮抛光解决方案自动抛光打磨机的参数存储功能可保存多类工件抛光方案,方便调用。
铸件去飞边抛光的重心目标是“精细除边+表面精整”双重需求,需兼顾飞边清理效率与铸件本体保护。其技术逻辑围绕“先破边、再修边、后精抛”展开:首先通过刚性磨具(如碳化硅砂轮)快速破除铸件浇口、冒口处的厚飞边(厚度2-8mm),利用高速旋转(转速3000-5000rpm)产生的切削力切断飞边与铸件本体的连接,同时控制切削深度(通常0.5-1mm),避免损伤铸件基体;随后切换柔性磨具(如树脂砂轮)进行修边,去除残留的薄飞边(厚度0.1-0.5mm)与毛刺,压力控制在0.2-0.4MPa,确保飞边清理彻底且铸件表面无划痕;通过抛光轮进行精抛,降低表面粗糙度(从Ra3.2μm降至Ra0.8μm以下),形成“粗破-精修-抛光”的完整技术链,既解决传统人工去飞边效率低、易伤工件的问题,又满足铸件后续装配或外观的表面质量要求。
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径2-5mm,壁厚0.5-1mm)抛光需“无菌化+低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌),压力0.01-0.02MPa,转速800-1000rpm,抛光后通过无菌水冲洗(水温30-40℃)去除残留杂质,确保导管内壁光滑无毛刺,避免使用时损伤人体组织。消费电子行业中,软质硅胶手机壳抛光需“高光洁度+无划痕”,采用抗静电海绵绒抛光轮,配合纳米级硅胶特用抛光液(浓度5%-10%),压力0.02-0.03MPa,转速1200-1500rpm,抛光后表面光泽度达70-80度,且无静电吸附灰尘。日用品行业中,海绵清洁块抛光需“保形性+透气性”,选用带透气孔的海绵绒抛光轮,压力0.02-0.03MPa,转速1000-1200rpm,抛光后检查海绵孔隙是否通畅,确保不影响清洁吸水功能,同时表面柔软度保持不变(Shore 00 30-40)。自动抛光打磨机适用于金属、塑料、木材、石材等多种材质工件加工。
柔性抛光需针对工件形态差异制定差异化策略,确保效果均匀。薄壁件(厚度0.5–2mm金属片)采用“低压力+高柔性载体”:压力0.03–0.08MPa,选用海绵轮,配合真空吸附防变形,转速降至2000–3000rpm,避免震颤。异形件(带复杂凹槽零件)采取“分段抛光+可变形载体”:先用小型柔性头(直径3–8mm)处理狭小区域,压力0.08–0.12MPa;再用大轮处理平面,压力0.12–0.15MPa,路径结合往复与螺旋式,消除盲区。曲面件(如球形工件)依赖多轴机构带动柔性轮绕工件旋转,压力随曲率动态调整(凸面0.08MPa,凹面0.12MPa),选用弧形羊毛轮,确保贴合,防止局部不均。设备的防尘罩可减少抛光粉尘扩散,保护车间环境与操作人员健康。河南铝件抛光厂家推荐
自动抛光打磨机的折旧年限一般为 5-8 年,与使用频率和维护质量相关。上海冲压件抛光作用
曲面抛光工具的选型需严格匹配曲面形态、材质与抛光要求,形成“工具形态—磨料类型—结合剂特性”的三维适配体系。从形态看,球面适配球形或弧形抛光轮(直径5–20mm),柱面适配圆柱形或锥形抛光轮(长度10–50mm),自由曲面则使用可变形柔性抛光轮(如海绵材质,变形量5–10mm)。从磨料类型看,金属曲面(如不锈钢、铝合金)粗抛选用氧化铝磨料(粒度80#–120#),精抛采用氧化铬磨料(粒度400#–800#);非金属曲面(如塑料、陶瓷)粗抛用碳化硅磨料(120#–240#),精抛则用氧化硅磨料(800#–1200#)。结合剂方面,刚性曲面(金属、陶瓷)适配树脂结合剂以保持工具形状稳定;柔性曲面(塑料、复合材料)宜用橡胶结合剂,提升贴合能力。此外,抛光工具需具备良好散热性能,例如金属抛光轮常设散热孔,防止热量积聚损伤工件表面。上海冲压件抛光作用