商机详情 -
北京3c电子抛光生产厂家
曲面抛光工艺通过多重精度保障技术,确保抛光后轮廓精度与表面质量达标。定位精度方面,采用真空吸附或定制夹具固定工件,使夹具基准与曲面模型基准重合误差≤0.02mm,并通过视觉系统实时校正位置,补偿装夹偏差至±0.1mm以内。轨迹精度由光栅尺闭环控制多轴联动机构实现,位置反馈分辨率达0.001mm,路径偏差控制在±0.005mm内。压力控制依赖六维力传感器(精度±0.01N)配合PID算法动态调节,压力波动范围不超过±0.01MPa,避免因压力不均造成粗糙度差异。质量检测环节,使用白光干涉仪测量表面粗糙度(精度±0.001μm),三坐标测量仪检测曲面轮廓度(精度±0.005mm),确保批次一致性,不合格率控制在0.5%以下。自动抛光打磨机的故障诊断系统可快速定位故障,缩短维修时间。北京3c电子抛光生产厂家
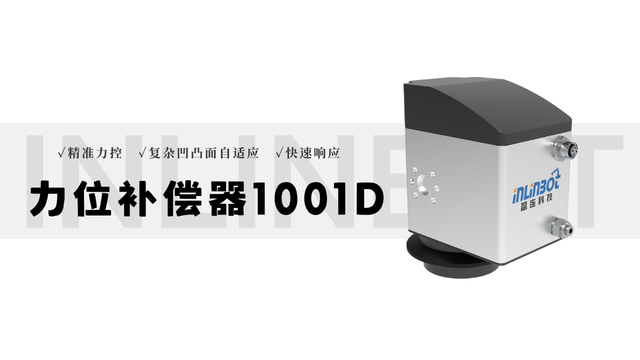
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用“麻轮+棕刚玉抛光膏”组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧化层,抛光过程中需添加防锈剂,防止抛光后工件生锈;铝合金材质质地较软,适配“棉布轮+白刚玉抛光膏”,白刚玉磨料韧性好,避免抛光时产生铝屑粘连,同时控制抛光温度≤60℃,防止铝合金表面出现黑斑。塑料材质(如ABS、PC)抛光需采用“海绵轮+氧化硅抛光膏”,海绵轮柔软度高,可贴合塑料曲面,氧化硅抛光膏粒度细(1-5μm),避免划伤塑料表面;抛光时需搭配冷却风器,实时降温,防止塑料软化变形。石材材质(如大理石、花岗岩)抛光则用“树脂抛光轮+金刚石抛光膏”,金刚石磨料可应对石材高硬度(莫氏硬度5-7),抛光后表面光泽度可达80-90度,满足装饰需求。江苏软质抛光生产厂家自动抛光打磨机的防护栏可防止抛光过程中工件或磨料飞溅,保障安全。
自动抛光打磨机通过“材质选用、结构强化、防护处理”保障长期耐用。机架采用Q235钢板焊接,经时效处理,硬度HB180–220,抗变形强;主轴用40Cr合金钢,调质+表面淬火后硬度HRC55–60,耐磨性翻倍。传动部件用高精度滚珠轴承,寿命超10000小时;同步带为聚氨酯材质内置钢丝芯,抗拉强度提升30%,防断裂。表面静电喷塑,涂层厚80–100μm,耐腐蚀,适用湿度40%–80%环境;电控箱防护等级IP54,防尘防水;夹具等关键件镀铬(厚5–10μm),防锈保精度。多重措施下,设备平均无故障运行时间(MTBF)超5000小时,寿命达8–10年。
对于清漆层、色漆层及哑光漆等不同漆面类型,需分别制定抛光策略,以保护各自表面特性。清漆层(如汽车原厂清漆、钢琴漆)注重光泽提升,采用“中抛+精抛”两阶段:中抛使用2000#抛光剂搭配中密度海绵轮,压力0.08-0.1MPa,转速1800-2000rpm;精抛则用3000#纳米抛光剂与高密度海绵轮,压力0.05-0.08MPa,转速1500-1800rpm,光泽度可达95-100度,平整度误差不超过1μm。色漆层无清漆保护,需采取“超轻抛”方式:使用4000#以上精抛剂与超软海绵轮(Shore A 30-40),转速1200-1500rpm,压力0.03-0.05MPa,去除≤1μm的氧化层,防止褪色或露底。哑光漆(如汽车或家具哑光面)须采用特制含二氧化硅消光颗粒的抛光剂与抛光轮,转速1000-1200rpm,压力0.03-0.05MPa,抛光路径为单向轻扫,避免往复摩擦破坏纹理,完工后60°光泽度仪读数应≤10度,保持原有哑光效果。自动抛光打磨机的抛光轮材质需根据工件材质选择,如金属选钢丝轮。
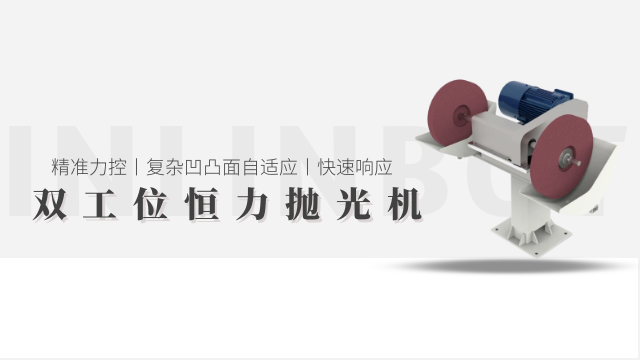
曲面抛光工艺在不同行业应用中需结合场景特性优化工艺要点。汽车行业中,车灯灯罩(PC 材质)曲面抛光需采用 “低温抛光” 策略,转速 3000-4000rpm,压力 0.08-0.12MPa,配合冷却风器(风速 10-15m/s),防止 PC 材质软化变形,抛光后表面光泽度需达 90-95 度。医疗器械行业中,人工关节(钛合金材质)球面抛光需较高精度,采用 “多阶段精抛”,先粗抛(80# 氧化铝磨料)去除加工痕迹,再中抛(400# 氧化铬磨料)优化表面,较后精抛(1200# 金刚石微粉),表面粗糙度控制在 Ra≤0.02μm,确保生物相容性。消费电子行业中,智能手表表盘(蓝宝石材质)曲面抛光需 “低应力抛光”,选用树脂结合剂金刚石抛光轮,转速 5000-6000rpm,压力 0.1-0.15MPa,避免蓝宝石脆性断裂,抛光后表面无划痕、崩边,透光率达 95% 以上。航空航天领域对自动抛光打磨机精度要求高,需确保工件表面高平整度。天津压铸件抛光供应商
自动抛光打磨机适用于金属、塑料、木材、石材等多种材质工件加工。北京3c电子抛光生产厂家
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用 “麻轮 + 棕刚玉抛光膏” 组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧化层,抛光过程中需添加防锈剂,防止抛光后工件生锈;铝合金材质质地较软,适配 “棉布轮 + 白刚玉抛光膏”,白刚玉磨料韧性好,避免抛光时产生铝屑粘连,同时控制抛光温度≤60℃,防止铝合金表面出现黑斑。塑料材质(如 ABS、PC)抛光需采用 “海绵轮 + 氧化硅抛光膏”,海绵轮柔软度高,可贴合塑料曲面,氧化硅抛光膏粒度细(1-5μm),避免划伤塑料表面;抛光时需搭配冷却风器,实时降温,防止塑料软化变形。石材材质(如大理石、花岗岩)抛光则用 “树脂抛光轮 + 金刚石抛光膏”,金刚石磨料可应对石材高硬度(莫氏硬度 5-7),抛光后表面光泽度可达 80-90 度,满足装饰需求。北京3c电子抛光生产厂家