商机详情 -
福建电动抛光工艺
碳纤维件抛光易出现 “树脂发黄、纤维裸露、表面发雾” 三类缺陷,需针对性解决。树脂发黄多因温度过高或抛光剂残留:若为温度导致,需降低转速(减少 300rpm)、增加冷却风器(风速 10-15m/s),同时缩短单次抛光时间(从 3 分钟 /㎡降至 2 分钟 /㎡);若为抛光剂残留,需用异丙醇重新擦拭,去除残留抛光剂,再用干净布轮轻抛 1 分钟。纤维裸露源于过度抛光或树脂层过薄:轻度裸露(面积≤1mm²)可涂抹透明树脂修复,固化后轻抛;重度裸露(面积>1mm²)需重新铺设碳纤维布并灌注树脂,避免影响结构强度。表面发雾常因抛光剂粒度不当或载体过硬:换用更细粒度抛光剂(如从 2μm 换为 0.5μm),配合超细纤维布轮(纤维直径 5μm 以下),以 0.05MPa 压力轻抛 2 次,每次间隔 1 分钟,利用抛光剂的填充作用消除雾面;同时确保抛光环境湿度≤60%,防止水分导致树脂表面雾化。自动抛光打磨机的生产效率较人工抛光提升 3-5 倍,降低人力成本。福建电动抛光工艺
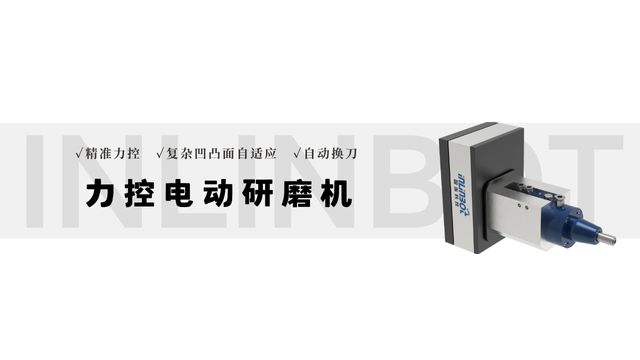
曲面抛光工艺的精细性依赖规范的轮廓数据处理流程,主要分为 “数据采集 - 模型构建 - 路径规划 - 参数匹配” 四步。数据采集阶段,采用高精度激光扫描仪(精度 ±0.005mm)对工件曲面进行全区域扫描,获取点云数据,扫描密度按曲面复杂程度设定,曲率变化大的区域(如球面过渡处)扫描点间距设为 0.1mm,平缓区域设为 0.5mm,确保数据完整性。模型构建阶段,将点云数据导入专业软件(如 UG、Geomagic)进行去噪、拼接,生成网格化曲面模型,误差控制在 ±0.01mm 以内。路径规划阶段,软件根据模型自动生成适配路径,平面过渡曲面采用往复式路径,路径间距 0.3-0.5mm;球面、抛物面等复杂曲面采用螺旋式路径,螺距随曲率半径减小而缩小(如曲率半径 5mm 时螺距设为 0.2mm)。参数匹配阶段,根据曲面区域的曲率差异分配抛光参数,高曲率区域降低转速(3000-5000rpm)、减小压力(0.1MPa),低曲率区域提升转速(5000-8000rpm)、增大压力(0.2MPa)。上海金属抛光哪个品牌好高温合金工件抛光需选用耐高温磨头,避免自动打磨机磨头高温损坏。
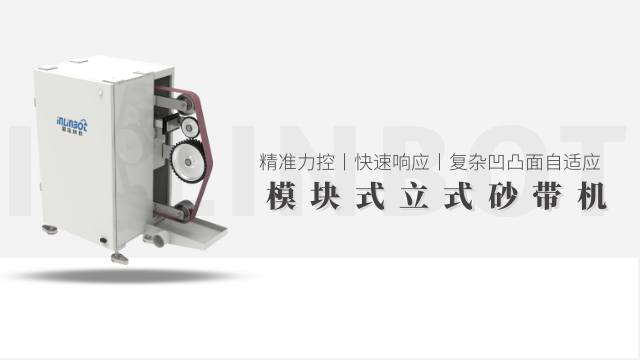
自动抛光打磨机的重心构造围绕 “抛光打磨执行单元、动力驱动系统、定位夹持机构、控制系统” 四大模块展开,各模块协同运作实现高效作业。抛光打磨执行单元配备可快速更换的抛光轮与打磨头,抛光轮材质根据需求可选羊毛轮、麻轮等,打磨头则适配不同粒度的磨料,且通过快换接口实现 30 秒内更换,重复定位精度达 ±0.02mm。动力驱动系统采用双伺服电机设计,分别驱动抛光打磨单元与工件传动机构,电机转速可在 3000-8000rpm 无级调节,扭矩输出稳定,确保抛光打磨力度均匀。定位夹持机构包含机械夹具与真空吸附两种形式,机械夹具适用于规则工件,夹持力可通过气压调节(0.3-0.6MPa);真空吸附针对薄壁、异形工件,避免夹持变形。控制系统作为重心中枢,通过 PLC 编程实现各模块联动,实时采集转速、压力、温度等数据,当参数异常时自动调整,保障设备稳定运行。
软质抛光工艺与柔性抛光工艺虽均强调 “柔性”,但在适用对象、工艺强度、材料选择上存在本质差异。适用对象上,柔性抛光主要针对金属、硬质塑料等刚性 / 半刚性工件的复杂形态处理,软质抛光则专为软质材料工件(硅胶、海绵、软塑料)设计,二者适配的工件材质硬度差异达 Shore A 30 以上。工艺强度上,柔性抛光压力 0.05-0.18MPa、转速 2000-6000rpm,需配合研磨剂实现切削效果;软质抛光压力 0.01-0.05MPa、转速 800-2000rpm,多采用无研磨剂或纳米级抛光液,通过轻微摩擦实现表面优化,强度为柔性抛光的 1/3-1/4。材料选择上,柔性抛光载体硬度 Shore A 20-70(如羊毛轮、柔性树脂轮),具备一定切削能力;软质抛光载体硬度低于 Shore A 15(如超细纤维布、海绵绒),无切削能力,起表面清洁与光泽提升作用。此外,软质抛光需额外关注工件温度与形变控制,柔性抛光则更侧重形态适配,二者工艺目标与控制重点截然不同。航空航天领域对自动抛光打磨机精度要求高,需确保工件表面高平整度。
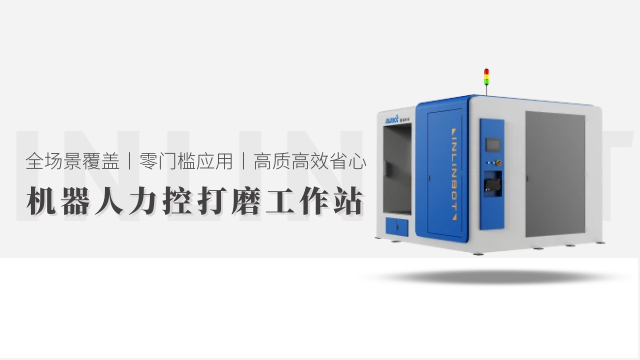
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免飞边粘连),转速 3500-4000rpm,压力 0.3-0.4MPa;精抛选用 240# 氧化铝抛光轮,配合中性抛光液,防止灰铸铁表面生锈,表面粗糙度可稳定在 Ra1.2-Ra0.8μm。球墨铸铁(硬度 HB220-280)飞边韧性较高,粗除边需选用 60#-80# 白刚玉砂轮(韧性磨料耐冲击),转速 4000-4500rpm,压力 0.4-0.5MPa,确保有效切断飞边;精抛选用 320# 树脂结合剂抛光轮,降低转速至 2500-3000rpm,避免球墨铸铁表面出现氧化黑斑。合金铸铁(硬度 HB300-350)飞边硬度高,需采用 “双砂轮组合” 粗除边:先用 46# 锆刚玉砂轮破除飞边根部,再用 80# 白刚玉砂轮修整,转速 4500-5000rpm,压力 0.5-0.6MPa;精抛选用 400# 金刚石微粉抛光轮,配合冷却系统(冷却液流量 8-10L/min),防止抛光过热导致材料性能变化。自动抛光打磨机的上下料方式有传送带式、机械臂抓取式等多种类型。上海去毛刺抛光厂家
针对曲面工件,自动抛光打磨机可通过多轴联动实现曲面均匀抛光。福建电动抛光工艺
曲面抛光工艺的重心在于 “轮廓贴合 + 动态参数调节”,通过多维度协同机制实现对曲面工件的均匀抛光。其原理是先通过激光扫描或三维建模获取曲面的精确轮廓数据(如曲率半径、弧长、凹凸形态),再根据数据规划抛光路径与参数。抛光过程中,抛光头搭载在多轴联动机构上,可沿曲面法线方向实时调整姿态,确保抛光轮与曲面保持恒定接触角度(通常 15°-30°);同时,压力传感器实时监测接触力,针对凸面区域自动降低压力(0.1-0.15MPa),防止过度抛光,凹面区域适当提升压力(0.15-0.2MPa),避免漏抛。配合抛光轮的高速旋转(转速 3000-8000rpm)与轨迹的螺旋式覆盖,形成 “轮廓适配 - 角度跟随 - 压力调节” 的三重保障,解决传统平面抛光对曲面处理时易出现的 “边缘过抛、凹陷漏抛” 问题。福建电动抛光工艺