商机详情 -
国产抛光厂家
柔性抛光工艺在不同行业应用中需结合场景特性优化工艺细节。消费电子行业中,手机中框(铝合金材质)抛光需采用 “多阶段柔性抛光”,先粗抛(海绵轮 + 120# 氧化铝膏,压力 0.15MPa,转速 4000rpm)去除加工痕迹,再精抛(羊毛轮 + 400# 氧化铬膏,压力 0.08MPa,转速 2500rpm),较后超精抛(棉布轮 + 800# 氧化硅膏,压力 0.05MPa,转速 2000rpm),确保表面粗糙度 Ra≤0.05μm,满足高光效果需求。医疗器械行业中,手术器械(不锈钢材质)抛光需 “低压力 + 高洁净度”,选用羊毛轮 + 医用级抛光膏,压力 0.08-0.12MPa,转速 3000-4000rpm,抛光后需超声波清洗(温度 50-60℃,时间 10-15 分钟),去除残留抛光膏,确保无菌要求。家具行业中,木质家具抛光需 “柔性载体 + 低温抛光”,选用棉布轮 + 蜂蜡,压力 0.05-0.08MPa,转速 2000-2500rpm,避免高温导致木材开裂,抛光后表面光泽度需达 60-80 度,提升家具质感。设备的工件夹持装置需调节松紧度,过紧易损伤工件,过松影响精度。国产抛光厂家
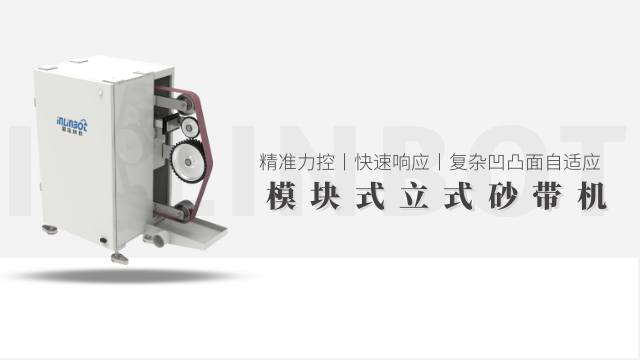
自动抛光工艺依托 “机械传动 + 智能控制” 实现工件表面的自动化精整,重心原理是通过抛光头高速旋转(转速 3000-8000rpm),带动抛光材料(如抛光轮、抛光膏)与工件表面产生可控摩擦,去除表面微小划痕、氧化层,形成光滑镜面效果。完整流程分为 “预处理 - 粗抛 - 精抛 - 后处理” 四步:预处理阶段,用清洗剂清理工件表面油污、杂质,避免抛光时杂质嵌入表面;粗抛采用硬度较高的抛光轮(如麻轮)配合粗粒度抛光膏(如氧化铝抛光膏),去除工件表面明显瑕疵,表面粗糙度从 Ra1.6μm 降至 Ra0.4μm;精抛选用软质抛光轮(如羊毛轮)搭配细粒度抛光膏(如氧化铬抛光膏),进一步降低粗糙度至 Ra0.02-0.1μm;后处理用清水冲洗工件,去除残留抛光膏,较后烘干或晾干。整个流程通过 PLC 控制系统自动衔接,抛光头运动轨迹、转速、压力等参数实时可调,实现标准化作业。国产抛光厂家设备的防尘罩可减少抛光粉尘扩散,保护车间环境与操作人员健康。
曲面抛光工艺通过多重精度保障技术,确保曲面抛光后的轮廓精度与表面质量。首先是定位精度保障,采用真空吸附或特用夹具固定工件,夹具定位基准与曲面模型基准重合度误差≤0.02mm,同时通过视觉定位系统实时校准工件位置,补偿装夹误差(±0.1mm 以内)。其次是轨迹精度保障,采用光栅尺闭环控制多轴联动机构,位置反馈分辨率达 0.001mm,确保抛光路径与规划轨迹偏差≤±0.005mm。再者是压力精度保障,搭载六维力传感器(精度 ±0.01N),配合 PID 算法动态调节压力,压力波动范围控制在 ±0.01MPa 以内,避免因压力不均导致表面粗糙度差异。较后是质量检测保障,抛光后采用白光干涉仪检测表面粗糙度(精度 ±0.001μm),三坐标测量仪检测曲面轮廓度(精度 ±0.005mm),确保每批次工件精度达标,不合格率控制在 0.5% 以下。
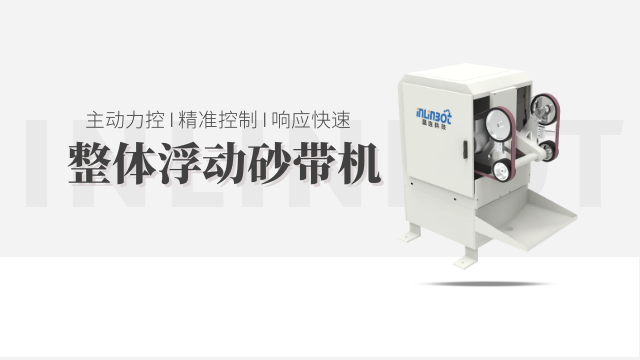
浮动抛光工艺的重心在于 “柔性浮动 + 动态压力调节”,通过浮动机构与压力控制系统协同,实现对复杂工件表面的均匀抛光。其原理是将抛光头搭载在具备弹性缓冲的浮动支架上,支架内置气压或液压驱动组件,可根据工件表面轮廓变化自动调整抛光头的接触角度与压力。当抛光头接触工件凸起区域时,浮动机构压缩缓冲组件(如弹簧、气囊),自动降低接触压力(从 0.2MPa 降至 0.08MPa),避免过度抛光;接触凹陷区域时,缓冲组件复位,压力回升至设定值(0.15-0.2MPa),确保凹陷处充分抛光。同时,抛光头随工件曲面进行多维度自适应旋转,旋转角度范围可达 ±15°,配合高速旋转(转速 4000-8000rpm)的抛光轮,形成 “压力自适应 + 角度跟随” 的双重浮动机制,彻底解决传统固定抛光易出现的局部漏抛、过抛问题。设备的橡胶工件抛光需选用软质磨头,避免自动打磨机损伤橡胶表面。
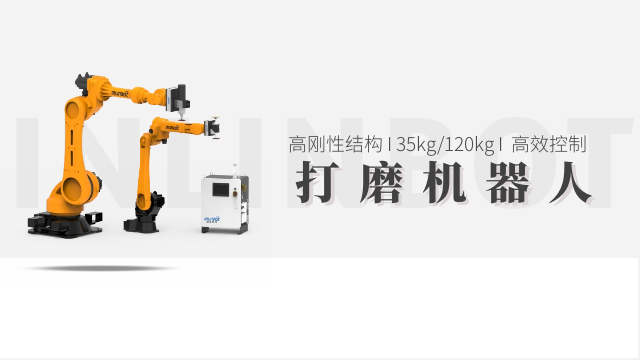
碳纤维件抛光易出现 “树脂发黄、纤维裸露、表面发雾” 三类缺陷,需针对性解决。树脂发黄多因温度过高或抛光剂残留:若为温度导致,需降低转速(减少 300rpm)、增加冷却风器(风速 10-15m/s),同时缩短单次抛光时间(从 3 分钟 /㎡降至 2 分钟 /㎡);若为抛光剂残留,需用异丙醇重新擦拭,去除残留抛光剂,再用干净布轮轻抛 1 分钟。纤维裸露源于过度抛光或树脂层过薄:轻度裸露(面积≤1mm²)可涂抹透明树脂修复,固化后轻抛;重度裸露(面积>1mm²)需重新铺设碳纤维布并灌注树脂,避免影响结构强度。表面发雾常因抛光剂粒度不当或载体过硬:换用更细粒度抛光剂(如从 2μm 换为 0.5μm),配合超细纤维布轮(纤维直径 5μm 以下),以 0.05MPa 压力轻抛 2 次,每次间隔 1 分钟,利用抛光剂的填充作用消除雾面;同时确保抛光环境湿度≤60%,防止水分导致树脂表面雾化。汽车制造领域常用自动抛光打磨机处理车身、零部件表面划痕与毛刺。山东去毛刺抛光厂家
自动抛光打磨机的防护栏可防止抛光过程中工件或磨料飞溅,保障安全。国产抛光厂家
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免飞边粘连),转速 3500-4000rpm,压力 0.3-0.4MPa;精抛选用 240# 氧化铝抛光轮,配合中性抛光液,防止灰铸铁表面生锈,表面粗糙度可稳定在 Ra1.2-Ra0.8μm。球墨铸铁(硬度 HB220-280)飞边韧性较高,粗除边需选用 60#-80# 白刚玉砂轮(韧性磨料耐冲击),转速 4000-4500rpm,压力 0.4-0.5MPa,确保有效切断飞边;精抛选用 320# 树脂结合剂抛光轮,降低转速至 2500-3000rpm,避免球墨铸铁表面出现氧化黑斑。合金铸铁(硬度 HB300-350)飞边硬度高,需采用 “双砂轮组合” 粗除边:先用 46# 锆刚玉砂轮破除飞边根部,再用 80# 白刚玉砂轮修整,转速 4500-5000rpm,压力 0.5-0.6MPa;精抛选用 400# 金刚石微粉抛光轮,配合冷却系统(冷却液流量 8-10L/min),防止抛光过热导致材料性能变化。国产抛光厂家