商机详情 -
六合区废水蒸发器
化工废水蒸发器应对复杂组分母液处理
唯恒塬环保废水蒸发器适配化工行业各类反应母液、精馏残液、洗涤废水等复杂组分废水,可耐受高粘度、高结晶、易起泡物料,在有机化工、无机化工、精细化工场景中保持连续运行。设备采用大流量循环泵与防堵设计,减少停机维护频次,在长周期运行中保持蒸发效率稳定。系统可将废水高度浓缩,减少委外处置量,同时回收可用水资源,降低企业综合处理成本。设备主体耐酸碱、耐高温,适配多种化学环境,搭配消泡、除沫结构提升运行稳定性。在多个化工园区项目中,该设备帮助企业实现废水稳定达标与减量目标,为连续化生产提供可靠保障。 废水蒸发器具备液位实时显示功能,便于监控废水处理进度与剩余量。六合区废水蒸发器
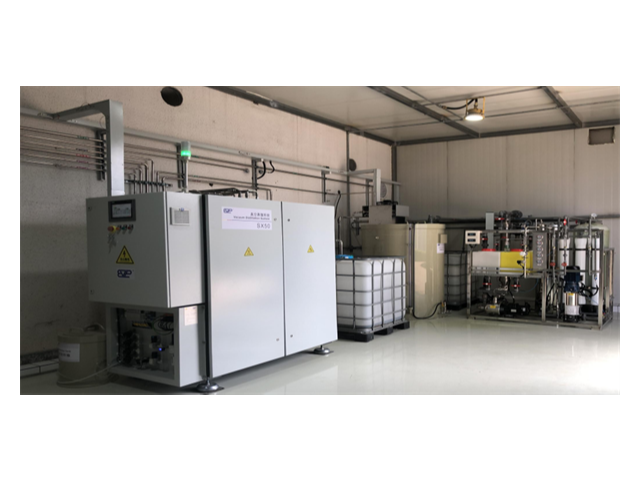
电镀行业的含镍、铬废水处理中,唯恒塬环保科技(苏州)有限公司的MVR耦合重金属吸附蒸发器表现突出。电镀废水含重金属离子,毒性高、可生化性差,传统处理方法重金属去除率低,易造成二次污染。该设备将MVR蒸发技术与重金属吸附工艺相结合,先通过吸附剂去除废水中的重金属离子,再进行蒸发浓缩结晶。重金属吸附率超99%,浓缩后的残液经固化处理后安全处置,冷凝水可回用于电镀漂洗工序。设备运行自动化程度高,可实时监控重金属浓度,确保出水达标。某电镀企业应用后,每年减少重金属排放数吨,水资源回用率超95%,大幅降低了环保成本和水资源消耗。六合区废水蒸发器废水蒸发器采用高效蒸汽回收系统,回收多余蒸汽,进一步降低能耗。
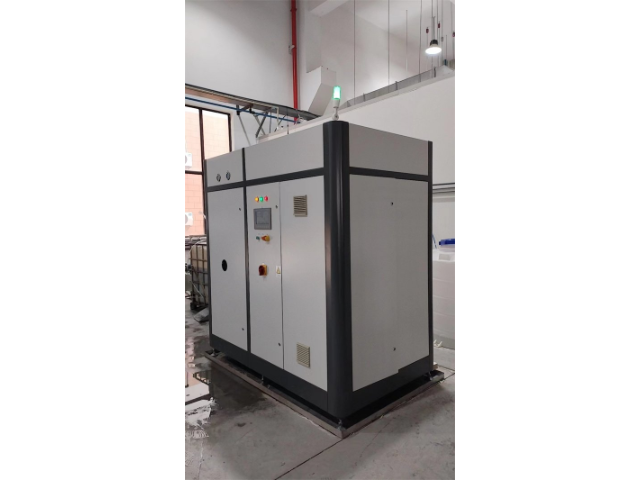
唯恒塬环保全自动废水蒸发器采用 PLC 加触摸屏控制模式,覆盖进料、预热、蒸发、浓缩、排料、维护等全过程自动化,可实现 24 小时无人值守运行。设备实时监测温度、压力、流量、液位等关键指标,异常情况可自动提醒并执行保护动作,保障设备运行安全。系统支持数据记录、导出与远程查看,方便企业管理与环保台账整理。自动化运行可减少人工操作误差,维持蒸发效率稳定,降低运维人力成本。在各类连续生产型企业中,设备以高度自动化与运行稳定性,帮助企业提升治理效率。
唯恒塬环保农药废水蒸发器针对农药、除草剂、杀菌剂生产产生的高COD、高盐、含毒性有机物废水设计,可处理COD浓度在20000-100000mg/L的废水,单台设备日处理量可达12-60吨。设备采用密闭式蒸发结构,减少有毒有机物挥发,保障操作环境安全,同时采用防粘壁与消泡设计,降低有机物焦化与泡沫外溢概率。系统可将农药废水浓缩至原体积的10%以下,浓缩液便于后续合规处置,冷凝水经深度处理后可回用于生产,提升水资源循环利用率。设备耐受农药废水的强腐蚀性与高毒性工况,维护间隔可达4个月以上,搭配故障预警功能,降低运维成本,在多个农药生产企业项目中稳定运行。废水蒸发器可处理含有机溶剂废水,蒸发过程中溶剂可回收,减少浪费。
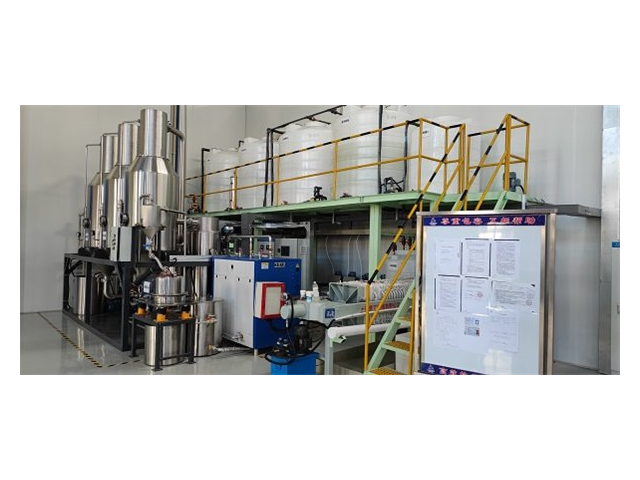
废水蒸发器配套资源化回收提升经济效益
唯恒塬环保废水蒸发器在处理废水同时可实现盐类、金属离子、有用物料等资源化回收,结晶盐纯度可达98%以上,在化工、锂电、电镀等行业创造附加收益。设备将废水中可用物质浓缩富集,便于后续回收与再利用,同时冷凝水回用于生产,双重降低企业成本。在多个资源回收项目中,设备年回收价值可达数十万元至百万元级别,有效抵消运行费用。设备运行稳定、回收效率可控,配套自动排盐、脱水、干燥结构,提升资源化流程连续性,成为企业降本增效与环保达标兼顾的实用方案。 废水蒸发器设备使用寿命长,正常维护下可使用8-12年,性价比高。盱眙高盐废水蒸发器热泵
废水蒸发器维护简单,易损件采购便捷,更换快速,不影响生产进度。六合区废水蒸发器
负压废水蒸发器提升安全性降低运行风险
唯恒塬环保负压废水蒸发器在密闭负压环境下运行,蒸发温度更低、操作更安全,适合易燃易爆、易挥发组分废水处理场景。设备运行压力可控,可降低物料沸腾温度,减少挥发性物质逸散,提升车间操作安全等级。整机配备超压保护、液位保护、温度联锁等多重安全机制,在异常状态下自动响应。设备适配化工、医药、涂料等行业特殊废水处理,在长周期运行中保持稳定与安全。在多个高危工艺配套废水处理项目中,该设备以稳定负压运行与多重安全设计,成为企业安全环保治理的可靠选择。 六合区废水蒸发器