商机详情 -
福建改性醇真空蒸馏回收机
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,真空蒸馏回收机蒸馏温度可控,适配不同沸点溶剂,避免高温导致溶剂分解变质。福建改性醇真空蒸馏回收机
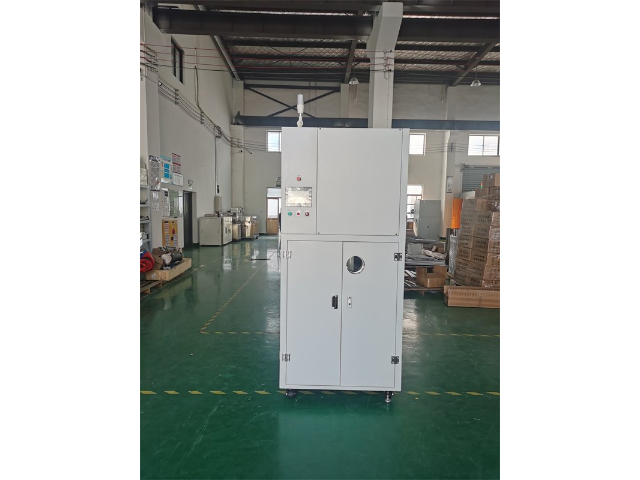
工业机器人减速器轴承清洗中,会使用含煤油的精密清洗溶剂,这类废溶剂含有金属粉末和润滑脂,传统回收设备难以去除金属粉末,导致轴承磨损加剧。真空蒸馏回收机采用 “金属粉末磁选 + 润滑脂分解 + 真空蒸馏” 工艺:通过高了强度磁选机分离金属粉末(含铁成分),分离效率达 99.9%;加入润滑脂分解剂,将其分解为小分子物质;蒸馏阶段控制真空度在 - 0.085MPa、温度在 150℃,实现煤油回收,同时配备颗粒计数器,确保粉末含量低于 0.0001%。某机器人企业应用该设备后,煤油回收率达 90%,每年节省溶剂成本约 55 万元,轴承使用寿命延长 30%,减速器传动精度提升,减少机械危废排放约 25 吨,符合工业机器人高耐用性要求。福建防爆真空蒸馏回收机装置真空蒸馏回收机采用密封式管道设计,无溶剂泄漏,符合安全生产规范。
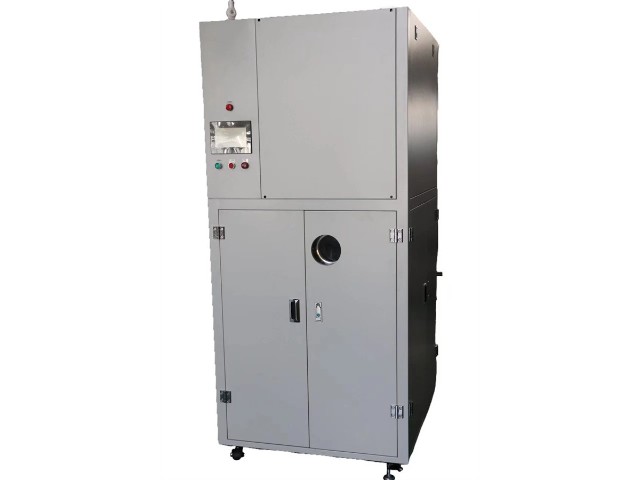
出色医疗器械(如人工关节)钛合金表面喷砂后清洗中,会使用含乙醇的精密清洗溶剂,这类废溶剂含有钛合金砂粒(粒径通常为 5-50μm)和油污,若砂粒未彻底去除,会导致后续表面处理工序出现划痕缺陷。真空蒸馏回收机采用 “多级砂粒分离 + 真空蒸馏 + 精密过滤” 工艺:首级通过旋风分离器分离大粒径砂粒(≥20μm),分离效率达 98%;第二级采用袋式过滤器分离中粒径砂粒(5-20μm),过滤精度达 5μm;蒸馏阶段控制真空度在 - 0.09MPa、蒸馏温度在 40℃,实现乙醇高效回收;之后通过 0.2μm 的聚四氟乙烯滤膜进行精密过滤,去除微小油污和残留砂粒。某医疗器械企业引入该设备后,回收乙醇中砂粒含量低于 0.0001%,油污含量低于 0.001%,用于人工关节清洗后,钛合金表面粗糙度 Ra 值稳定在 0.1μm 以内,无划痕缺陷,产品合格率从原来的 96% 提升至 99.8%。设备运行数据显示,乙醇回收率达 93%,每年节省溶剂成本约 55 万元,减少含砂粒危废排放约 25 吨,为出色医疗器械生产提供了可靠的清洗保障。
新能源光伏组件背板(含氟薄膜)生产中,会使用含氟溶剂的涂覆液,这类溶剂价格昂贵且具有强腐蚀性,传统回收设备因材质不耐腐蚀,使用寿命只 1-2 年。真空蒸馏回收机采用 “耐腐材质 + 氟化物回收 + 真空蒸馏” 工艺:主要蒸馏腔体、管道及阀门均采用哈氏合金 C276 材质,该材质在常温至 120℃范围内对氟化物具有优异耐腐蚀性;通过低温真空蒸馏(温度控制在 60-70℃,真空度 - 0.095MPa)避免氟溶剂高温分解;配备氟化物在线检测装置,确保回收溶剂纯度达 99.9%。某光伏材料企业应用该设备后,氟溶剂回收率达 92%,每年节省采购成本约 120 万元,设备使用寿命延长至 5 年以上,回收溶剂用于背板涂覆后,薄膜耐候性符合 IEC 61730-2016 标准,在户外暴晒 5 年后仍保持良好绝缘性能,减少含氟危废排放约 45 吨,助力光伏组件长期稳定运行。真空蒸馏回收机运行无振动,避免影响车间其他精密设备正常工作。
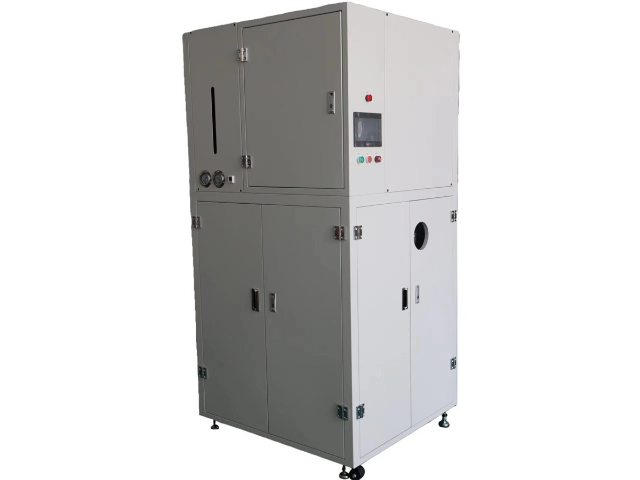
医用输液袋用聚氯乙烯(PVC)粒子生产中,粒子清洗会使用含二氯甲烷的溶剂,这类溶剂挥发性强、毒性高,传统回收设备密封不严导致溶剂挥发损失大,既增加成本又危害操作人员健康。真空蒸馏回收机采用 “全密闭回收系统 + 低温冷凝 + 毒性控制” 设计:设备进料、蒸馏、出料全程在密闭不锈钢系统中进行,采用磁力驱动泵避免轴封泄漏;冷凝系统采用 - 10℃冷冻盐水,冷凝效率达 99.5%,减少溶剂挥发;同时在操作区域设置有毒气体检测传感器,实时监控二氯甲烷浓度,浓度超标时自动报警并启动排风系统,确保操作人员接触浓度低于国家职业接触限值(200mg/m³)。某医用 PVC 粒子企业应用该设备后,二氯甲烷回收率达 93%,每年节省溶剂成本约 55 万元,溶剂挥发损失率从传统设备的 12% 降至 1.5%,操作区域二氯甲烷浓度稳定在 50mg/m³ 以下,回收溶剂用于 PVC 粒子清洗后,粒子纯度符合医用标准,无溶剂残留超标问题,保障医用输液袋的使用安全,符合医药行业严苛的生产要求。真空蒸馏回收机具备超温、超压报警功能,突发异常自动停机,保障设备与人身安全。河南清洗剂真空蒸馏回收机生产公司
真空蒸馏回收机机身重量≤150kg,人工即可搬运,安装灵活便捷。福建改性醇真空蒸馏回收机
农药中间体生产过程中,废溶剂含有有毒有害杂质,处理不当会对操作人员健康和环境造成威胁。真空蒸馏回收机采用全密闭负压运行系统,有效防止有毒气体泄漏,保障操作人员安全,同时配备了尾气处理装置,对蒸馏过程中产生的少量尾气进行净化处理后排放。某农药中间体企业使用该设备后,车间有毒气体浓度远低于国家限值标准,废溶剂回收率达 92%,回收的溶剂重新用于生产,每年为企业节省成本约 60 万元,同时减少了有害废弃物排放,符合化工行业安全环保生产要求。福建改性醇真空蒸馏回收机