商机详情 -
吴中区进口真空蒸馏回收机优势
新能源光伏组件接线盒灌封胶生产中,真空蒸馏回收机除实现环氧树脂溶剂高效回收外,还针对石英砂填料易沉积的问题,优化水力旋流器的转速与导流结构,使石英砂分离效率进一步提升至 99.8%。同时,在蒸馏塔底部增设残渣自动排出装置,避免环氧单体残留结块堵塞。某光伏组件企业应用升级后的设备后,不只环氧树脂溶剂回收率稳定在 91%,还实现石英砂的二次利用,每年额外创造填料成本节约约 15 万元,灌封后的接线盒在 - 40℃至 85℃的极端温度循环测试中,绝缘性能无明显衰减,完全符合 IEC 61730-2016 标准,减少电子危废排放约 38 吨。真空蒸馏回收机自动化程度高,一键启动完成进料、蒸馏、分离、出料全流程作业。吴中区进口真空蒸馏回收机优势
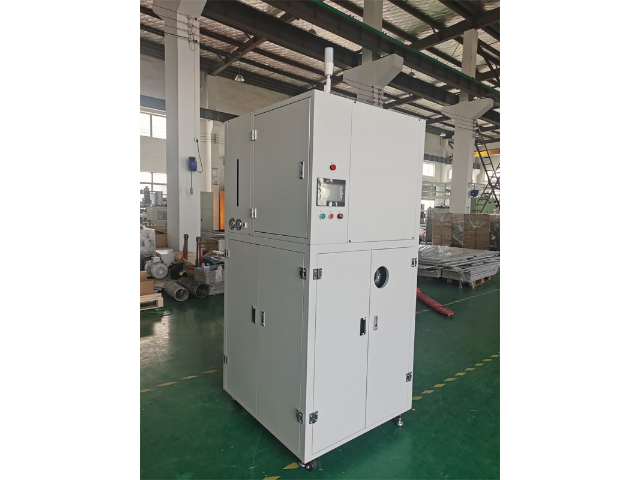
工业物联网(IIoT)传感器外壳防水处理中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有硅烷水解物和塑料碎屑,传统回收设备难以分离硅烷水解物,导致回收溶剂用于防水处理时,传感器外壳防水性能下降。真空蒸馏回收机针对硅烷溶剂特点,采用 “水解物分离 + 真空蒸馏 + 干燥除水” 系统:先通过酸性树脂吸附柱分离硅烷水解物,去除率达 99%;蒸馏阶段采用减压蒸馏,将溶剂含水量降至 0.01% 以下;之后通过分子筛干燥装置进一步除水,确保溶剂干燥度。某 IIoT 传感器企业应用该设备后,回收溶剂中硅烷水解物含量低于 0.001%,含水量低于 0.008%,用于传感器外壳防水处理后,外壳防水等级达 IP68 标准,在 1 米水深环境下浸泡 24 小时无渗水现象。该设备每年为企业节省溶剂成本约 55 万元,减少传感器防水处理废溶剂排放约 25 吨,保障工业传感器在恶劣环境下稳定工作。吴中区进口真空蒸馏回收机优势真空蒸馏回收机无需添加任何辅助药剂,纯物理蒸馏,更环保无二次污染。
新能源汽车氢燃料电池氢气循环泵壳体压铸后清洗中,会使用含氟溶剂的脱脂液,这类废溶剂含有压铸脱模剂和铝镁合金碎屑,传统回收设备因氟溶剂腐蚀材质,设备寿命只 1-2 年。真空蒸馏回收机采用 “耐腐材质升级 + 碎屑分离 + 低温蒸馏” 工艺:主要蒸馏腔体采用哈氏合金 C276 + 聚四氟乙烯复合涂层,耐氟腐蚀性能提升 3 倍;通过气旋分离装置分离金属碎屑,分离效率达 99.6%;蒸馏温度控制在 60℃,真空度 - 0.095MPa,避免氟溶剂高温分解。某燃料电池企业应用该设备后,氟溶剂回收率达 92%,每年节省成本约 90 万元,设备使用寿命延长至 6 年,氢气循环泵壳体脱脂后表面粗糙度 Ra≤0.3μm,符合燃料电池氢气密封性要求,减少含氟危废排放约 38 吨。
出色厨具(如不粘锅)涂层固化后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂层碎屑和油污,传统回收设备难以去除碎屑,导致清洗后厨具表面出现瑕疵。真空蒸馏回收机采用 “涂层碎屑过滤 + 油污吸附 + 真空蒸馏” 系统:通过 2μm 滤网过滤涂层碎屑,分离效率达 99.8%;通过活性白土吸附油污,吸附率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 77℃,实现乙酸乙酯回收,同时配备外观检测仪,确保溶剂无影响涂层的杂质。某厨具企业使用该设备后,乙酸乙酯回收率达 92%,每年节省溶剂成本约 40 万元,不粘锅表面瑕疵率从 8% 降至 0.5%,产品品质提升,减少涂层危废排放约 15 吨,符合出色厨具食品安全标准。真空蒸馏回收机可定制防爆型机型,适配易燃易爆溶剂回收场景。
工业电梯导轨润滑脂加注后清洗中,会使用含煤油的清洗溶剂,这类废溶剂含有润滑脂残渣和金属氧化皮,传统回收设备难以去除氧化皮,导致清洗后导轨出现磨损。真空蒸馏回收机采用 “氧化皮酸洗 + 润滑脂分解 + 真空蒸馏” 系统:先加入弱酸性清洗剂,将金属氧化皮转化为可溶盐;再加入油脂分解酶,将润滑脂分解为脂肪酸和甘油;蒸馏阶段控制真空度在 - 0.088MPa、温度在 150℃,实现煤油回收,同时配备金属离子检测仪,确保回收溶剂中氧化皮残留量低于 0.0001%。某电梯制造企业应用该设备后,煤油回收率达 89%,每年节省成本约 45 万元,电梯导轨磨损率降低 75%,运行噪音从 65dB 降至 52dB,延长导轨使用寿命至 15 年以上,减少机械危废排放约 30 吨,符合电梯运行平稳性与低噪音要求。真空蒸馏回收机可回收医药行业废萃取溶剂,符合GMP卫生管理标准。吴中区进口真空蒸馏回收机优势
真空蒸馏回收机可定制不同材质腔体,适配腐蚀性强的溶剂回收。吴中区进口真空蒸馏回收机优势
新能源光伏组件接线盒灌封胶生产中,会使用含环氧树脂的溶剂,这类废溶剂含有未聚合的环氧单体和石英砂填料,传统回收设备无法分离石英砂,导致回收溶剂用于灌封时绝缘性能下降,且环氧单体易黏附管道。真空蒸馏回收机采用 “石英砂分离 + 环氧单体提纯 + 真空蒸馏” 工艺:通过水力旋流器分离石英砂(利用密度差异分选),分离效率达 99.7%;通过分子蒸馏技术提纯环氧单体,纯度提升至 99.9%;蒸馏阶段控制真空度 - 0.097MPa、温度 110℃,避免环氧单体高温聚合,同时配备绝缘电阻测试仪,确保回收溶剂灌封后接线盒绝缘电阻≥10¹²Ω。某光伏组件企业使用该设备后,环氧树脂溶剂回收率达 91%,每年节省成本约 62 万元,接线盒绝缘失效故障率从 4% 降至 0.2%,在户外高温环境中运行稳定性提升,吴中区进口真空蒸馏回收机优势