商机详情 -
山西减压真空蒸馏回收机系统
出色厨具(如不粘锅)涂层固化后清洗中,会使用含乙酸乙酯的清洗溶剂,这类废溶剂含有涂层碎屑和油污,传统回收设备难以去除碎屑,导致清洗后厨具表面出现瑕疵。真空蒸馏回收机采用 “涂层碎屑过滤 + 油污吸附 + 真空蒸馏” 系统:通过 2μm 滤网过滤涂层碎屑,分离效率达 99.8%;通过活性白土吸附油污,吸附率达 98%;蒸馏阶段控制真空度在 - 0.09MPa、温度在 77℃,实现乙酸乙酯回收,同时配备外观检测仪,确保溶剂无影响涂层的杂质。某厨具企业使用该设备后,乙酸乙酯回收率达 92%,每年节省溶剂成本约 40 万元,不粘锅表面瑕疵率从 8% 降至 0.5%,产品品质提升,减少涂层危废排放约 15 吨,符合出色厨具食品安全标准。真空蒸馏回收机可定制不同容量腔体,适配小批量、大批量溶剂回收需求。山西减压真空蒸馏回收机系统
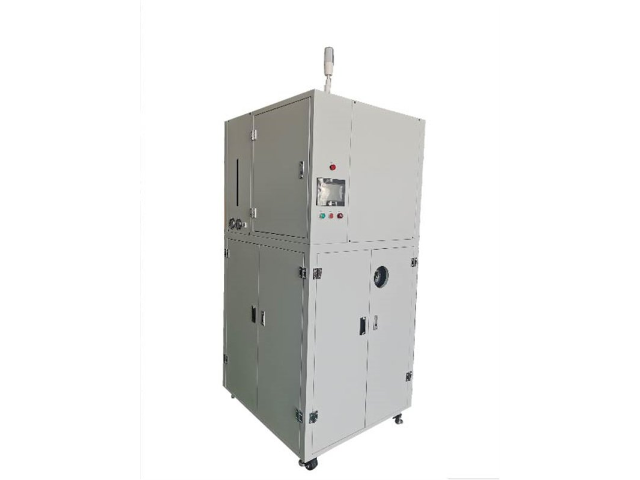
工业智能水表(如物联网远传水表)机芯组件清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜颗粒)和润滑油残留,传统回收设备无法去除润滑油,导致机芯卡滞。真空蒸馏回收机采用 “润滑油吸附 + 碎屑过滤 + 真空蒸馏” 工艺:通过活性白土吸附柱去除润滑油,吸附率达 99.5%;通过 0.5μm 滤网过滤金属碎屑,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,同时配备机芯运行测试仪验证清洗效果。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 50 万元,水表机芯卡滞故障率从 5% 降至 0.1%,计量精度符合 GB/T 778-2018 一级表标准,减少机械危废排放约 26 吨,推动智能水表远程计量可靠性提升。山西减压真空蒸馏回收机系统真空蒸馏回收机具备防泄漏报警功能,及时发现泄漏点,避免安全事故。
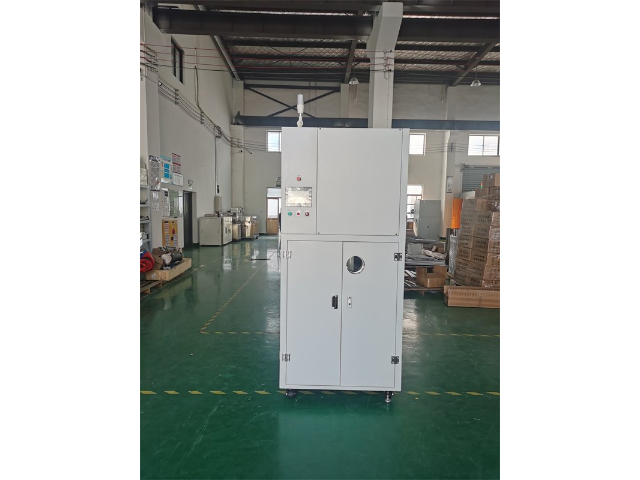
工业大型冷却塔(如闭式冷却塔)盘管除垢清洗中,会使用含盐酸的除垢溶剂,这类废溶剂含有水垢(碳酸钙、镁)和腐蚀产物(如氧化铁),传统回收设备盐酸回收率低,且水垢易堵塞管道,影响清洗效率。真空蒸馏回收机采用 “水垢沉淀 + 腐蚀产物过滤 + 真空蒸馏” 系统:加入碳酸钙沉淀剂使水垢形成絮状沉淀,沉淀率达 99.8%;通过 5μm 滤网过滤腐蚀产物,过滤效率达 99.5%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收,浓度可调整至 15% 的除垢标准,同时配备管道自动反吹装置,防止沉淀残留堵塞。某热力企业应用该设备后,盐酸回收率达 90%,每年节省成本约 53 万元,冷却塔盘管除垢效率提升 30%,换热效率恢复至新设备水平的 95%,减少含酸危废排放约 45 吨,降低工业制冷能耗。
新能源汽车车载空调蒸发器铝翅片清洗中,会使用含乙醇的清洗溶剂,这类废溶剂含有灰尘、油污和氧化皮,传统回收设备无法去除氧化皮,导致翅片散热性能下降,影响空调制冷效果。真空蒸馏回收机采用 “氧化皮酸洗 + 灰尘过滤 + 真空蒸馏” 系统:加入弱酸性清洗剂将氧化皮转化为可溶盐;通过 1μm 滤网过滤灰尘,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.093MPa、温度 78℃,实现乙醇回收,同时配备散热性能测试仪,确保清洗后蒸发器散热效率提升 15% 以上。某汽车电子企业使用该设备后,乙醇回收率达 92%,每年节省成本约 55 万元,车载空调制冷速度提升 20%,能耗降低 10%,减少铝危废排放约 30 吨,符合新能源汽车节能要求。真空蒸馏回收机具备液位报警功能,溶剂不足或溢出时及时提醒。
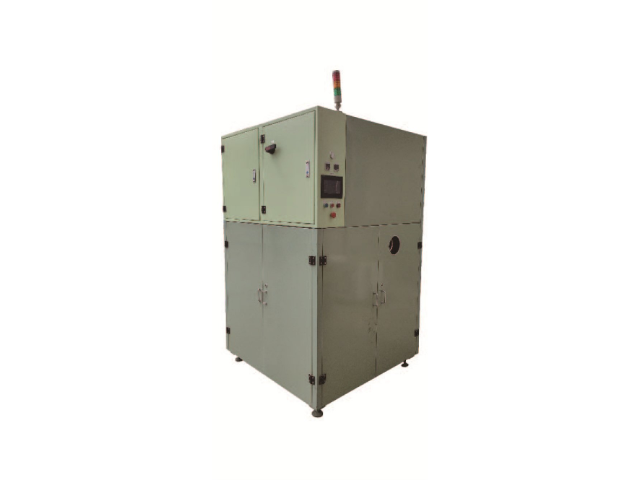
电子元器件制造过程中,清洗环节会产生大量含氟、含醇类的废溶剂,这类废溶剂处理难度大、成本高。真空蒸馏回收机针对电子行业废溶剂特性,采用耐腐蚀材质制作蒸馏腔体,并配备高精度温度控制系统,能在低温真空环境下实现废溶剂的高效回收。某电子企业引入该设备后,废溶剂处理成本降低 60% 以上,回收的溶剂经检测,纯度符合电子元器件清洗要求,可直接回用于生产流程,既减少了资源浪费,又降低了企业对环境的影响,助力企业通过绿色工厂认证。真空蒸馏回收机避免废溶剂随意排放造成的环保罚款,降低企业合规风险。河南碳氢真空蒸馏回收机费用
真空蒸馏回收机采用静音真空泵,运行噪音低,不影响车间正常生产。山西减压真空蒸馏回收机系统
新能源汽车车载充电器(OBC)散热片压铸后清洗中,会使用含三氯乙烯的脱脂溶剂,这类废溶剂含有压铸脱模剂和铝屑,传统回收设备因三氯乙烯高温分解产生有毒气体,存在安全隐患。真空蒸馏回收机采用 “低温蒸馏 + 脱模剂分解 + 铝屑分离” 系统:控制蒸馏温度在 87℃(低于三氯乙烯分解温度 130℃),真空度在 - 0.091MPa,减少有毒气体产生;通过碱性溶液分解脱模剂,降解率达 99.2%;通过磁性分离装置(铝屑经磁化处理)分离金属杂质,分离效率达 99.6%,同时配备有毒气体检测仪,确保车间浓度低于 30mg/m³ 的国家限值。某汽车电子企业使用该设备后,三氯乙烯回收率达 92%,每年节省成本约 63 万元,脱脂后散热片清洁度达 99.8%,散热效率提升 15%,OBC 工作温度降低 8℃,减少有毒溶剂排放约 26 吨,符合汽车电子安全生产要求。山西减压真空蒸馏回收机系统