商机详情 -
亭湖区有机溶剂真空蒸馏回收机
工业水质监测仪器(如 COD 检测仪)试剂配制中,会使用含硫酸的溶剂,这类废溶剂含有有机物残留和金属离子,传统回收设备硫酸回收率低,且产生大量含酸危废。真空蒸馏回收机采用 “有机物氧化 + 离子吸附 + 真空蒸馏” 工艺:通过紫外 - 臭氧协同氧化装置降解有机物,降解率达 99.5%;通过阳离子交换树脂吸附金属离子(如 Fe³+、Cu²+),去除率达 99.8%;蒸馏阶段控制真空度在 - 0.089MPa、温度在 105℃,实现硫酸回收,浓度可调整至 98% 的试剂级标准,同时配备酸度计在线检测。某环保仪器企业应用该设备后,硫酸回收率达 93%,每年节省成本约 46 万元,试剂配制误差从 ±5% 降至 ±1%,水质检测数据准确性提升,减少含酸危废排放约 40 吨,符合环保监测仪器高精度要求。真空蒸馏回收机维护成本低,易损件采购便捷,更换简单快速。亭湖区有机溶剂真空蒸馏回收机
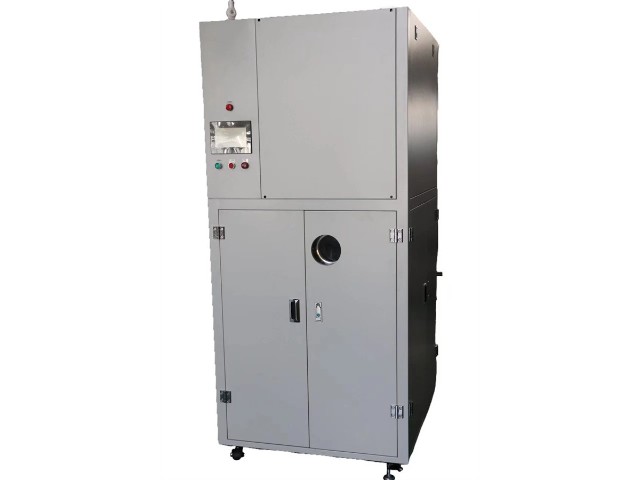
工业智能传感器(如温湿度传感器)外壳防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂用于涂覆时防水性能下降。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 系统:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后外壳防水等级达 IP67。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 48 万元,传感器防水失效故障率从 6% 降至 0.3%,在潮湿工业环境中使用寿命延长 2 年以上,减少电子危废排放约 22 吨,符合工业物联网设备高可靠性要求。江苏溶剂真空蒸馏回收机装置真空蒸馏回收机回收溶剂纯度高,可达98%以上,可直接循环用于生产,不影响产品质量。
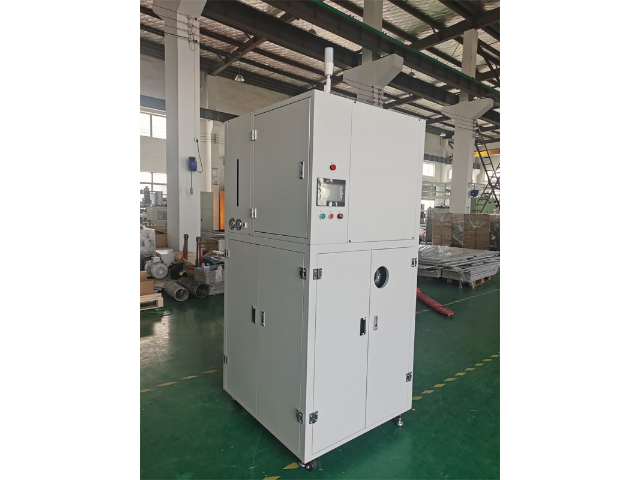
工业智能水表(如物联网远传水表)机芯组件清洗中,会使用含乙酸丁酯的清洗溶剂,这类废溶剂含有金属碎屑(如黄铜颗粒)和润滑油残留,传统回收设备无法去除润滑油,导致机芯卡滞。真空蒸馏回收机采用 “润滑油吸附 + 碎屑过滤 + 真空蒸馏” 工艺:通过活性白土吸附柱去除润滑油,吸附率达 99.5%;通过 0.5μm 滤网过滤金属碎屑,过滤效率达 99.9%;蒸馏阶段控制真空度 - 0.092MPa、温度 126℃,同时配备机芯运行测试仪验证清洗效果。某水表企业使用该设备后,乙酸丁酯回收率达 91%,每年节省成本约 50 万元,水表机芯卡滞故障率从 5% 降至 0.1%,计量精度符合 GB/T 778-2018 一级表标准,减少机械危废排放约 26 吨,推动智能水表远程计量可靠性提升。
轴承制造过程中,精密清洗环节会使用高纯度溶剂,产生的废溶剂含有少量金属碎屑和油污,若不回收利用会增加企业成本。真空蒸馏回收机配备了高精度过滤系统,能有效去除废溶剂中的金属碎屑和油污,再通过真空蒸馏实现溶剂回收。某轴承企业使用该设备后,废溶剂回收率达 91%,回收的溶剂纯度符合精密清洗要求,可直接回用于轴承清洗,每年为企业节省溶剂成本约 45 万元,同时减少了废溶剂排放,符合机械制造行业环保生产标准,助力企业提升产品质量和竞争力。真空蒸馏回收机具备故障记录功能,可查询历史故障,便于排查与维护。
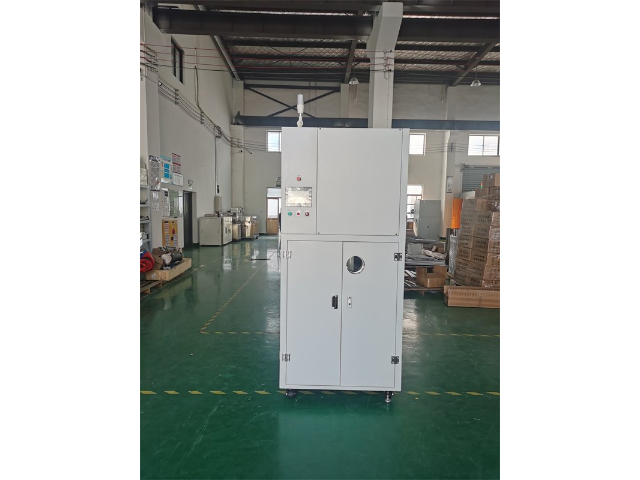
工业智能传感器(如液位传感器)探头表面防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂涂覆后防水性能下降,传感器在潮湿环境中易失效。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 工艺:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度 - 0.095MPa、温度 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后探头防水等级达 IP68。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 49 万元,液位传感器防水失效故障率从 7% 降至 0.3%,在工业废水处理场景中使用寿命延长 2 年,减少电子危废排放约 24 吨,符合工业物联网设备高可靠性要求。真空蒸馏回收机可回收电镀、喷涂行业废溶剂,助力行业绿色转型。宜兴废水处理真空蒸馏回收机报价
真空蒸馏回收机真空度稳定,确保蒸馏过程顺畅,回收效果一致。亭湖区有机溶剂真空蒸馏回收机
新能源汽车驱动电机定子绕组绝缘漆涂覆中,会使用含二甲苯的稀释溶剂,这类废溶剂含有未固化的绝缘漆树脂和铜粉,传统回收设备因树脂黏附,导致蒸馏效率下降。真空蒸馏回收机采用 “树脂溶解 + 铜粉分离 + 真空蒸馏” 工艺:加入绝缘漆溶解剂,将树脂分解为可溶于二甲苯的物质;通过磁性分离装置分离铜粉,分离效率达 99.8%;蒸馏阶段控制真空度在 - 0.094MPa、温度在 138℃(二甲苯沸点),实现溶剂回收,同时配备绝缘性能测试仪,确保回收溶剂涂覆后绕组绝缘等级达 H 级。某电机企业使用该设备后,二甲苯回收率达 92%,每年节省成本约 62 万元,定子绕组绝缘失效故障率从 4% 降至 0.3%,电机耐温性能达 180℃,使用寿命延长 4 年,减少有机危废排放约 32 吨,符合新能源汽车驱动电机高可靠性要求。亭湖区有机溶剂真空蒸馏回收机