商机详情 -
湖北单效废水蒸发器厂家
唯恒塬环保导热油加热废水蒸发器采用导热油作为加热介质,无需依赖蒸汽锅炉,适配无蒸汽供应、蒸汽成本较高的厂区,单台设备日处理量可达5-40吨,广应用于小型化工、机械加工、电子等行业。设备加热温度可控,可根据废水特性调节至60-120℃,适配不同浓度、不同组分的工业废水,蒸发效率稳定。系统采用高效换热结构,导热油热量利用率达95%以上,降低能源消耗,同时配备导热油循环回收系统,减少损耗。设备采用一体化设计,占地小、安装快,出厂前完成预装调试,现场对接水电即可投用,搭配故障自诊断功能,降低运维难度,为无蒸汽厂区提供灵活的废水处理方案。废水蒸发器具备真空度可调功能,适配不同成分废水的蒸发需求。湖北单效废水蒸发器厂家
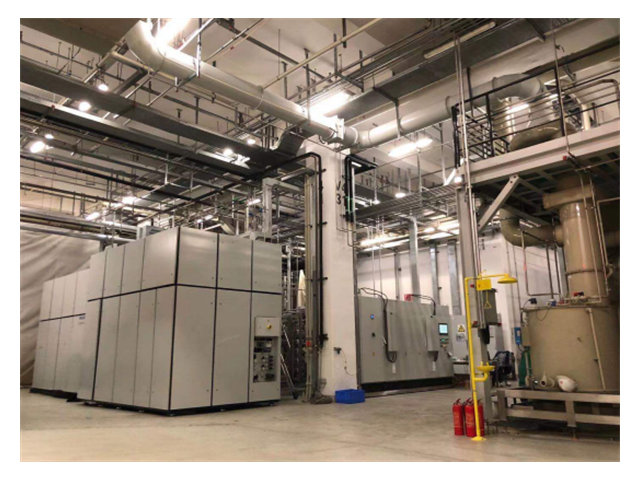
唯恒塬环保强循废水蒸发器采用大流量强制循环结构,循环流量可达到自然循环设备的3倍以上,适合处理高粘度、高悬浮物、易结晶的粘稠废水。设备在化工母液、涂料残液、发酵废液等场景中可保持稳定运行,减少物料粘壁与堵塞现象。换热面采用强化传热结构,在高浓度工况下仍可维持合理的蒸发效率,满足企业连续生产需求。系统可将粘稠废水进行浓缩减量,降低后续处置体量,同时回收冷凝水用于生产环节。设备配备自动清洗与维护提醒功能,延长连续运行时长,降低停机维护频率。在多个粘稠废水处理项目中,该设备以稳定表现满足企业长期治理需求。湖北单效废水蒸发器厂家废水蒸发器可处理印染行业高色度废水,蒸发过程中同步脱色,简化处理流程。
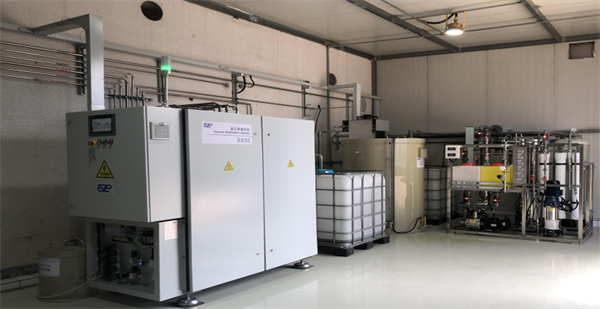
唯恒塬环保发酵废水蒸发器针对生物发酵、酿酒、生物制药等行业发酵废液设计,可处理含菌体、高有机物、高粘度的发酵废水,单台设备日处理量可达12-80吨。设备采用低温负压蒸发技术,蒸发温度控制在45-60℃,避免发酵废液中活性成分分解,同时减少泡沫产生。系统采用强制循环与防粘壁设计,降低菌体附着与管路堵塞概率,延长连续运行周期,维护间隔可达4个月以上。设备可将发酵废水浓缩至原体积的10%以下,浓缩液可用于资源化利用,冷凝水回用于车间清洗,帮助企业减少排污压力与新鲜水消耗,在多个生物发酵企业项目中获得认可。
唯恒塬环保含磷废水蒸发器针对化工、电镀、农药生产产生的含磷、高盐废水设计,可处理磷含量高达500mg/L的废水,单台设备日处理量可达8-50吨。设备采用防结垢与磷富集设计,减少磷酸盐结晶附着,降低管路堵塞概率,同时实现磷的浓缩富集,方便后续资源化回收。系统采用密闭式蒸发结构,减少挥发性物质外泄,保障操作环境安全,冷凝水回收率达80%以上,可回用于生产工序。设备耐受含磷废水的腐蚀性工况,运行稳定,搭配在线磷含量监测功能,实时掌握处理效果,在多个含磷废水治理项目中,帮助企业实现磷资源回收与环保达标。废水蒸发器可处理高浓度氨氮废水,处理后氨氮含量低于国家排放标准限值。
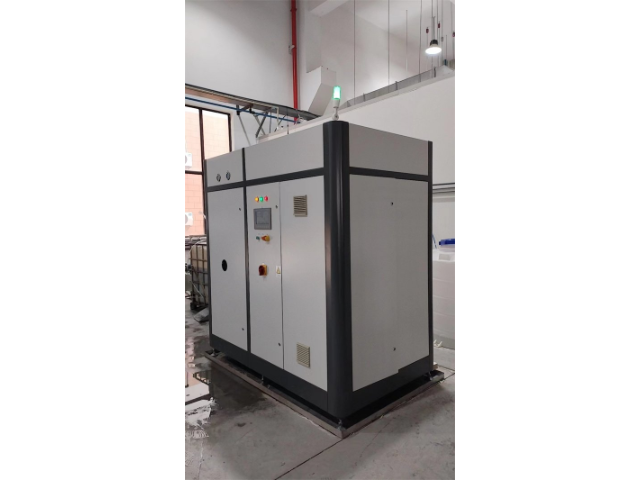
唯恒塬环保饮料加工废水蒸发器针对果汁、饮料、果醋生产产生的高糖分、高有机物、含悬浮物废水设计,可处理COD浓度在8000-35000mg/L的饮料废水,单台设备日处理量可达8-40吨。设备采用卫生级结构设计,易拆装、易清洗,符合食品饮料行业卫生管理要求,同时采用低温蒸发技术,避免废水变质,保护物料风味相关成分。系统可将饮料废水浓缩减量,冷凝水可回用于清洗、配料前道工序,浓缩液可用于果酱加工或饲料生产,实现资源化利用。设备运行平稳、无异味外泄,可布置在饮料生产车间附近,搭配全自动控制功能,减少人工操作强度,在多个饮料加工企业项目中稳定应用。废水蒸发器能耗可按需调控,低谷时段可加大处理量,实现错峰节能。湖北单效废水蒸发器厂家
废水蒸发器蒸发冷凝水硬度低,可直接用于精密设备清洗,避免水垢残留。湖北单效废水蒸发器厂家
电解制氢行业副产大量高盐水,同时伴有余热排放,传统处理方式未能有效利用余热资源,能耗较高。唯恒塬环保科技(苏州)有限公司的MVR余热回用蒸发器,将制氢余热与MVR蒸发技术有机结合,利用制氢过程中产生的余热预热进水,降低MVR压缩机能耗,吨水电耗进一步降低12-15%。设备采用强制循环结晶设计,实现盐分高效分离,淡水回收率超91%,回收的盐资源可回用于电解制氢原料。智能控制系统联动余热回收与蒸发单元,根据余热产量调整蒸发速率,确保能源高效利用。某电解制氢企业应用该系统后,年处理副产高盐水10万吨,充分利用余热资源,年节省电费60余万元,实现了能源梯级利用和废水近零排放。湖北单效废水蒸发器厂家