商机详情 -
相城区高盐废水蒸发器
唯恒塬环保养殖废水蒸发器针对畜禽养殖、水产养殖产生的高浓度有机废水设计,可处理COD浓度在8000-50000mg/L的养殖废水,单台设备日处理量可达5-30吨,适配养殖场、养殖小区等场景。设备采用低温负压蒸发技术,蒸发温度控制在40-55℃,减少异味扩散,同时避免废水变质,提升处理效果。系统可将养殖废水浓缩减量,冷凝水经处理后可用于养殖冲洗、绿化灌溉,浓缩液可用于有机肥加工,实现资源化利用。设备采用密闭式结构,减少气味外泄,搭配除臭辅助装置,改善周边环境,安装灵活,可根据养殖场规模定制,在多个规模化养殖项目中应用。废水蒸发器操作支持远程调试,售后工程师可远程解决轻微故障,减少停机时间。相城区高盐废水蒸发器
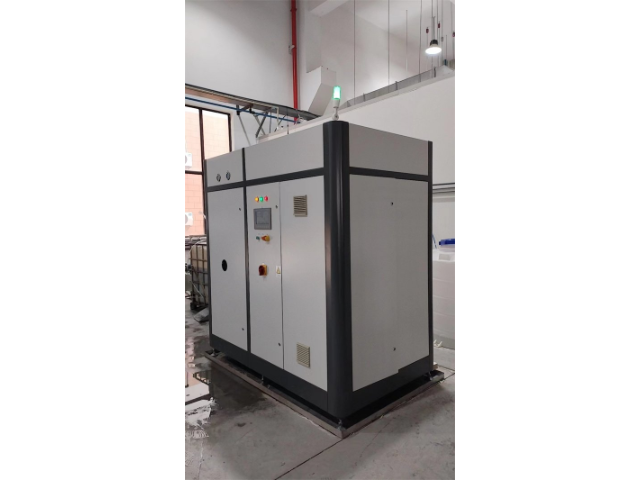
唯恒塬环保低温多效废水蒸发器采用3-5效梯级换热结构,在低温环境下实现废水蒸发,蒸发温度控制在45-70℃,适配热敏性物料与对能耗要求较高的企业,单台设备日处理量可达10-80吨。设备通过多次重复利用蒸汽热量,热效率较传统单效蒸发器提升55%以上,大幅降低能源消耗。系统可处理高盐、高COD等多种工业废水,实现浓缩减量与水资源回用,冷凝水回收率达85%以上,可直接回用于生产主要工序。设备采用模块化设计,可根据处理量灵活组合,安装周期短,搭配全自动控制功能,实现全流程无人值守,在多个高回用需求项目中应用。盐城工业废水蒸发器废水蒸发器适配低温环境作业,零下5℃可正常启动,无需额外加热预热。
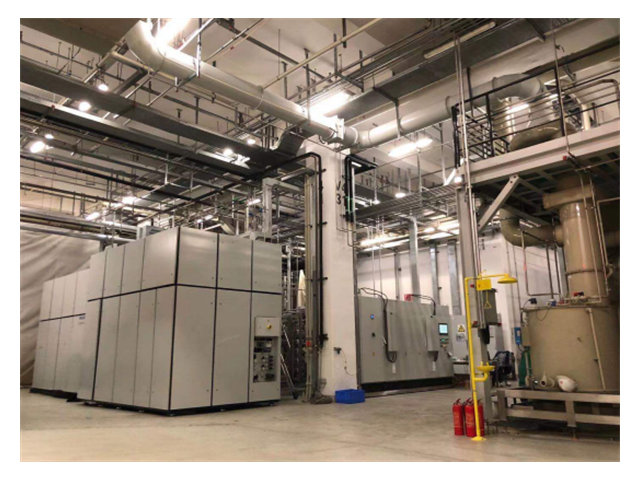
多效废水蒸发器适合大规模连续废水处理
唯恒塬环保多效废水蒸发器采用二效至五效梯级换热结构,在大型工业园区、火电脱硫、化工集中处理等大规模废水场景中,单日处理量可覆盖200吨至800吨区间。设备通过多次重复利用蒸汽热量,提升整体热效率,在长周期运行中保持稳定的蒸发速率与浓缩比例。系统配备在线清洗与故障预警功能,可提前识别结垢趋势、液位异常、温度波动等问题,降低非计划停机概率。多效蒸发器出水清澈,可满足回用或达标排放要求,结晶盐纯度可达98%以上,在煤化工、冶炼废水等项目中实现盐类资源化。设备布局紧凑,可根据现场空间进行模块化组装,减少基础改造投入,同时配套完善的除臭、降噪结构,改善车间操作环境,适配长时间连续生产需求。
在节能减排的大背景下,唯恒塬环保科技(苏州)有限公司的节能型废水蒸发器成为纺织印染行业的环保新选择。该设备集成多种节能技术,通过余热回收系统将二次蒸汽的余热用于预热进水,减少初始加热能耗;同时采用质量保温材料,降低设备运行过程中的热量散失。纺织印染行业废水量大且水温较高,节能型蒸发器可充分利用废水自身余热,进一步提升节能效果,较传统设备能耗降低30%以上。这一特性不*减轻了企业能源消耗压力,还降低了环保处理成本,助力纺织企业在提升产品竞争力的同时,践行绿色生产理念。废水蒸发器可对接废水在线监测系统,实时联动调整处理参数,保障达标。
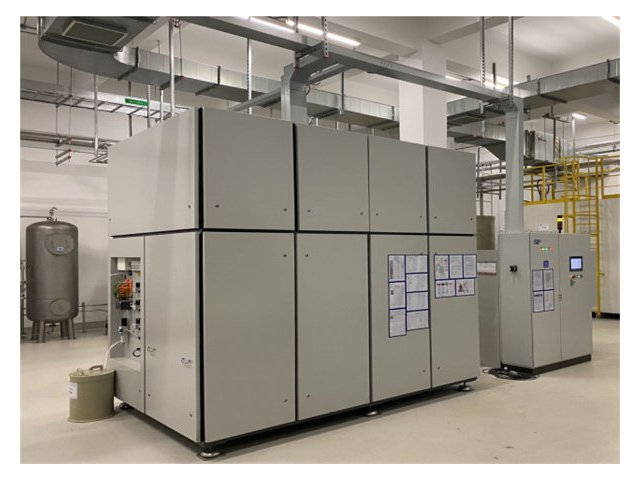
煤化工行业的高盐废水零排放项目中,唯恒塬环保科技(苏州)有限公司的多效蒸发耦合MVR系统发挥了主要作用。煤化工废水含大量氯化钠、硫酸钠混合盐,成分复杂且腐蚀性强,处理难度大。该组合系统先通过多效蒸发完成废水预浓缩,降低后续MVR处理负荷,再利用MVR技术实现深度浓缩结晶。设备采用双相不锈钢材质,抗腐蚀性能优异,搭配分质结晶工艺,可将混合杂盐转化为纯度>99%的工业盐,杂盐率降至5%以下。某煤制氢企业应用该系统后,年处理高盐水15万吨,淡水回收率超90%,回收的工业盐实现外售,使环保项目从“成本中心”转变为“利润中心”。99%的工业盐,杂盐率降至5%以下。某煤制氢企业应用该系统后,年处理高盐水15万吨,淡水回收率超90%,回收的工业盐实现外售,使环保项目从“成本中心”转变为“利润中心废水蒸发器操作支持一键复位,参数设置错误时可快速恢复默认状态,降低操作失误。相城区高盐废水蒸发器
废水蒸发器设备运行稳定,可长期连续作业,减少停机维修时间与损失。相城区高盐废水蒸发器
唯恒塬环保余热加热废水蒸发器可利用工业生产过程中产生的余热(如蒸汽余热、烟气余热)作为加热源,无需额外消耗电能或蒸汽,单台设备日处理量可达10-60吨,适配化工、热电、冶金等有工业余热的企业。设备采用高效余热回收结构,余热利用率达90%以上,大幅降低企业废水处理能耗支出,同时实现余热资源化利用。系统适配高盐、高COD等多种工业废水,可实现浓缩减量与水资源回用,冷凝水回收率达83%以上。设备可与企业现有余热系统无缝对接,无需大规模改造,搭配全自动控制功能,实现全流程无人值守,在多个工业余热回收项目中,为企业带来明显的节能效益。相城区高盐废水蒸发器